Twee persen kunnen allebei een naamplaatje van 200 ton dragen en toch heel verschillende onderdelen produceren. Een matrijzenwinkel die een beugel van zacht staal van 2,5 mm op een pers met open opening gebruikt en hetzelfde gereedschap vervolgens op een pers met gesloten frame laat draaien, merkt meestal de verandering in de randwelving, in de braamhoogte over de stripbreedte en in hoe vaak de matrijs moet worden geslepen. Het tonnagenummer veranderde niet. Wat veranderde, was hoeveel het frame onder belasting bewoog.
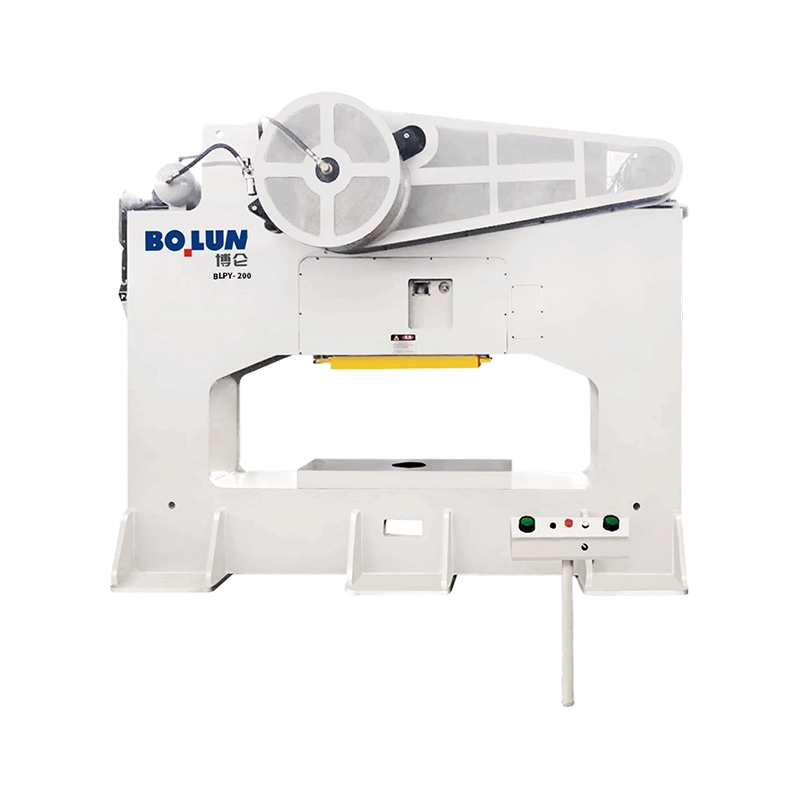
De praktische conclusie komt eerst: wanneer de toleranties van de onderdelen krap zijn, het gereedschap een progressieve matrijs is, of het bed breder is dan ongeveer 1.200 mm, is een elektrische persmachine van het gesloten type normaal gesproken het juiste startpunt. De eerste dingen waar u over moet onderhandelen zijn de stijfheid van het frame, de bruikbare matrijsruimte en de aandrijfkarakteristiek, niet het maximale tonnage. Voor eenvoudig doorboren en vormen met royale toleranties en smalle spoelen doet een goed gebouwde open-gap-pers vaak het werk voor minder geld en geeft hij betere toegang vanaf drie kanten.
Alles hieronder legt uit waar die scheidslijn eigenlijk ligt, hoe je een specificatieblad met een gesloten frame kunt lezen zonder te worden misleid, en welke details bepalen of de machine vijftien jaar lang netjes blijft draaien of stilletjes een bron van schroot, stilstand en matrijsreparaties wordt.
Een persframe is een veer. Onder belasting strekt het zich verticaal uit en bij een open-gap-ontwerp roteert het ook omdat het lastpad C-vormig is en slechts aan één kant wordt ondersteund. De verticale rek is beheersbaar; de hoekrotatie is wat schade sterft. Wanneer de slede een paar honderdsten van een millimeter over het bed kantelt, is de speling tussen stempel en matrijs niet langer uniform. De snijspeling in plaatstaal bedraagt doorgaans 5 tot 8 procent van de dikte per zijde, dus op materiaal van 1,5 mm bedraagt het aanvaardbare venster ongeveer 0,075 tot 0,12 mm. Een frame dat voldoende roteert om de helft van dat raam aan het ene uiteinde van het bed op te eten, halveert in feite de levensduur van de matrijs en duwt de braamhoogte aan die kant omhoog.
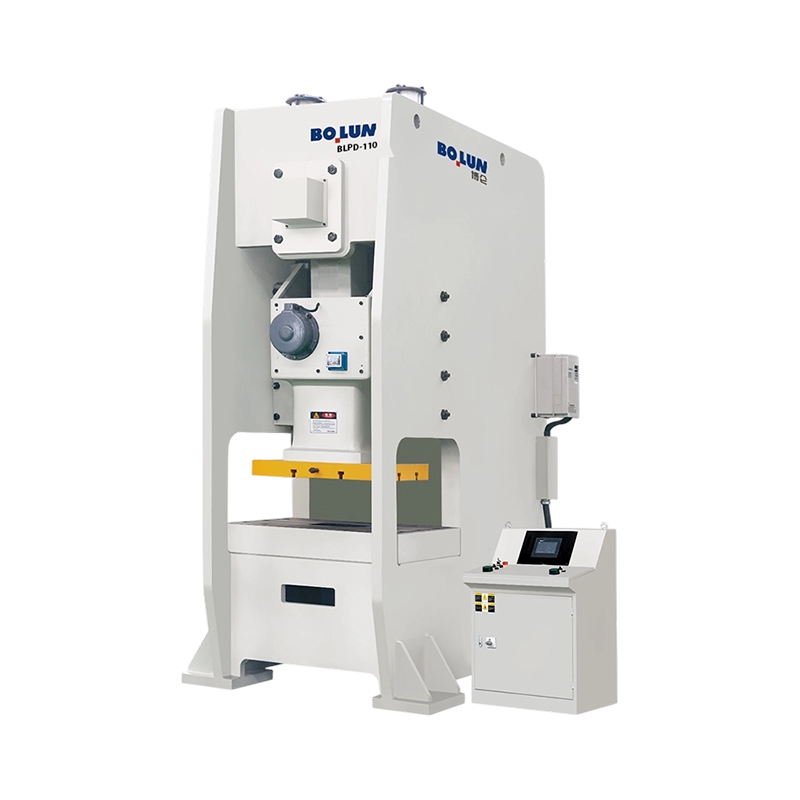
Persen met een gesloten frame omringen het lastpad met twee staanders en een kroon, zodat de kracht door een symmetrische structuur wordt verplaatst. Verticale doorbuiging bestaat nog steeds, maar de hoekdoorbuiging bij de slede is veel kleiner, en de parallelliteit tussen slede en steun blijft binnen de tolerantie over de volledige bedbreedte. In de praktijk levert dit u een consistente braamhoogte op, een betere vlakheid op de getrokken onderdelen, een langere levensduur van de stempel en de matrijs, en de mogelijkheid om een progressief gereedschap te gebruiken met vier of zes stations tegelijk te snijden zonder dat de strip zijwaarts loopt.
De wisselwerking is toegang. In een machine met een gesloten frame komt het materiaal normaal gesproken van voren naar achteren binnen, de spoellijnen en feeders zijn in die richting geplaatst en de toegang aan de zijkant voor handmatig laden is beperkt. Als uw proces afhankelijk is van het laden door operators vanaf drie zijden, of als u lange onderdelen aan de zijkant van het gereedschap moet hangen, is een open of semi-gesloten ontwerp het eerlijkere antwoord. Onze eigen vergelijking van de twee architecturen, open-type versus gesloten-type krachtpers uitgelegd , behandelt de geometrie in meer detail als je de twee nog steeds weegt.
| Selectiefactor | Open-gap-pers | Pers met gesloten frame |
|---|---|---|
| Framegedrag onder belasting | Verticale rek plus merkbare hoekrotatie van de opening | Overwegend verticale rek, kleine hoekfout |
| Slide-to-bolster parallellisme | Veranderingen met last en lastpositie | Blijft nauwsluitend over de gehele bedbreedte zitten |
| Tolerantie voor niet-gecentreerde belasting | Laag; de belasting moet dichtbij het midden van de opening blijven | Matig tot hoog, vooral bij dubbelpuntsglijbaan |
| Onderdeelnauwkeurigheid en braamconsistentie | Acceptabel voor algemeen werk | Beter voor nauwe tolerantie en vooruitstrevend werk |
| Sterf het leven | Korter waar de kanteling aanzienlijk is | Langer omdat de speling uniform blijft |
| Operator- en matrijstoegang | Uitstekend van voren, links en rechts | Alleen voor- en achterkant; toegang aan de zijkant beperkt |
| Typische hoeveelheidsklasse | Ongeveer 10 tot 250 ton | Ongeveer 60 tot 1.000 ton en meer |
| Vloeroppervlak voor hetzelfde tonnage | Grotere voetafdruk in verhouding tot capaciteit | Compacter per ton kracht |
Gesloten frames zijn niet allemaal op dezelfde manier gebouwd en de constructiekeuze heeft invloed op het transport, het onderhoud en het gedrag van de machine na tien jaar zwaar slopen.
Een monoblock-frame wordt uit één stuk gegoten of vervaardigd, of gelast en vervolgens als één geheel spanningsvrij gemaakt en machinaal bewerkt. Het is de stijfste optie per kilogram staal, heeft geen voorspanning om te ontspannen en geeft de meest voorspelbare doorbuigingscurve. De beperking is logistiek: het frame is het zwaarste afzonderlijke item, het heeft meestal een flat-rack- of breakbulk-zending nodig in plaats van een container, en het riggingplan in uw fabriek moet vóór de inkooporder worden afgehandeld, en niet erna. Reparatie na een crash is ook moeilijker omdat er geen trekstangen zijn die opnieuw moeten worden opgevuld.
Trekstangframes are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Een semi-gesloten machine houdt de zijkolommen vast, maar laat de voor- en achterkant meer open dan een volledig gesloten frame. Hij zit tussen de twee families in en is handig als je een betere stijfheid wilt dan een pers met open opening, maar toch een royale toegang aan de voorkant nodig hebt voor lange of lastige onderdelen. Het is geen vervanging voor een echt gesloten frame in een progressieve matrijs die bijna het nominale tonnage bereikt.
Welke constructie u ook kiest, vraag naar het zwaarste enkelstuk, de hijspunten en het zwaartepunt. Deze drie cijfers bepalen uw kraancapaciteit, uw deurbreedte en uw installatiekosten, en ze ontbreken vaak in een offerte die zich alleen richt op tonnage en bedgrootte.
Het aantal schuifverbindingspunten is een beslissing over het laadpad en geen marketingkenmerk. Een enkelpuntsschuif wordt aangedreven door één drijfstang in het midden van de slede. Het is eenvoudig, kosteneffectief en perfect geschikt als de werkkracht dichtbij het midden van het bed blijft en het gereedschap relatief smal is.
Een dubbelpuntsschuif wordt aangedreven door twee drijfstangen, één aan elke kant. Bij excentrische belasting is de slede veel beter bestand tegen kantelen, omdat het tweede verbindingspunt als momentbeveiliging fungeert. Dit is van belang in drie veelvoorkomende situaties: progressieve matrijzen waarbij meerdere stations tegelijkertijd op verschillende posities snijden, brede bedden waarbij de strip 1.500 mm of meer bestrijkt, en banen waarbij het gereedschap opzettelijk naar één kant wordt verschoven om te passen bij een spoellijn of een overdrachtsysteem.
De praktische regel is eenvoudig. Als de matrijs breder is dan ongeveer 60 procent van de bedbreedte, of als het tonnage meer dan ongeveer een kwart van de bedlengte van het midden verwijderd is, is een dubbelpuntsmachine de veiligere keuze. Op die manier kan een éénpuntspers worden gebruikt, maar u besteedt uw hele leven aan het besparen van kapitaalkosten.
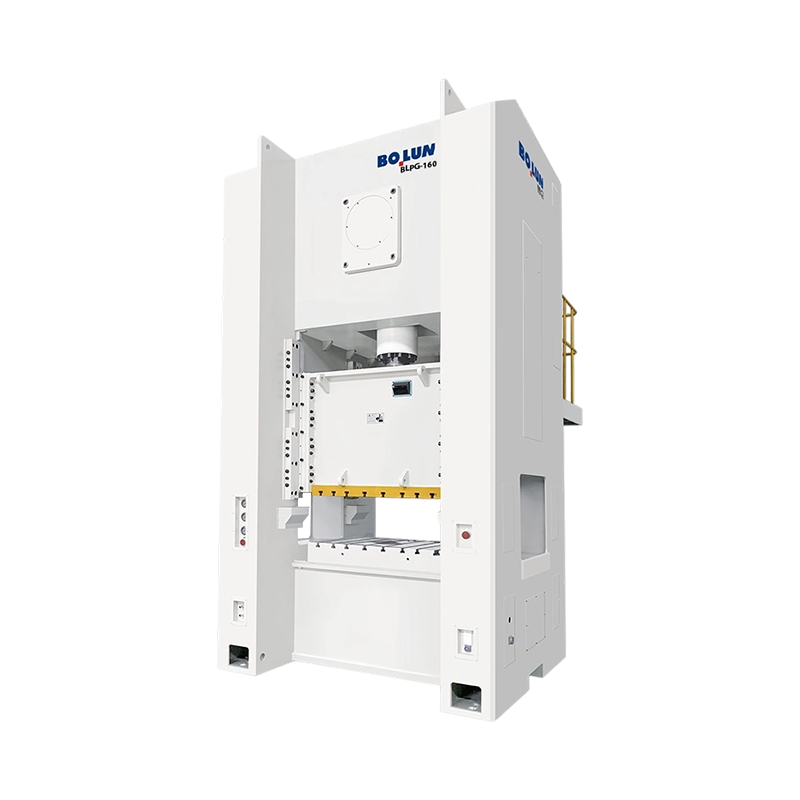
Hier verdienen ook de éénpuntsmachines met groot bed hun plaats. Een gesloten enkelpuntspers met een brede deur en een groot bed, zoals de BLPG-serie, geeft goede toegang aan de voorkant voor grote panelen terwijl de stijfheid van het gesloten frame behouden blijft, en is geschikt voor klussen waarbij de lading echt gecentreerd is, maar het onderdeel fysiek groot is. De dubbelpuntsfamilie is daarentegen het werkpaard voor vooruitstrevend gereedschap met meerdere stations. Een representatief voorbeeld is de 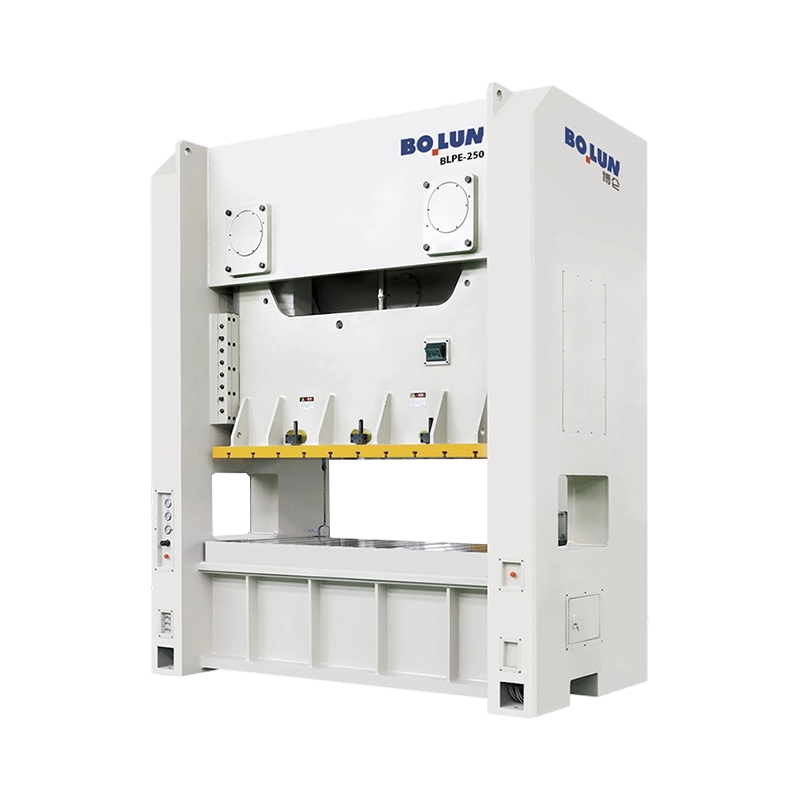 BLPE-250 dubbelpuntspers met breed bed en gesloten frame De 2500 kN BLPE-250 combineert een bed van 2500 x 1000 mm met stijfheid in een gesloten frame voor groot progressief gereedschap en gereedschap met meerdere stations. Bekijk Product → configuratie, die een breed bed met twee verbindingspunten en een robuust frame combineert voor continu productiewerk.
Het frame bepaalt hoe recht de machine blijft. De aandrijving bepaalt wat de glijbaan onderweg naar beneden doet, en die bepaalt op zijn beurt welke processen de machine daadwerkelijk kan uitvoeren. Vier opstellingen domineren mechanische persen met een gesloten frame, en ze zijn niet uitwisselbaar.
De klassieke krukaandrijving zet de energie van het roterende vliegwiel om in een sinusoïdale schuifbeweging. Het is efficiënt, mechanisch eenvoudig en goedkoop in onderhoud. De glijsnelheid piekt halverwege de slag en daalt naar het onderste dode punt, zodat het materiaal een redelijke tijd onder compressie nabij de bodem doorbrengt. Crankaandrijvingen zijn geschikt voor stansen, doorboren, buigen, ondiep vormen en algemeen stampen waarbij de krachtvraag dicht bij de onderkant van de slag ligt.
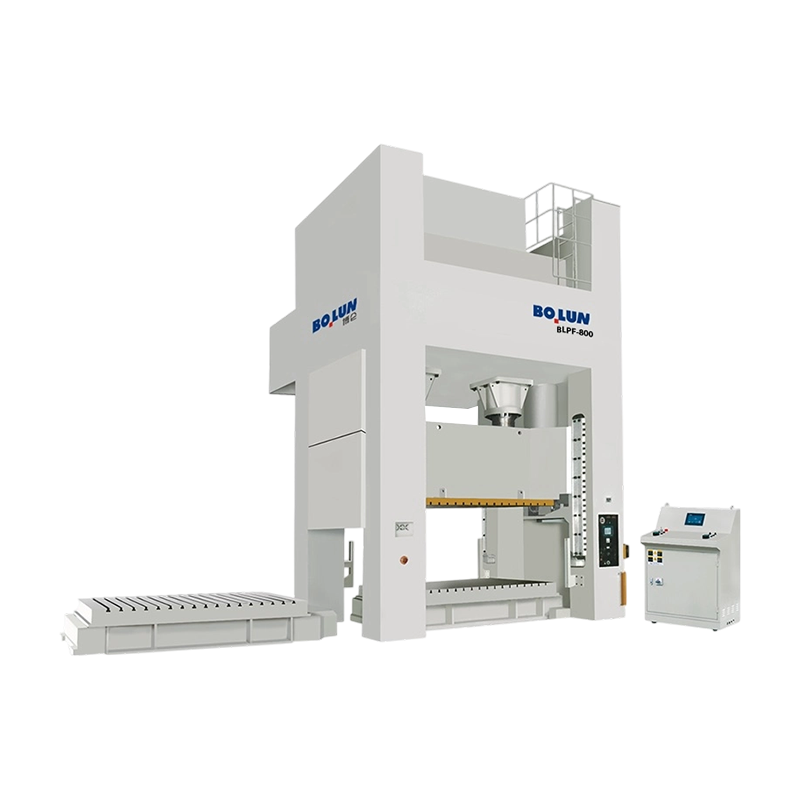
Een excentrische tandwielaandrijving plaatst een groot tandwiel en een excentrisch lager tussen het vliegwiel en de drijfstang, waardoor de koppelvermenigvuldiging nabij het onderste dode punt toeneemt en een langere slag mogelijk is zonder een proportioneel grotere krukslag. Het resultaat is een hoge beschikbare kracht laag in de slag, wat precies is wat dieptrekken, koudvervormen en dikplaatwerk nodig hebben. Deze machines zijn meestal de grote: lange slag, breed bed, hoog tonnage en een vliegwiel dat geschikt is voor een zware enkele slag in plaats van continu licht werk. Waar de taak diepe slagcapaciteit bij hoge tonnage vereist, is de 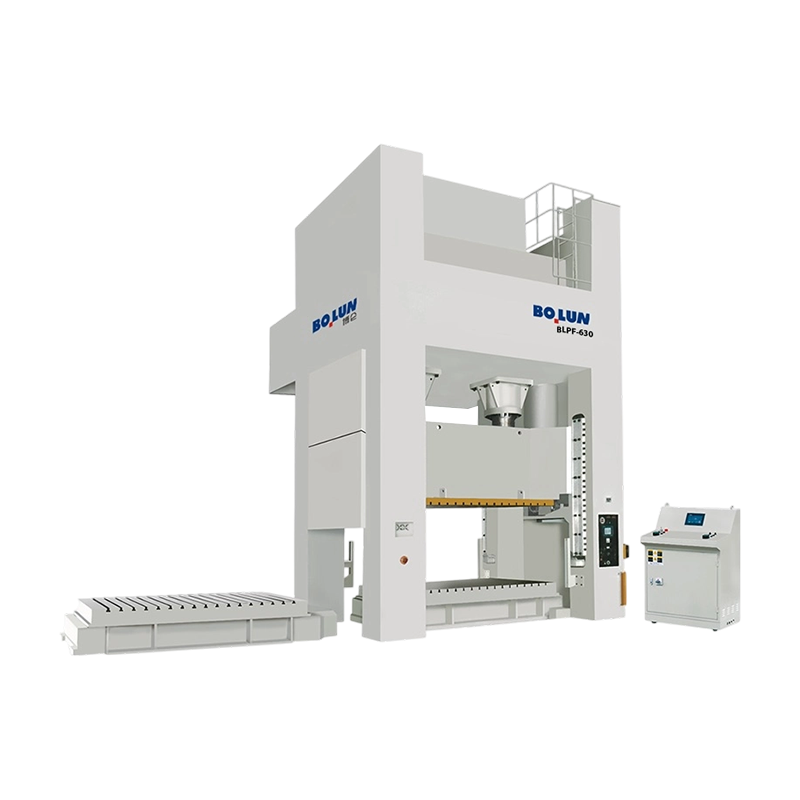 BLPF-630 Excentrieke dubbele puntpers met diepe slag Een 6300 kN excentrische tandwielpers met een slag van 400 mm en een kussen van 800 kN voor dieptrekken met hoge tonnages en complexe vormen. Bekijk Product → De specificatie is het soort machine dat u moet vergelijken met uw berekening van de vormenergie, en niet alleen met uw tonnageberekening.
Een servopers vervangt het vliegwiel en de koppeling door een motor en een programmeerbaar schroef- of krukmechanisme. De glijbaan kan door de snede langzamer gaan, op de bodem blijven hangen, halverwege achteruitgaan, of snel naderen en zich langzaam vormen. Die flexibiliteit betaalt zich uit bij geruisloos stansen, bij tekenen waar u een gecontroleerde ponssnelheid door het materiaal wilt, bij het munten waarbij een korte pauze de vulling verbetert, en bij klussen waarbij dezelfde machine verschillende gereedschappen moet gebruiken. De grenzen zijn net zo reëel: het beschikbare koppel bij lage snelheid, de energie per slag, de motor- en aandrijfkosten, en het feit dat de bruikbare energie van een servomachine eindig is, zoals een groot vliegwiel dat niet is. Als uw proces een zeer zware enkele slag nodig heeft, controleer dan het energiecijfer in kilojoules, niet alleen het tonnage.
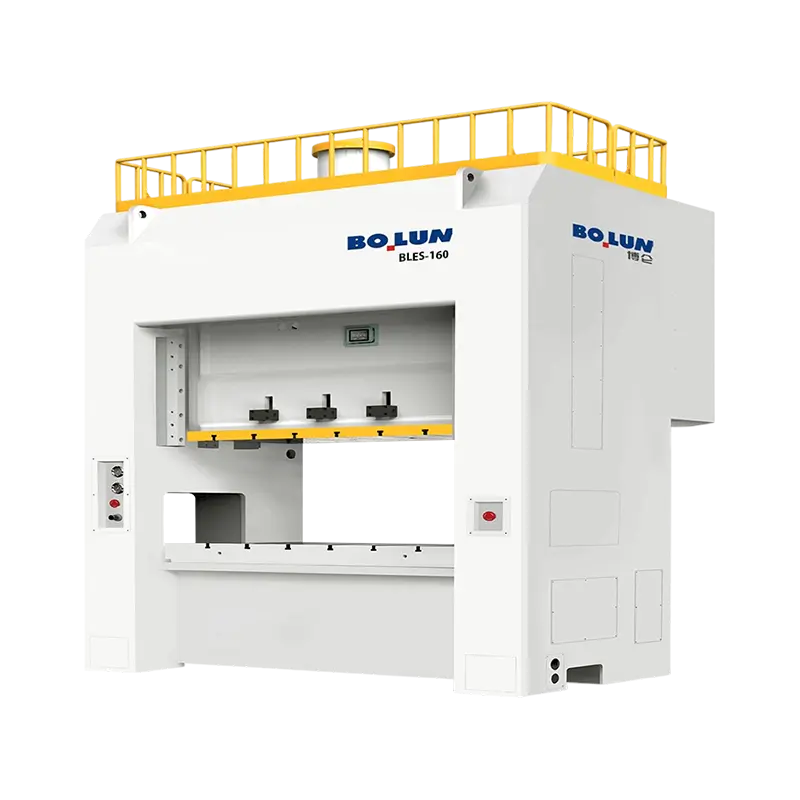
Een op een frame gemonteerde dubbelpuntsservomachine, zoals de 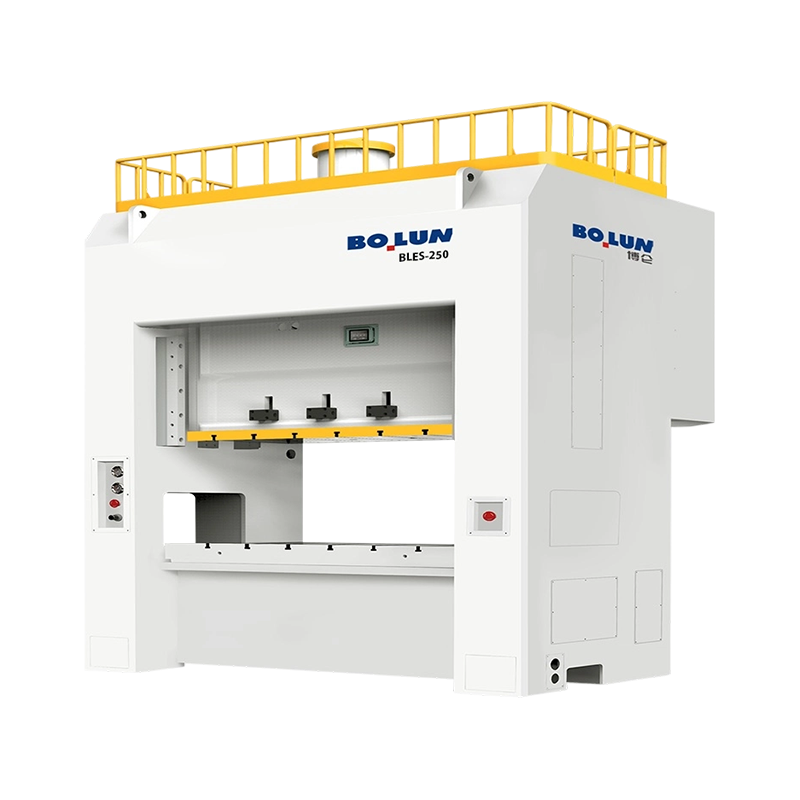 BLES-250 dubbelpuntsservopers met gesloten frame Een servopers van 2500 kN met een werkenergie van 25.200 J en dubbelpuntsstijfheid met gesloten frame voor programmeerbaar dieptrek- en precisiestanswerk. Bekijk Product → configuratie, past natuurlijk bij een fabriek die gemengd hoogwaardig werk uitvoert en programmeerbare slagprofielen wil zonder de stijfheid van het gesloten frame op te geven.
Toggle-aandrijvingen vermenigvuldigen de kracht dramatisch in de buurt van het onderste dode punt via een koppeling die rechttrekt als de slede naar beneden gaat. De glijbaan nadert langzaam met een groot mechanisch voordeel en trekt zich vervolgens snel terug. Dit is de standaardarchitectuur voor koud smeden, munten en op maat maken, waarbij het materiaal moet vloeien in plaats van te worden gesneden, en waarbij de krachtpiek binnen een millimeter of twee van de bodem ligt. Toggle-machines worden meestal gespecificeerd op basis van vervormingsenergie en framestijfheid in plaats van alleen op tonnage.
| Aandrijvingstype | Kracht beschikbaar nabij het onderste dode punt | Typische processen | Belangrijkste beperking om te controleren |
|---|---|---|---|
| Crank | Nominale kracht op de nominale tonnagepositie | Blanken, doorboren, buigen, ondiep vormen | Slaglengte en energie per slag |
| Excentrische versnelling | Hoog, met sterke koppelvermenigvuldiging | Dieptrekken, dikke plaat, koudvervormen | Hersteltijd van het vliegwiel bij continue slagen |
| Servo | Programmeerbaar; hangt af van motor- en schroefvermogen | Stil stansen, gecontroleerd trekken, munten, gemengd gereedschap | Beschikbare energie per slag en aandrijfkosten |
| Toggle / knokkel | Zeer hoog binnen een korte werkzone | Koud smeden, dimensioneren, munten | Smal bruikbaar slagvenster |
De meeste aankoopfouten bij gesloten-framepersen worden niet gemaakt op tonnage. Ze zijn gemaakt op de vier of vijf cijfers die eronder zijn gedrukt. Een specificatieblad is een contract in miniatuur, en elk figuur heeft een context die de offerte zelden uitlegt.
Begin met de nominale tonnagepositie. Een mechanische pers kan zijn nominale kracht alleen leveren op een bepaalde afstand boven het onderste dode punt, gewoonlijk ergens tussen 5 en 13 mm, afhankelijk van de maat en standaard. Boven dat punt beperkt de aandrijfgeometrie de kracht. Als uw vormbewerking een volledige tonnage nodig heeft van 30 mm boven het onderste dode punt, zal een machine met een capaciteit van 6 mm dit niet leveren, wat er ook op het typeplaatje staat. Vraag naar de tonnagecurve, niet naar het enige cijfer.
Controleer vervolgens de slag en het aantal slagen per minuut samen. SPM wordt normaal gesproken vermeld bij een specifieke slaglengte en vaak bij een specifieke snelheidsinstelling. Een machine die wordt geadverteerd op 60 SPM kan dat alleen bereiken met een korte slag en een aandrijving met variabele snelheid op maximaal. Als uw gereedschap een slag van 200 mm nodig heeft voor het uittrekken van onderdelen, kan de realistische productiesnelheid aanzienlijk lager zijn.
Controleer vervolgens de rekenkunde van de matrijsruimte. Sluithoogte, schuifverstelling en bolsterdikte dienen als set gelezen te worden. Je matrijsstapel moet in het midden van het aanpassingsbereik zitten, en niet in het uiterste geval, zodat je slijptoeslag op de matrijs behoudt en ruimte hebt om later een afstandsstuk of een kussenplaat toe te voegen. Een matrijs die alleen past met de aanpassing aan de bovengrens, is een matrijs die na de eerste keer slijpen niet meer past.
| Specificatie figuur | Wat het controleert | Vraag om te stellen |
|---|---|---|
| Nominale tonnage en nominale positie | Bruikbare kracht op een bepaalde hoogte boven het onderste dode punt | Kunt u de tonnagecurve over de arbeidsslag aangeven? |
| Slaglengte en SPM | Deelafzuighoogte en realistisch rendement | Bij welke slag- en snelheidsinstelling wordt de SPM gemeten? |
| Matrijshoogte en schuifverstelling | Of de matrijsstapel past in de marge | Wat is de afstelpositie als mijn matrijs is geïnstalleerd? |
| Bed- en glijbaangedeelte | Matrijsvoetafdruk en klemruimte | Is het genoemde bed de frameopening of de steunplaat? |
| Doorbuiging van het frame | Stabiliteit van de matrijsspeling en nauwkeurigheid van onderdelen | Welke verticale en hoekige doorbuiging wordt gegarandeerd bij nominale belasting? |
| Matrijskussencapaciteit en slag | Kracht en uitwerpen van blanco houder | Is de kussenkracht tijdens de slag constant of stijgt deze? |
| Hoofdmotorvermogen | Continue output en energieterugwinning | Hoeveel slagen per minuut kan ik volhouden bij volledige belasting? |
Het tonnage moet worden berekend op basis van het gereedschap, vervolgens naar boven afgerond met een marge en vervolgens worden vergeleken met de perscurve. Door het in de andere volgorde te doen, te beginnen bij de machine die u is aangeboden, draaien persen uiteindelijk op 95 procent van de nominale belasting en vallen ze vroegtijdig uit.
Voor knippen en stansen is de kracht de snijlengte vermenigvuldigd met de dikte vermenigvuldigd met de schuifsterkte van het materiaal. Een vierkante plano van 180 mm in zacht staal van 3 mm heeft een snijlengte van 720 mm; met een schuifsterkte van ongeveer 350 MPa is de kracht ongeveer 756 kN, oftewel ongeveer 77 ton. Voeg daarbij de stripkracht toe, doorgaans 5 tot 10 procent, en een werkmarge van 20 tot 30 procent, en een machine van 100 tot 110 ton is comfortabel. Vermenigvuldig met het aantal stations dat gelijktijdig snijdt in een progressieve matrijs. Voor vier gelijktijdige sneden van die omvang is ruim 300 ton nodig, wat de machineklasse compleet verandert.
Voor het trekken hangt de trekkracht af van de diameter van het plano, de materiaaldikte en de treksterkte, en de kracht van de planohouder voegt daar doorgaans 20 tot 40 procent aan toe. Een veelgemaakte fout is om de druk alleen op trekkracht te schatten en te vergeten dat het kussen de plano over de volledige trekdiepte moet vasthouden terwijl de slede nog beweegt. De capaciteit van het kussen, de krachtcurve en de slag moeten allemaal worden gecontroleerd aan de hand van het tekenschema, en niet alleen aan de hand van het hoogste getal in de catalogus.
Vaak worden nog twee controles overgeslagen. Ten eerste energie: een vliegwielmachine kan een grote kracht leveren, maar slechts een eindige hoeveelheid energie per slag voordat hij vertraagt. Een klus met een lange werkslag kost meer energie dan een korte stansslag bij hetzelfde tonnage, en als het vliegwiel zich tussen de slagen niet kan herstellen, daalt de productiesnelheid. Ten tweede, excentrisch laden: gesloten frames verdragen het beter dan machines met open opening, maar ze negeren het niet. Als de resulterende kracht buiten de aanbevolen zone ligt, kantelt de slede, slijten de stempels ongelijkmatig en ziet de matrijs variatie in de speling. Vraag naar het toegestane excentrische belastingsdiagram en controleer waar het krachtcentrum van uw gereedschap daadwerkelijk ligt.
Die ruimte is waar goede specificaties sterven. Een tekening die een bed van 2.000 bij 1.000 mm toont, citeert mogelijk de frameopening, terwijl de feitelijke steunplaat met T-gleuven kleiner kan zijn. Bevestig welke maat u koopt en bevestig vervolgens de grootte, steek en positie van de T-sleuf, omdat deze bepalen hoe u de matrijs vastklemt en of uw bestaande klemmen en parallelle klemmen zullen werken.
De oppervlakte van de glijbaan is net zo belangrijk als de oppervlakte van het bed. De bovenste matrijs wordt op de slede geklemd, en een slede die veel smaller is dan de matrijs laat de buitenranden van het gereedschap niet ondersteund. Voor grote panelen is dit een echte bron van buiging en markering. Controleer ook de gewichtslimiet van de matrijs ten opzichte van de schuif- en tegengewichtcapaciteit: een ongebalanceerde zware matrijs zal vallen wanneer de tegengewichtdruk wordt opgeheven, wat zowel een veiligheidsprobleem als een kwestie van matrijsschade is.
Op het kussen zijn de vragen die er toe doen kracht, slag en controle. Een pneumatisch kussen geeft een ongeveer constante kracht met een karakteristieke stijging aan het einde van de slag, wat prima is voor veel tekenklussen. Een hydraulisch kussen met programmeerbare kracht en positie geeft meer controle bij moeilijke trekbewegingen, maar verhoogt de kosten en het onderhoud. Als u van plan bent zowel teken- als stanswerkzaamheden uit te voeren, controleer dan of het kussen kan worden vergrendeld of vrij van de matrijs kan worden ingetrokken, en of de kussenpennen kunnen worden gepositioneerd zodat ze passen bij uw gereedschapsindeling zonder dat u nieuwe gaten in de steun hoeft te boren.
Voor fabrieken die werken met een hoge mix en een laag volume, verandert een bewegende steun met rails en snelle matrijsklemming de economie meer dan welke andere optie op de lijst dan ook. De insteltijd die terugloopt van vier uur naar veertig minuten betaalt zich sneller terug dan een marginale verkorting van de cyclustijd, omdat de pers geld kan verdienen met de volgende klus terwijl de dobbelsteen nog wordt voorbereid.
Een pers met gesloten frame is een grote investering die wordt beschermd door een klein aantal componenten, en het overbelastingssysteem is daarvan de belangrijkste. De hydraulische overbelastingsbeveiliging laat de schuif los wanneer de kracht een ingestelde limiet overschrijdt, meestal binnen milliseconden, en wordt vervolgens gereset. Zonder dit brengt een dubbele plano of een vastgelopen strip de overbelasting over op de drijfstang, de slinger en het frame. Vraag bij het vergelijken van machines wat de drempel voor het vrijgeven van overbelasting is, hoe deze wordt gereset en of het vrijgavepunt kan worden geverifieerd tijdens acceptatietests in plaats van op vertrouwen te worden gebaseerd.
De koppelings- en remopstelling bepaalt de remprestaties, het geluid en het onderhoud. Natte lamellenkoppelingen en remmen lopen in olie, gaan langer mee, lopen stiller en behoeven minder afstelling dan typen met droge wrijving, ten koste van een oliecircuit dat onderhouden moet worden. Wat voor de veiligheid van belang is, is de stoptijd en de stophoek, gemeten bij het vliegwiel of de glijbaan, omdat de veiligheidsafstand van de afscherming en lichtschermen daarvan afhankelijk is. Deze cijfers moeten bij de inbedrijfstelling worden geregistreerd en jaarlijks opnieuw worden gecontroleerd.
Smering is niet glamoureus en beslissend. Automatische gecentraliseerde smering met gecontroleerde druk en een storingsuitgang voorkomt de meest voorkomende oorzaak van voortijdige slijtage van de tandwielen en tandwielen. Vraag naar het smeerschema, het aantal punten, de reservoircapaciteit en het alarmgedrag bij blokkering van een leiding. Vraag ook naar de opwarmprocedure: een koude pers heeft andere spelingen dan een warme, en een werkplaats die op een koude ochtend met volle tonnage begint, zal de nauwkeurigheid gedurende het eerste uur van de dienst zien afnemen.
De persveiligheid wordt bijna overal geregeld en de eis is niet een sticker op de machine, maar een gevalideerde veiligheidsfunctie. In markten die ISO 16092 volgen, vallen mechanische persen onder een algemene veiligheidsnorm voor persen plus een machinespecifiek onderdeel voor mechanische persen, en worden veiligheidsgerelateerde besturingssystemen ontworpen en gevalideerd tot een prestatieniveau onder ISO 13849. CE-gemarkeerde machines in Europa, NR-12 in Brazilië en OSHA-beheerde installaties in de Verenigde Staten benaderen allemaal hetzelfde probleem vanuit enigszins verschillende invalshoeken: het bedieningspunt moet worden beschermd en de bescherming moet veilig falen.
Zoek in de praktijk naar vaste afschermingen met onderling vergrendelde inspectiedeuren, een tweehandenbedieningseenheid voor bediening met één slag, lichtgordijnen of veiligheidsmatten waar toegang nodig is, een veiligheidsblokkering voor het instellen van de matrijs en een energie-isolatieprocedure die feitelijk de opgeslagen energie in het vliegwiel, de tegenwichtslucht en het hydraulische circuit isoleert. Het veiligheidsblok wordt vaak weggelaten uit budgetoffertes en is essentieel voor iedereen die overlijdt.
Aan de bedieningskant zijn het de handige functies die de fouten van de operator verminderen, in plaats van de functies die er indrukwekkend uitzien in een brochure. Geheugen voor matrijshoogte met gemotoriseerde aanpassing, tonnagemonitoring met weergave per slag, foutgeschiedenis met tijdstempels en een duidelijke indicatie van de krukhoek zijn allemaal de moeite waard. Met name tonnagemonitoring betaalt zichzelf terug als er voor de eerste keer een foutieve invoer wordt geconstateerd voordat het gereedschap wordt vernietigd.
Een pers met een gesloten frame is stijf, zwaar en gevoelig voor hoe hij op de vloer staat. De fundering is meestal een afzonderlijk blok van gewapend beton, geïsoleerd van de omringende plaat, op maat gemaakt voor de massa en dynamische belasting van de machine en gegoten met ankerboutzakken die op een sjabloon zijn ingesteld. Het overslaan van de isolatie en het rechtstreeks vastschroeven op een algemene industriële plaat is de snelste weg naar scheuren, naar trillingsoverdracht naar aangrenzende machines en naar een pers die geen parallellisme kan vasthouden.
Egaliseren is een precisieklus. Een pers die met een goede waterpas of elektronisch waterpas tot een fractie van een millimeter per meter is genivelleerd, vervolgens wordt gevoegd en opnieuw wordt gecontroleerd nadat de mortel is uitgehard, behoudt zijn geometrie. Eén die met het oog genivelleerd is, zal dit in de eerste dobbelsteen laten zien. Zorg voor uithardingstijd vóór productie en noteer de niveaumetingen als onderdeel van het installatiebestand.
Nutsvoorzieningen worden doorgaans onderschat. Er is perslucht nodig voor de koppeling, het tegengewicht, het kussen en de luchtstroom; controleer druk, debiet en of de toevoer droog en gefilterd is, omdat water in het luchtcircuit de koppeling en de pneumatiek bereikt. De elektrische voeding moet overeenkomen met de motor- en stuurspanning, en de transformatorcapaciteit moet worden gedimensioneerd met de startstroom en eventuele toekomstige servo- of VFD-belasting in gedachten. Laat ruimte vrij voor een slakkentransporteur of een afvalbak onder het bed en bevestig de putdiepte die nodig is voor het kussen en de uitwerping.
Plan ten slotte de tuigage. Bevestig de kraancapaciteit op het installatiepunt, de deur- en doorgangsbreedtes, de vloerbelasting langs het traject en of het frame gemonteerd of in stukken aankomt. Een machine die op tijd klaar is, maar niet het pand binnen kan worden gebracht, is een dure vertraging en het riggingplan kost niets om vooraf op te stellen.
Voordat u ondertekent, doorloopt u de volgende punten en zorgt u ervoor dat u ze allemaal schriftelijk beantwoordt. Geen van hen is exotisch; ze worden allemaal routinematig gemist.
De totale eigendomskosten volgen gewoonlijk veel meer de levensduur en de uptime dan de aankoopprijs. Een machine die onder belasting evenwijdig blijft, verlengt de levensduur van de matrijs met een meetbare marge, en een matrijs die 30 procent langer meegaat, is meer waard dan een kleine korting op de pers. Voeg daarbij de kosten van afval, van insteluren, van energie per duizend slagen en van ongeplande stilstand, en de goedkoopste offerte is in het derde jaar vaak niet meer de goedkoopste optie.
Bouwers die zowel open als gesloten machines produceren, hebben de neiging hun catalogus rond dezelfde vier variabelen te structureren: framearchitectuur, aantal schuifverbindingspunten, aandrijftype en processpecialisatie. Als u die structuur begrijpt, wordt het gemakkelijker om het juiste model op de shortlist te zetten in plaats van dertig datasheets te lezen.
Een typische lijn met gesloten frame loopt van éénpuntsmachines met brede deur voor groot, gecentreerd werk, via dubbelpuntspersen voor progressief en multi-station gereedschap, naar excentrische tandwielmachines voor dieptrekken en zwaar vervormen, en uiteindelijk naar servoaangedreven varianten waarbij programmeerbare schuifbeweging de premie waard is. Gespecialiseerde branches zitten er naast: koudsmeed-knevelpersen voor vervormingswerk, en batterijpersen voor de productie van grote omhulsels, waarbij maatconsistentie over miljoenen onderdelen belangrijker is dan ruwe tonnage.
Zhejiang Bolun High-Precision Machinery bouwt zijn familie met gesloten frame precies volgens deze lijnen, met enkelpuntsmodellen met brede deur, dubbelpuntspersen in het middensegment, excentrische tandwielmachines aan de top van de tonnageschaal en een dubbelpunts servotak voor programmeerbaar vormen. De positie van het bedrijf is die van een verticaal geïntegreerde fabrikant die het ontwerp, de bewerking van de kerncomponenten en de eindmontage omvat, wat voor kopers vooral om één reden belangrijk is: het frame, de slede en de aandrijving worden onder één dak geproduceerd, zodat de doorbuigings- en nauwkeurigheidscijfers kunnen worden herleid tot een bewerkings- en inspectieproces in plaats van te worden samengesteld uit onderdelen van derden. Kopers die het assortiment evalueren, kunnen de overzicht van de fabrikant en vergelijk vervolgens specifieke modellen met de bovenstaande specificatiechecklist.
De meest nuttige gewoonte bij het kopen van een gesloten persmachine is om tonnage niet langer als hoofdspecificatie te beschouwen. Tonnage vertelt u de grootte van de machine. Framedoorbuiging, matrijsruimte, aandrijfkarakteristiek en energie per slag vertellen u wat het daadwerkelijk zal opleveren, hoe lang de matrijzen meegaan en of de machine over tien jaar nog steeds tolerantie zal behouden. Zorg dat die vier goed zijn, leg de acceptatiecriteria op papier en de rest van de aankoop is administratief.


Een productiemanager bij een middelgrote fabriek voor metaalcomponenten we...
Een gereedschapsingenieur citeert een nieuw beugelprogramma en specificeer...
Het korte antwoord: welk frametype past bij uw werk? Een ...
Productie en metaalbewerking Een directe, praktische kijk op ...
Een koper die een open-gap-pers van 45 ton vergelijkt voor een beugellijn,...
Machtspersmachines worden op twee manieren geclassificeerd: door ...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

