Een gereedschapsingenieur citeert een nieuw beugelprogramma en specificeert een pers van 160 ton. De matrijs is gebouwd, de machine is geïnstalleerd en bij de eerste productierun blijft de slede zes millimeter boven het onderste dode punt hangen. Er is niets kapot. De tonnage werd onderaan de slag bepaald, en het werk wordt hogerop de curve gedaan, waar de pers slechts een fractie van die kracht kan leveren.
Die ene fout is de reden dat een persspecificatieblad in een bepaalde volgorde wordt gelezen. Tonnage is het belangrijkste getal, maar slag, snelheid, matrijshoogte, bedgrootte en de vorm van de krachtcurve bepalen of een klus op snelheid draait of de hele dag tegen de machine vecht.
Een krachtpers zet de continue rotatie van een elektromotor om in een korte, krachtige, rechtlijnige slag. Energie wordt opgeslagen in een roterend vliegwiel, via een koppeling vrijgegeven aan een krukas, excentrische as of tuimelkoppeling, en afgeleverd op een slede die de bovenste matrijs draagt. Het frame, de gibs, het matrijskussen en het tegengewichtsysteem zijn er allemaal om die slag accuraat, herhaalbaar en veilig te houden.
De onderstaande secties gaan van het mechanisme naar de cijfers op het typeplaatje, vervolgens naar de toepassingen die een elektrische pers feitelijk dient, en uiteindelijk naar de beslissingen die een koper of procesingenieur moet nemen voordat hij een inkooporder ondertekent.
Een krachtpers is een werktuigmachine die metaal vormt door het tussen twee op elkaar afgestemde gereedschappen te drukken. Het ene gereedschap is bevestigd aan een stilstaand bed, het andere aan een bewegende slede. De pers zelf bepaalt niet de vorm van het onderdeel; de dobbelsteen wel. De pers bepaalt hoeveel kracht er beschikbaar is, hoe snel deze kan worden uitgeoefend, hoe nauwkeurig de schuif kan worden geleid en hoe vaak per minuut de cyclus kan worden herhaald zonder dat er sprake is van drift.
Vier persfamilies bestrijken het meeste metaalvervormingswerk, en het is de moeite waard om ze te scheiden voordat we verder gaan:
Het interessante kenmerk van de mechanische pers is dat het nominale tonnage niet constant is. Het is een maximum, geldig op of nabij het onderste dode punt. Verplaats het werkpunt langs de slag en de beschikbare kracht valt weg. Dit is een ontwerpkenmerk en geen defect: het vliegwiel slaat kinetische energie op en de kruk zet deze om in een mechanisch voordeel dat groeit naarmate de drijfstang dichter bij de slede komt. De wisselwerking is dat het hele matrijsontwerp, de sluithoogte en het procesvenster allemaal rond die curve moeten worden gepland.
| Montage | Functie | Wat kopers vaak controleren |
|---|---|---|
| Kader | Absorbeert de reactiekracht van elke slag en houdt de slede in lijn met het bed | Open C-frame of gesloten H-frame; gegoten of vervaardigd staal; gemeten doorbuiging onder belasting |
| Kroon | Bevat de aandrijfas, het vliegwiel, de koppeling en, bij veel ontwerpen, de schuifverstelmotor | Toegang voor service; stijfheid onder niet-gecentreerde belasting |
| Krukas of excentrische as | Zet rotatie om in lineaire schuifbeweging en stelt de slaglengte in | Materiaal- en warmtebehandeling; lagertype en smeercircuit |
| Drijfstang en pitman | Brengt de kracht over van de as naar de slede | Instelbereik; staat van schroef en borgmoer; terugslag |
| Glijbaan (ram) | Draagt de bovenste dobbelsteen en reist op de gibs | Gib-speling, parallelliteit, vlakheid van het sledevlak, gewicht van het gereedschap dat de slede zal accepteren |
| Gibs en geleidingen | Houd de glijbaan gedurende de hele slag recht op het bed | Verstelbaar of vast; smering; slijtage meetinterval |
| Onderbord en bed | Ondersteunt de onderste matrijs en verdeelt de belasting over het frame | Bedgedeelte, T-gleufpatroon, dikte, kussenuitsparing |
| Vliegwiel en koppeling/rem | Slaat energie op tussen de slagen en start elke slag op verzoek | Koppelingstype (mechanisch, luchtwrijving, nat, servo direct); remstophoek; enkele slag- en inch-modi |
| Tegenwicht cilinders | Ondersteun het gewicht van de slede en het gereedschap om speling en slijtage te verminderen | Stabiliteit van de luchtdruk; reactie op veranderingen in het gereedschapsgewicht |
| Sterven kussen | Biedt gecontroleerde weerstand bij trekken, strippen en uitwerpen | Kussencapaciteit, slag, of het nu pneumatisch, hydraulisch of servogestuurd is |
| Schuifverstelling | Stelt de sluithoogte in zodat deze overeenkomt met de matrijsset | Handmatig, gemotoriseerd of hydraulisch; resolutie en herhaalbaarheid |
| Controle- en veiligheidssysteem | Volgt de slag op en stopt de machine wanneer een bewaker wordt doorbroken | Lichtgordijnen, tweehandenbediening, muting, veilige stopcategorie, tonnage- en matrijsbeveiligingsbewaking |
Twee details in die tabel verdienen meer aandacht dan ze gewoonlijk krijgen. De eerste is doorbuiging. Een persframe absorbeert niet zomaar kracht; het buigt er iets onder, en door die buiging wordt de matrijsspeling geopend. Een frame dat meer dan een paar tienden van een millimeter over het bed afbuigt, zal het gereedschap sneller verslijten en onderdelen produceren met taps toelopende randen. Het tweede is het matrijskussen, dat vaak als accessoire wordt behandeld, maar in werkelijkheid het verschil maakt tussen een pers die kan tekenen en een pers die alleen kan blanco's maken.
De reeks is gemakkelijker te volgen als een keten van energieconversies dan als een lijst met onderdelen. Een elektromotor laat een vliegwiel draaien tot de bedrijfssnelheid. Het vliegwiel, en niet de motor, levert de energie voor de slag. Tussen de slagen door herstelt de motor de kleine hoeveelheid snelheid die het vliegwiel tijdens de vorige cyclus verloor. Daarom wordt continu zwaar vervormen beperkt door de traagheid van het vliegwiel en het motorvermogen in plaats van alleen door de matrijs.
Wanneer de operator de pers activeert, wordt de koppeling ingeschakeld en wordt het vliegwiel op de krukas of excentrische as vergrendeld. De as draait, de drijfstang zwaait en de slede beweegt naar beneden. Dichtbij de onderkant van de slag bereikt de krukas het punt waar de hefboomwerking het grootst is, en de matrijs raakt het materiaal. De rem stopt vervolgens de as, meestal in het bovenste dode punt, en de koppeling wordt losgelaten, zodat het vliegwiel weer op snelheid kan komen terwijl de operator het onderdeel lost.
Een door een servomotor aangedreven pers vervangt het vliegwiel, de koppeling en de rem door een motor met hoog koppel en een schroef- of krukmechanisme. De schuifbeweging is vervolgens programmeerbaar: de schuif kan vertragen door contact, op de bodem blijven staan, halverwege achteruitgaan of versnellen bij de teruggaande slag. Dit is het mechanisme achter multi-mode vormen, en het verandert wat mogelijk is bij dieptrekken en bij broze of verende materialen.
Bij een mechanische pers concentreert de nuttige kracht zich in de laatste paar millimeters vóór het onderste dode punt. De praktische consequentie is dat een taak die maximale tonnage vereist, zo moet worden uitgevoerd dat de vervorming dicht bij de onderkant van de slag plaatsvindt. Blanking en Coining passen hier perfect bij, omdat het materiaal over een zeer korte afstand afschuift of meegeeft.
Tekening niet. Het kan zijn dat een beker enkele centimeters naar beneden moet worden verplaatst, en tijdens die beweging kan de pers slechts een fractie van zijn nominale tonnage leveren. Dit is de reden waarom een pers die wordt gekozen voor het tekenen de neiging heeft aanzienlijk groter te zijn dan een pers die wordt gekozen voor het stansen van hetzelfde plano. Ingenieurs die deze regel kennen, budgetteren het tonnage voor het diepste punt van de trek, niet voor het uiteindelijke gewicht van het onderdeel.
Er is nog een tweede, subtielere consequentie. Omdat de krachtcurve nabij de bodem steil is, vertalen kleine variaties in materiaaldikte of hardheid zich in grote variaties in de belasting die de pers ziet. Een rol die op de ene pallet driehonderdste millimeter dik is en op de volgende dikker, zal verschijnen als tonnagepieken. Persen met tonnagebewaking en matrijsbescherming letten hier precies op en stoppen de machine voordat de punt een gebarsten matrijs of een uitgerekt frame wordt.
Vier regelingen zijn gebruikelijk, en elke regeling verandert evenzeer het onderhoudsschema als het prestatiebereik:
Voor een werkplaats met twee of drie ploegendiensten wordt het verschil tussen een droge wrijvingskoppeling en een natte koppeling doorgaans gemeten in uren stilstand per jaar in plaats van in de aanschafprijs.
Perscatalogi gebruiken een compact vocabulaire. Elke term op het blad wijst op een fysieke beperking in de gereedschappen, en het verkeerd interpreteren van een daarvan is de meest voorkomende oorzaak van een pers die de taak waarvoor hij is gekocht niet kan uitvoeren.
| Termijn | Wat het betekent | Praktisch gevolg |
|---|---|---|
| Nominale tonnage | Maximaal beschikbare kracht, normaal gesproken aangegeven nabij het onderste dode punt | Moet de piekkracht van de operatie overschrijden, niet de gemiddelde kracht |
| Slaglengte | Totale verplaatsing van de glijbaan van het bovenste naar het onderste dode punt | Moet lang genoeg zijn om het onderdeel te laden en te lossen, en om de matrijs vrij te maken |
| Slagen per minuut (SPM) | Cyclussnelheid bij nominale snelheid | Stelt theoretische output in; Het hanteren en voeren wordt meestal de echte beperking |
| Matrijshoogte / sluithoogte | Afstand van de bovenkant van het bed tot de onderkant van de slede in het onderste dode punt, met aanpassing op een aangegeven positie | Te weinig betekent dat de stansset niet past; te veel kan worden gecorrigeerd met afstandhouders, maar kost stijfheid |
| Schuifverstelling | Bereik waarover de sluithoogte kan worden gewijzigd | Bepaalt hoeveel verschillende matrijzensets de pers kan accepteren zonder stootborden |
| Bed- en glijbaangedeelte | Bruikbaar montageoppervlak | Moet de matrijsvoetafdruk bevatten met ruimte voor klemmen, niet alleen de matrijsomtrek |
| Keel diepte | Afstand van het frame tot het midden van de slede bij een open pers | Beperkt de breedte van het vel dat door de zijkant van een open machine kan worden ingevoerd |
| Sterven kussen capacity and stroke | Kracht en slag beschikbaar voor trekken en strippen | Een pers zonder voldoende kussen kan niet trekken, ongeacht het tonnage |
| Afmetingen raam of opening | Maak ruimte vrij in de staanders van een gesloten framepers | Bepaalt of de spoelaanvoer, overdrachtsarmen of robots het matrijsgebied kunnen bereiken |
| Doorbuiging onder belasting | Kader stretch and slide tilt at rated tonnage | Slijtage van de aandrijfmatrijzen en tapsheid van onderdelen; is het belangrijkst bij brede bedden en niet-gecentreerde ladingen |
Twee hiervan werken op een manier samen die mensen opvalt. Slaglengte en matrijshoogte wisselen elkaar af: een langere slag geeft meer ruimte voor invoer en uitwerpen, maar bij veel ontwerpen vermindert het ook de minimale sluithoogte, omdat de krukslag en de schuifpositie geometrisch met elkaar verbonden zijn. Een pers met een royale slag accepteert mogelijk geen korte matrijzenstapel zonder een stijgplaat, en een stijgplaat voegt een verbinding toe tussen de matrijs en het bed die moet worden opgevuld en gecontroleerd.
Niet-gecentreerd laden is het andere stille probleem. Catalogi vermelden het tonnage voor een gecentreerde lading. Een éénpuntspers die aan één kant van de slede is geladen, kantelt deze, opent de spieruimte aan de ene kant en sluit deze aan de andere kant. Het resultaat is een ongelijkmatige dikte van het onderdeel, versnelde slijtage van de spie en, in het ergste geval, een gebarsten glijbaan. Wanneer een dobbelsteen niet centraal kan worden geplaatst, wordt algemeen aangenomen dat de praktische limiet ongeveer de helft van het nominale tonnage bedraagt op een enkelpuntsmachine en ongeveer tweederde op een dubbelpuntsmachine, maar het werkelijke cijfer moet afkomstig zijn van het eigen belastingsdiagram van de fabrikant en niet van een vuistregel.
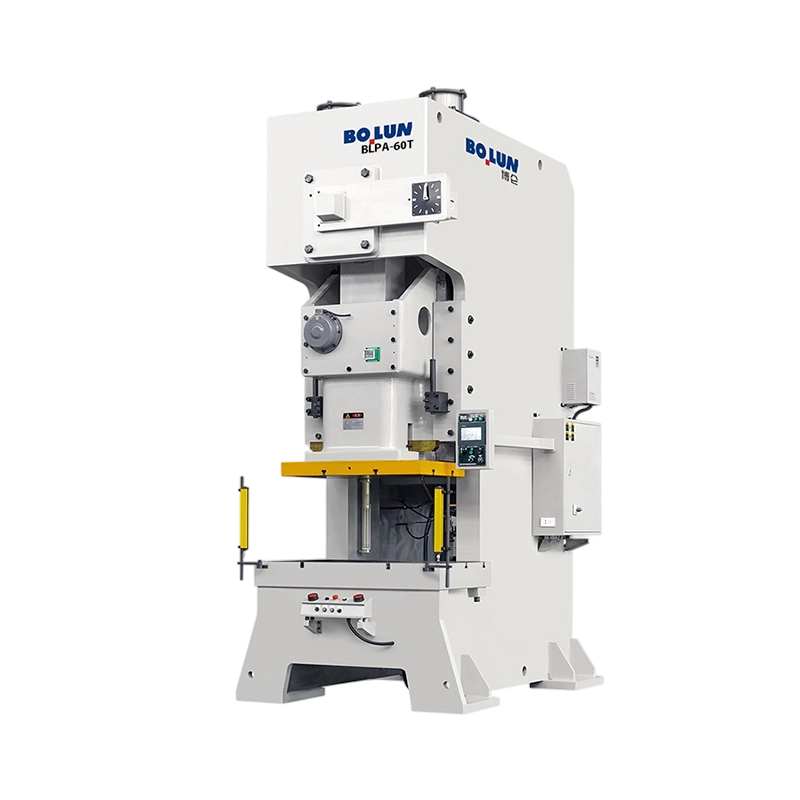
Het frame is de eerste structurele beslissing en wordt bepaald door de onderdeelgrootte, voedingsmethode en tolerantie. Een open pers heeft een C-vormig frame waarbij de aandrijving en de slede slechts aan één zijde worden ondersteund. Een gesloten pers omringt de slede aan beide zijden, zodat het laadpad symmetrisch is.
Het gevolg is eenvoudig. Een open pers geeft driezijdige toegang tot de matrijs, waardoor handmatig laden, zijwaartse invoer van lange onderdelen en snelle matrijswisselingen eenvoudig zijn, maar het frame is minder stijf en buigt meer door onder belasting. Een gesloten pers is veel stijver en is de normale keuze voor progressieve matrijzen, hoge tonnage, nauwe toleranties en elk proces waarbij evenwijdigheid van de glijbanen van cruciaal belang is. Als het onderdeel lang is en via de zijkant moet worden ingevoerd, is een open frame met een diepe keel vaak het enige praktische antwoord; als het onderdeel een precisiestans is die met een hoge snelheid wordt geproduceerd, wint het gesloten frame bijna altijd de standtijd. Een meer gedetailleerde behandeling van de afwegingen is beschikbaar in deze vergelijking van open-type en gesloten-type persontwerpen , dat het afbuigingsargument dieper behandelt.
| Factor | Open type (C-frame) | Gesloten type (H-frame) |
|---|---|---|
| Pad laden | Asymmetrisch; frame fungeert als een cantilever | Symmetrisch; beide staanders delen de last |
| Doorbuiging onder belasting | Hoger en de glijbaan kantelt | Laag, met veel minder schuifkanteling |
| Toegang tot de dobbelsteen | Drie zijden open | Alleen voor- en achterruiten |
| Typisch tonnagebereik | Licht tot medium | Middelmatig tot zeer zwaar |
| Het meest geschikt voor | Matrijzen met één station, lange onderdelen met zijdelingse invoer, jobshops en korte runs | Progressieve en transfermatrijzen, stempelen in grote volumes, nauwe toleranties |
| Sterf het leven | Korter waar de tolerantie krap is | Langer, omdat de speling stabiel blijft |
| Voetafdruk | Compact, gemakkelijk te verplaatsen | Groter, heeft een substantiële basis nodig |
| Automatisering past | Eenvoudig met handmatig of robotbeladen vanaf de zijkant | Zeer geschikt voor spoellijnen, transfers en automatisering in de pers |
Een hybride verdient vermelding omdat deze in de praktijk gebruikelijk is: het halfgesloten of open rugframe. Het voegt een gedeeltelijke verbinding toe tussen de staanders achter de glijbaan, waardoor een nuttige hoeveelheid stijfheid wordt hersteld terwijl het grootste deel van de toegang aan de zijkant behouden blijft. Het is een verstandige middenweg voor winkels die zowel single-station als gematigd progressief werk op dezelfde machine moeten uitvoeren.
De framestructuur bepaalt de stijfheid. De aandrijving bepaalt de vorm van de slag en daarmee de reeks processen die de pers kan uitvoeren.
A krukas aandrijving is de eenvoudigste en goedkoopste regeling. De krukradius bepaalt de slag, en de glijsnelheid volgt een sinusoïdale curve met een piek in het midden van de neerwaartse slag. Het is snel, efficiënt en ideaal voor stansen, doorboren en ondiep vormen.
Een excentrische tandwielaandrijving plaatst een tandwiel tussen het vliegwiel en de excentrische as. De versnelling verlaagt de snelheid en vermenigvuldigt het koppel, zodat een zwaardere last kan worden verplaatst met hetzelfde motor- en koppelingspakket. Excentrische tandwielpersen zijn het traditionele antwoord voor werk met een diepe slag en een hoog tonnage, zoals het vormen van grote panelen, waarbij de slede een lange weg moet afleggen en toch kracht moet leveren.
A schakel rijden maakt gebruik van een koppeling in plaats van een enkele crank. Het mechanische voordeel neemt dramatisch toe richting de onderkant van de slag, wat een langzame nadering, een korte stilstand en een zeer hoge kracht aan het einde van de slag oplevert. Die combinatie maakt knevelpersen zeer geschikt voor koudsmeed-, munt- en maatbewerkingen, waarbij het materiaal gedwongen moet worden om in een matrijsholte te stromen in plaats van eenvoudigweg te worden geknipt of gebogen.
A servo-aandrijving verwijdert de vaste relatie tussen schuifpositie en krukhoek. De schuifbeweging wordt een geprogrammeerd profiel. Hij kan snel naderen, vertragen tot een gecontroleerde snelheid op het moment van contact, onder belasting blijven staan en met hoge snelheid terugkeren. Bij dieptrekken vermindert dit het risico op scheuren, omdat het materiaal wordt getrokken met een snelheid die het kan verdragen; bij het vormen van zeer sterk of terugverend materiaal is een kalibratieslag aan de onderkant mogelijk. Dezelfde flexibiliteit ondersteunt multi-mode bewegingsprofielen die onmogelijk zouden zijn op een vaste crank.
| Aandrijvingstype | Beroerte karakteristiek | Kracht aan de onderkant van de slag | Typische toepassingen |
|---|---|---|---|
| Zwengel | Vaste sinusoïdale beweging | Nominale tonnage near BDC | Blanken, doorboren, ondiep vormen, algemeen stempelen |
| Excentrische versnelling | Vaste, langere slag met hoger koppel | Hoog, aanhoudend gedurende een langere reis | Grote paneelvormen, diepe delen, zware progressieve matrijzen |
| Schakel | Langzaam nabij de bodem met een korte verblijftijd | Zeer hoog, geconcentreerd op het einde | Koud smeden, munten, dimensioneren, vormen van dikke materialen |
| Servo | Programmeerbaar profiel, stilstand en omkeren mogelijk | Gecontroleerd en herhaalbaar op elk punt in het profiel | Dieptrekken, terugveringsgevoelig vervormen, meerstapsbewerkingen |
De keuze is niet puur technisch. Een crankpers kost minder en is gemakkelijker te onderhouden; een servopers kost meer, maar kan twee conventionele machines en een reeks handmatige bewerkingen vervangen. De economie komt meestal neer op hoeveel van de besparing op arbeid en secundaire activiteiten kan worden terugverdiend gedurende de levensduur van de dobbelsteen.
Bijna elk in massa geproduceerd metalen onderdeel is minstens één keer door een pers gegaan. De processen zijn opgedeeld in enkele herkenbare groepen, en elke groep stelt specifieke eisen aan de machine.
Met Blanking wordt in één beweging een vorm uit plaat gesneden; piercing maakt gaten erin. Beide zijn afschuifoperaties die over een zeer korte afstand worden uitgevoerd, wat betekent dat ze perfect aansluiten bij de top van de krachtcurve. De eisen zijn een hoog tonnage, een stijf frame om de matrijsspeling constant te houden, en snel fietsen. Progressieve matrijzen stapelen het stansen, doorboren, vormen en trimmen in één strook, en ze hebben een pers met een gesloten frame nodig met een stijf bed en een goede parallelliteit van de sledes, omdat elk station de uitlijningsfout van het voorgaande erft.
Deze bewerkingen vervormen materiaal in plaats van het te scheiden. Buigen en licht vervormen vereisen een gemiddelde kracht over een langere slag, dus een pers met een redelijke slaglengte en een voldoende belastbaar kussen is het juiste gereedschap. Coining en embossing hebben het tegenovergestelde nodig: extreme kracht over vrijwel geen slag, en dat is waar toggle- en excentrische tandwielaandrijvingen hun plaats verdienen.
Dieptrekken pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Open-Type Single-Point Servopers voor dieptrekken Open éénpuntsservopers voor dieptrekken en strekken, met directe aandrijving met hoog koppel, een bekdiepte van 350 mm en een capaciteit van 1250 kN. Bekijk Product → De BLAS125 open-type enkelpuntsservopers is gespecificeerd voor dieptrekken en combineert een lange, regelbare slag met een kussenopstelling die geschikt is voor cupwerk in plaats van voor eenvoudig stansen.
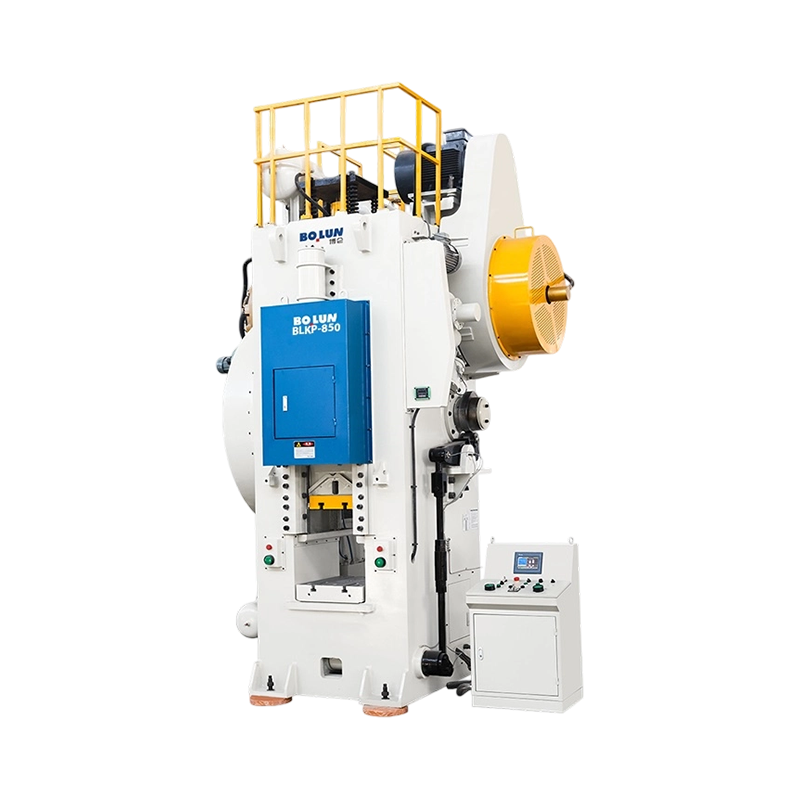
Koud smeden dwingt metaal om bij kamertemperatuur in een matrijs te stromen. De krachten zijn groot, de vervorming is ernstig en de last arriveert in een korte, zware puls onderaan de slag. Persen met tuimelkoppeling zijn precies voor dit profiel gebouwd: een langzame, krachtige aanpak, een korte rusttijd waardoor het materiaal de holte vult, en een snelle terugkeer. Machines in deze klasse, zoals deze  BLKP-650 Hoge vervorming koud smeden Toggle Type Press Zwaar uitgevoerde koudsmeed-knevelpers met een capaciteit van 6500 kN, een nominale drukslag van 8 mm, een frame met hoge stijfheid en een geïntegreerde uitwerper voor zwaar vervormingswerk. Bekijk Product → Hoogvervormende koudsmeed-tuimelpersen zijn ontworpen rond een uitgebalanceerde slaggeometrie, die de slede vierkant houdt onder de excentrische belastingen die smeedmatrijzen genereren, en rond een frame dat stijf genoeg is om de afmetingen van de holte duizenden cycli vast te houden.
Batterijbehuizingen en soortgelijke behuizingen zijn lange, dunwandige getrokken onderdelen die in zeer grote hoeveelheden worden geproduceerd. Het proces is in wezen een veeleisend tekenwerk met een nauwe tolerantie voor de wanddikte, ondiepe maar herhaalde vormfasen en een harde eis dat onderdelen er vlak en vierkant uitkomen. Omdat de onderdelen vaak op geautomatiseerde lijnen uit brede rollen worden geproduceerd, heeft de pers een breed bed nodig, een stijf gesloten of zwaar open frame en de mogelijkheid om tolerantie over de volledige bedbreedte aan te houden in plaats van alleen in het midden. Speciaal gebouwde machines zoals deze  BLPC2-160 Open-type dubbelpunts batterijhulspers met hoog tonnage Open-type dubbelpunts batterijomhulselpers gepositioneerd voor grootschalige vorming van batterijcomponenten en toepassingen van batterijomhulsels in productie met grote volumes. Bekijk Product → ultrastabiele batterijomhulselpersen met een hoog tonnage zijn geconfigureerd voor die combinatie van bedbreedte, tonnage en herhaalbaarheid.
Niet elke klus past in een compact matrijsgebied. Brede panelen, omhulsels voor apparaten en lange structurele delen hebben een breed bed nodig of een diepe keel waardoor het materiaal langs de glijbaan kan passeren. Deep-throat open persen bestaan om precies deze reden: ze ruilen enige stijfheid in voor de mogelijkheid om een groot vel door de zijkant van de machine te voeren terwijl de matrijs op het bed gemonteerd blijft.
De persselectie gaat het vaakst mis als het proces wordt gedefinieerd nadat de machine is aangeschaft. In de omgekeerde volgorde werken duurt in de offertefase langer en bespaart maanden later.
De volgorde is belangrijk omdat elke stap de volgende beperkt. Een verandering in de tekendiepte kan bijvoorbeeld een langere slag forceren, waardoor de sluithoogte-omhulling verandert, waardoor een geheel andere framegrootte kan worden afgedwongen. Door het proces eerst te bevriezen, wordt het grootste deel van het heen-en-weer-verkeer verwijderd.
De aankoopprijs van een pers is het kleinste getal tijdens de levensduurkosten. De grotere aantallen zijn gereedschap, energie, onderhoud en ongeplande stilstand, en worden beïnvloed door specificatiekeuzes die jaren eerder zijn gemaakt.
De levensduur van het gereedschap is afhankelijk van de uitlijning. Elke tiende van een millimeter schuifkanteling of doorbuiging van het frame verschijnt als een ongelijkmatige matrijsspeling, en een ongelijkmatige speling betekent bramen, randslijtage, vreten en gebarsten ponsen. Een pers die stijf genoeg is voor de klus zal vaak het verschil in framekosten alleen al op grond van de langere levensduur van de matrijzen moeten betalen, vooral bij progressieve matrijzen waarbij één stationstoring de hele lijn stopt.
Het energieverbruik wordt gedomineerd door het vliegwiel en de motorafmetingen. Een pers met een extra groot vliegwiel herstelt sneller de snelheid tussen de slagen door en trekt een stabielere stroom, terwijl een pers die op zijn limiet draait de motor hard laat draaien en de behuizing verwarmt. Op servopersen verandert het beeld: de aandrijving verbruikt piekstroom tijdens het vormen, dus de elektrische voeding, bekabeling en eventuele energieterugwinning verdienen aandacht in de specificatiefase in plaats van bij de inbedrijfstelling.
Veiligheidseisen zijn niet onderhandelbaar en worden steeds specifieker. Mechanische beveiliging, onderling vergrendelde poorten, lichtgordijnen met demping voor automatische invoer, tweehandenbediening voor handmatige laadstations en een rembewakingssysteem dat de stopprestaties verifieert, zijn de normale basis. Tonnagebewaking en matrijsbescherming zijn in de praktijk even belangrijk, omdat ze een langzame gereedschapsfout omzetten in een stilstaande machine en een aantekening in het onderhoudslogboek.
Twee andere kosten worden routinematig onderschat. Perslucht wordt gebruikt voor het tegenwicht, de koppelingsbediening en de pneumatische kussens, en lekken in dat circuit komen tot uiting in de vorm van een onregelmatige koppelingsreactie en een afwijkende schuifbalans. Smering is de tweede: automatische circulatiesystemen met filtratie en drukbewaking zetten wat voorheen een handmatige dagelijkse taak was, om in een geplande filtervervanging, en vangen een defecte pomp op voordat deze een defect wordt.
Een mechanische pers is een robuuste machine, maar slijt op voorspelbare plaatsen en de slijtage is meetbaar lang voordat deze zichtbaar wordt in de onderdelen.
Een pers die volgens een schema wordt onderhouden, kan tientallen jaren draaien. Een persrun totdat er iets kapot gaat, vergt meestal een dobbelsteen, een productieweek en een klantrelatie. Het verschil in kosten tussen de twee benaderingen is vooral van administratieve aard: een checklist, een reeks toleranties en iemand die verantwoordelijk is voor het vastleggen van de cijfers.
De laatste fase is het verifiëren of de aangeboden machine over vijf jaar nog steeds geschikt is, wanneer de onderdelenmix is veranderd en de toleranties zijn aangescherpt. Een paar controles dekken het grootste deel van het risico.
Leveranciers met eigen productie beantwoorden deze vragen doorgaans met tekeningen en afmetingen in plaats van met bijvoeglijke naamwoorden. Bolun bouwt bijvoorbeeld zijn persenassortiment rond een productiesysteem over de hele keten dat het ontwerp, de vervaardiging van kerncomponenten en de eindassemblage omvat, wat de opstelling is die een belastingsdiagram en een doorbuigingscijfer betekenisvol maakt in plaats van bij benadering. Kopers evalueren een leverancier van elektrische persen De mogelijkheid om deze cijfers op verzoek te produceren zou als een eerste filter moeten worden beschouwd, lang voordat de prijs ter discussie komt.
Een krachtpers is een eenvoudig idee dat met ongebruikelijke precisie wordt uitgevoerd: energie opslaan in een roterende massa, deze vrijgeven via een koppeling die de kracht vermenigvuldigt, en het resultaat zo nauwkeurig geleiden dat een matrijs tienduizenden keren per dag metaal kan snijden, buigen of trekken tot op een fractie van een millimeter. Alles wat er bij de specificatie van belang is, volgt uit die zin.
De tonnage vertelt u het plafond. De krachtcurve vertelt je waar in de slag je deze kunt gebruiken. Het frame vertelt je hoeveel ervan gecentreerd blijft op de dobbelsteen. De aandrijving vertelt u of de beweging vast of programmeerbaar is. Het kussen, het bed en de sluithoogte vertellen u of uw gereedschap past en of het overleeft.
Als je deze vijf dingen goed doet, wordt de pers de minst interessante machine in de fabriek, en dat is precies wat ze zou moeten zijn. Begrijp ze verkeerd en het wordt het knelpunt waarmee elk gesprek begint.


Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
Een koper die een open-gap-pers van 45 ton vergelijkt voor een beugellijn,...
Een middelgrote fabrikant van bevestigingsmiddelen werd onlangs geconfront...
Eénpuntsontwerp Eén aandrijfaansluiting in...
ZHEJIANG BOLUN INTELLIGENT EQUIPMENT IMPORT & EXPORT TRADING presenteerde met...
Het korte antwoord: welk frametype past bij uw werk? Een ...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

