Een productiemanager loopt een technische bijeenkomst binnen met een stapel tekeningen voor een bevestigingsmiddel voor grote volumes, een lagerring en een batterijomhulsel. De veel voorkomende vraag is: “Kunnen we deze sneller maken, met minder schroot en met een betere levensduur tegen vermoeiing dan machinaal bewerken of heet smeden?” Het antwoord is in veel gevallen koudvervormen. Koudvormen is het proces waarbij metaal wordt gevormd onder de herkristallisatietemperatuur, meestal bij kamertemperatuur, door het materiaal onder hoge druk in een matrijsholte te dwingen. Het verandert een eenvoudige draad of staaf in enkele seconden in een voltooid of bijna voltooid onderdeel, terwijl de materiaalsterkte wordt verbeterd en de hoeveelheid afval wordt verminderd. De praktische uitdaging voor een koper is niet of koudvervormen werkt, maar hoe het proces kan worden afgestemd op de onderdeelgeometrie, het materiaal en de pers die het werk zal doen.
Koudvormen is een metaalbewerkingsmethode waarbij de vorm van een metalen plano of draad bij omgevingstemperatuur verandert, zonder het werkstuk boven het herkristallisatiepunt te verwarmen. Het metaal wordt samengedrukt tussen een stempel en een matrijs, en het materiaal beweegt plastisch in de gewenste vorm. Omdat de temperatuur laag blijft, ondergaat het metaal rekverharding. Dat betekent dat het onderdeel sterker wordt naarmate het wordt vervormd, en vaak twee tot drie keer de vloeigrens van het originele materiaal bereikt. Het proces wordt ook wel koudsmeden of koude kop genoemd, afhankelijk van de industrie en het type onderdeel dat wordt gemaakt.
De term “koudvervormen” is breed. In een bevestigingsfabriek betekent dit meestal een koudvormer die opgerolde draad neemt, een plano afsnijdt en deze door verschillende matrijsstations beweegt om schroeven, bouten of moeren te produceren. In een stempelwinkel kan het een koudsmeedpers betekenen die grotere onderdelen vormt, zoals tandwielstukken of assen. In de context van plaatmetaal kan het verwijzen naar rolvormen of koudbuigen. Dit artikel richt zich op het persen van massieve metalen onderdelen, waar de hoogste tonnage en de meest technische uitrustingsbeslissingen plaatsvinden.
Het belangrijkste onderscheid tussen koudvervormen en warmvervormen is de temperatuur. Heetvormen werkt boven herkristallisatie, zodat het metaal zacht blijft en in complexe vormen kan vloeien. Koudvervormen werkt bij of nabij kamertemperatuur, waardoor het metaal harder is en beter bestand tegen vervorming. Dat verschil bepaalt de uitrustingsspecificatie: koudvormpersen hebben een hoger tonnage, stijvere frames en vaak een geavanceerder slagprofiel nodig dan een warmsmeedpers met dezelfde capaciteit.
Bij koudvervormen wordt gebruik gemaakt van het feit dat ductiele metalen permanent kunnen worden hervormd wanneer de spanning hun vloeigrens overschrijdt. De stempel duwt het metaal in een matrijsholte en het materiaal stroomt langs de weg van de minste weerstand. Omdat het metaal tijdens de bewerking niet herkristalliseert, wordt de korrelstructuur langwerpig en wordt het materiaal harder. Deze rekverharding is een tweesnijdend zwaard: het verhoogt de sterkte, maar vermindert ook de ductiliteit, waardoor de hoeveelheid vervorming per stap beperkt blijft.
Er zijn drie basisvervormingsmodi die de meeste koudvervormingsbewerkingen beheersen:
Bij voorwaartse extrusie wordt het metaal door een matrijsopening geduwd in dezelfde richting als de ponsbeweging. Het plano wordt in een container geplaatst en door een pons wordt het vanaf één uiteinde samengedrukt, waardoor het materiaal door een kleinere opening wordt gedwongen. Dit is een standaardmanier om assen, getrapte pennen en buisvormige componenten te maken. De benodigde druk is afhankelijk van de reductieverhouding en de vloeispanning van het materiaal.
Bij achterwaartse extrusie stroomt het metaal in de tegenovergestelde richting van de ponsbeweging. De pons komt de plano binnen en dwingt het materiaal om rond de pons omhoog te stromen, waardoor een beker- of buisachtige vorm ontstaat. Dit is gebruikelijk bij het maken van holle onderdelen zoals zeskantige doppen, batterijbehuizingen en plunjers voor auto's. Achterwaartse extrusie kan diepe holtes produceren met weinig materiaalverspilling, maar vereist een zeer stijve pers omdat de stempel een hoge drukbelasting ondervindt.
Verontrustend is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
De meeste koudgevormde onderdelen vereisen een combinatie van deze modi. Een typisch bevestigingsmiddel maakt bijvoorbeeld gebruik van stuiken om de kop te vormen, voorwaartse extrusie om een schacht te creëren, en misschien een trim- of richtbewerking aan het uiteinde. De pers moet voor elk station de juiste kracht, slag en snelheid leveren. Daarom is het ontwerp van de machine net zo belangrijk als het gereedschap.
Koudvervormen op een multi-stationvormer volgt een zich herhalende cyclus die opmerkelijk consistent is tussen verschillende onderdeelfamilies. Door de cyclus te begrijpen, kan een koper beoordelen wat de pers moet leveren.
De snelheid van de cyclus wordt gemeten in slagen per minuut of delen per minuut. Een hogesnelheidsmoervormer kan 200 tot 400 delen per minuut draaien, terwijl een zware koude smeedpers voor grote onderdelen slechts 20 tot 60 slagen per minuut kan draaien. De persstructuur, de koppeling en het besturingssysteem moeten worden geselecteerd op basis van het vereiste snelheids- en belastingsprofiel.
Mensen gebruiken deze drie termen vrijwel door elkaar, wat voor grote verwarring zorgt bij het selecteren van apparatuur. Het onderscheid is niet academisch; het heeft invloed op de persspecificatie, de gereedschapsconfiguratie en de verwachte onderdeelnauwkeurigheid.
In de praktijk heeft een koudsmeedpers een zwaarder frame en een robuustere slede dan een kopmachine, omdat de krachten hoger zijn en het onderdeel groter is. Een koersmachine geeft prioriteit aan snelheid en toegankelijkheid van de gereedschappen, vaak met behulp van een horizontaal ontwerp. Wanneer een koper om een ‘koudvormmachine’ vraagt, moet de verkoopingenieur verduidelijken of de toepassing kleine bevestigingsmiddelen of middelgrote tot grote structurele onderdelen betreft. Het antwoord verandert elke specificatie, van tonnage tot bedgrootte tot aandrijftype.
Niet elk metaal kan met succes koudvervormd worden. Het materiaal moet voldoende ductiliteit hebben om ernstige plastische vervorming te ondergaan zonder te scheuren, en voldoende hardingsvermogen om de sterkte te verbeteren zonder de vereiste taaiheid te verliezen. De meest voorkomende koudvormmaterialen zijn:
| Material | Typisch koudvervormingsgedrag | Gemeenschappelijk eindgebruik |
|---|---|---|
| Laag koolstofstaal | Uitstekende ductiliteit, lage vloeispanning, gemakkelijk koudvervormbaar. Kwaliteiten zoals 1006 tot 1018 worden veel gebruikt. | Bevestigingsmiddelen, pennen, assen, ankers |
| Middelmatig koolstofstaal | Meer sterkte maar minder ductiliteit; Voor complexe vormen kan tussentijds uitgloeien nodig zijn. | Tandwielen, koppelingen, auto-onderdelen |
| Roestvrij staal | Het werk hardt snel uit, vereist een hoger tonnage en meer vooruitstrevend gereedschap. | Bevestigingsmiddelen, fittingen, medische componenten |
| Aluminium en aluminiumlegeringen | Weinig kracht nodig, goede oppervlakteafwerking, maar zacht en kan galmen. | Behuizingen, doppen, elektronica |
| Koper en messing | Uitstekende koude verwerkbaarheid, goede corrosiebestendigheid. | Elektrische terminals, sanitaire onderdelen |
| Gelegeerd staal | Hoge sterkte, moeilijker te vormen, heeft vaak warme vorming nodig als opstapje. | Asassen, zeer sterke bevestigingsmiddelen |
Wanneer u een koudvervormingsproces ontwerpt, bepalen de vloeigrens en de rekhardingssnelheid van het materiaal de vereiste perskracht. Een zacht aluminium onderdeel heeft misschien maar 50 ton nodig, terwijl een roestvrijstalen versie met dezelfde geometrie 200 ton nodig heeft. De koper mag er niet van uitgaan dat een pers die geschikt is voor staal een andere legering kan verwerken zonder de krachtberekening te controleren.
De voordelen van koudvervormen zijn meetbaar en verklaren waarom zoveel metalen onderdelen in grote volumes op deze manier worden gemaakt.
Deze voordelen vertalen zich in lagere totale kosten per onderdeel gedurende een productierun, op voorwaarde dat het volume hoog genoeg is om de gereedschappen af te schrijven. Voor kleine volumes zijn de matrijskosten doorgaans onbetaalbaar, wat een belangrijk aankoopcriterium is.
Koudvervormen is geen universele oplossing. Het kennen van de beperkingen is essentieel voordat u zich aan een pers of gereedschapsset waagt.
Een inkooprisico dat vaak over het hoofd wordt gezien, is het lamineren tussen de pers en het gereedschap. Een pers die is ontworpen voor progressief stempelen heeft mogelijk niet de schuifsnelheidsregeling die nodig is voor koud smeden. Een pers die is gebouwd voor koud smeden heeft daarentegen mogelijk niet de hoge slagfrequentie die nodig is voor bevestigingsmiddelen. De koper moet de fabrikant vragen om de kracht-slagcurve en de energiecapaciteit aan te tonen, en niet alleen het nominale tonnage.
De pers is het hart van een koudvervormingsoperatie. Het levert de kracht die de stempel in de matrijs drijft en bepaalt de nauwkeurigheid van het onderdeel, de standtijd van het gereedschap en de totale productiekosten. De belangrijkste persparameters die moeten worden geëvalueerd zijn tonnage, framestijfheid, slaglengte, glijsnelheid en aandrijftype.
Tonnage is de maximale kracht die de pers tijdens een slag kan uitoefenen. Deze moet de piekvormkracht overschrijden die vereist is voor het onderdeel, die wordt berekend op basis van de vloeispanning van het materiaal en het geprojecteerde oppervlak. Een vuistregel is om een pers te selecteren met 10 tot 20 procent meer tonnage dan de berekende piek, om rekening te houden met materiaalvariatie en gereedschapsslijtage.
Framestijfheid wordt gemeten in termen van de doorbuiging van het frame onder belasting. Een stijf frame houdt de stempel en de matrijs op één lijn, wat van cruciaal belang is voor het aanhouden van nauwe toleranties. Persen met een gesloten frame zijn over het algemeen stijver dan persen met een open frame, omdat het krachtpad symmetrisch rond het bed is. Veel koudvormers geven daarom de voorkeur aan een gesloten frame-ontwerp voor zware belastingen.
Slaglengte bepaalt hoe ver de schuif beweegt vanaf de onderkant van de slag. Het moet geschikt zijn voor de hoogte van het onderdeel, de matrijsopening en de vereiste ponsbeweging. Diepe delen en lange voorwaartse extrusies vereisen een langere slag, wat op zijn beurt de slagfrequentie kan verminderen omdat de glijbaan over een langere afstand moet versnellen.
Schuifsnelheid is de snelheid op het moment dat het gereedschap in contact komt met het materiaal. Voor koudvervormen is een gecontroleerde snelheid nabij de onderkant van de slag belangrijk om schokbelasting en verbrijzeling van matrijzen te voorkomen. Mechanische persen hebben een snelheidsprofiel dat wordt bepaald door de krukasgeometrie, terwijl bij servopersen de operator de snelheidscurve kan programmeren.
Aandrijvingstype kan mechanisch, hydraulisch of servo zijn. Een mechanische pers gebruikt een vliegwiel en een koppeling om energie te leveren, en is efficiënt voor vormen op hoge snelheid. Een hydraulische pers levert het volledige tonnage op elk punt van de slag, wat handig is voor lange vervormingsbewerkingen, maar over het algemeen langzamer. Een servopers maakt gebruik van een servomotor direct op de krukas of via een versnellingsbak, waardoor nauwkeurige controle over de schuifbeweging en het energiebeheer mogelijk is.
Een koudsmeed-tuimelpers, zoals een knokkelgewrichtpers, biedt mechanisch voordeel aan de onderkant van de slag. De tuimelkoppeling levert hoge kracht nabij het onderste dode punt met een zeer lage snelheid, wat ideaal is voor koudsmeedonderdelen die hoge druk en weinig schuifbewegingen vereisen. Dit is precies de reden waarom voor koudsmeedtoepassingen vaak een knokkelpers wordt gekozen boven een normale krukpers.
 BLKP-850 Industriële kracht Heavy-duty koud smeden Toggle Type Power Press BLKP-850 Industriële kracht Heavy-duty koud smeden Toggle Type Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Bekijk Product →
De BLKP850 is bijvoorbeeld een heavy-duty koudsmeedmachine van het kneveltype, ontworpen voor koud smeden op industriële schaal. De knokkelgewrichtaandrijving maakt hoge vervormingskrachten mogelijk met een evenwichtige slag, wat de voorwaarde is die nodig is om materialen met een hoge sterkte te vormen zonder ze te scheuren. Wanneer u persen voor een koudsmeedlijn vergelijkt, kijk dan naar de effectieve vormenergie per slag, niet alleen naar het tonnage. De knevelpers levert maximale kracht bij minimale snelheid, waardoor het gereedschap wordt beschermd en het risico op scheuren van onderdelen wordt verminderd.
De koudsmeed-tuimelpers is een gespecialiseerde machine die gebruik maakt van een knokkelgewrichtmechanisme in plaats van een eenvoudige kruk. Dit mechanisme produceert een “dwell”-effect aan de onderkant van de slag, wat betekent dat de slede langzaam beweegt naarmate de kracht piekt. Dat gedrag bij lage snelheid en hoge kracht is precies wat koud smeden vereist.
De tuimelkoppeling heeft een mechanisch voordeel dat de invoerkracht vermenigvuldigt. Een klein motorkoppel wordt op de slede een zeer grote verticale kracht, maar alleen over een korte werkafstand. Dit maakt wisselpersen ideaal voor munten, extrusie en andere koudvervormingsbewerkingen waarbij de vervorming klein is, maar de kracht enorm. Het resultaat is een stijf, nauwkeurig onderdeel met een zuivere oppervlakteafwerking.
Een risico bij een tuimelschakelaar is dat deze geen lange werkslag kan volhouden. Als het onderdeel een lange extrusie vereist, biedt de pers mogelijk niet voldoende schuifbeweging. In dat geval is een krukpers of een servopers met lange slag geschikter. De koper moet het perstype afstemmen op het specifieke vervormingspad van het onderdeel.
Servoaangedreven persen veranderen de economie van koudvervormen. Een servopers gebruikt een servomotor om de slede door een programmeerbaar pad te bewegen, in plaats van te vertrouwen op een vast vliegwiel en een koppeling. Dit geeft de operator een hoge mate van controle over de schuifsnelheid, positie en krachtprofiel. Voor koudvervormen kan een servopers:
De dubbelpuntsservopers met gesloten frame is een gebruikelijke keuze voor koudvervormen. Het frameontwerp zorgt voor een hoge stijfheid en de dubbelpuntsverbinding verdeelt de belasting gelijkmatig over het bed, wat belangrijk is voor grote onderdelen. Met de servomotor kan de operator de glijcurve afstemmen op de reactie van het materiaal. Bij het vormen van een legering met hoge sterkte kan de pers bijvoorbeeld worden geprogrammeerd om een paar honderd milliseconden dicht bij de bodem vast te houden, waardoor het metaal in de matrijsholte kan stromen zonder te scheuren.
 BLES-315 Industriële krachtpatser met gesloten frame, dubbelpunts servokrachtpers BLES-315 Industriële krachtpatser met gesloten frame, dubbelpunts servokrachtpers delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Bekijk Product →
De BLES315 dubbelpunts servopers met gesloten frame is ontworpen voor industriële koudvervormingstaken die dynamische slagcontrole en een stabiel bed vereisen. De hoge energiecapaciteit en programmeerbare beweging maken het mogelijk onderdelen met consistente afmetingen te produceren en tegelijkertijd variaties in het binnenkomende materiaal op te vangen. Wanneer een koudvormcel automatisering omvat, kan de servopers worden geïntegreerd met een robot of een transfersysteem, omdat de slagtiming softwarematig kan worden aangepast in plaats van door mechanische componenten te veranderen.
Dieptrekken is een koudvervormingsproces waarbij een plaat of plano in een matrijs wordt geduwd om een kom of een hol onderdeel te creëren. Het is gebruikelijk bij de productie van batterijbehuizingen, onderdelen van apparaten en auto-onderdelen. De sleutel tot dieptrekken is dat het materiaal geleidelijk en gelijkmatig moet kunnen vloeien om scheuren te voorkomen. Een servopers met programmeerbare slag kan in elke fase de juiste snelheid en druk leveren. Daarom worden servopersen steeds vaker gebruikt voor dieptrekbewerkingen.
Een open-type single-point servopers met dieptrekmogelijkheid, zoals de BLAS125, is een compacte oplossing voor onderdelen die geen enorm bed nodig hebben, maar wel een nauwkeurige controle van de tekensnelheid vereisen. De aanduiding “dieptrekken” betekent dat de pers is ontworpen met de juiste slaglengte, schuifsnelheid en gereedschapsruimte om het vormen van diepe cups aan te kunnen. Wanneer een leverancier expliciet een servopers voor dieptrekken op de markt brengt, is dat een sterk signaal dat het bedrijf de noodzaak begrijpt van een gecontroleerde schuifbeweging bij koudvervormen.
 BLAS-125 Dieptrekken Open Type Single-Point Servo Power Press BLAS-125 Hoog koppel dieptrekkende open-type éénpunts servokrachtpers levert een formidabele kracht van 1250 kN met een verlengde schuifslag van 180 mm. Dit model overs... Bekijk Product →
Voor het vormen van batterijschalen is de combinatie van een servoaandrijving en een dubbelpuntsframe vaak ideaal. De servobeweging kan worden afgestemd op de materiaalkwaliteit en -dikte van de schaal, en de dubbelpuntsschuif zorgt voor een uniforme druk over de matrijs, waardoor rimpels en scheuren worden verminderd. Nu koudvervormen de productie van batterijen binnendringt, wordt deze apparatuur een onderscheidende factor voor leveranciers die consistente omhulsels in hoge volumes kunnen leveren.
De beslissing om koudvervormen of warmvervormen te gebruiken ligt niet altijd voor de hand. Elk proces heeft een specifiek haalbaarheidsvenster op basis van de vorm, het materiaal, het volume en de vereiste eigenschappen van het onderdeel. In onderstaande tabel zijn de belangrijkste verschillen samengevat.
| Criteria | Koud vervormen | Heet vormen |
|---|---|---|
| Temperatuur | Onder herkristallisatie, gewoonlijk kamertemperatuur | Boven herkristallisatie, typisch 700 tot 1200°C |
| Materiaal sterkte | Verhoogt als gevolg van rekverharding | Vermindert, materiaal blijft zacht |
| Oppervlakteafwerking | Glad, geen schaal | Oxideaanslag vereist vaak reiniging |
| Dimensionale tolerantie | Strak, vaak geen nabewerking | Bij lossere, grotere toleranties kan bewerking nodig zijn |
| Apparatuur kracht | Hoge tonnage vereist | Lager tonnage, omdat het materiaal zacht is |
| Maximale vormcomplexiteit | Beperkt tot eenvoudigere vormen zonder diepe ondersnijdingen | Kan complexe vormen en zeer grote onderdelen vormen |
| Energieverbruik per onderdeel | Lagere verwarmingsenergie, maar hogere vormingsenergie | Hoge verwarmingskosten, lagere vormkracht |
| Typisch productievolume | Hoog volume, gereedschapskosten afgeschreven | Laag tot gemiddeld volume, eenvoudiger gereedschap |
De praktische impact van deze verschillen is voelbaar in de totale kosten per onderdeel. Koudvervormen schittert bij lange productieruns waarbij het onderdeelontwerp compatibel is met het proces. Heetvormen is vergevingsgezinder voor complexe onderdelen en kleinere batches, maar brengt energie-, reinigings- en afwerkingskosten met zich mee. Een veel voorkomende hybride is de warme vorming, die plaatsvindt boven kamertemperatuur maar onder herkristallisatie, waardoor ductiliteit en sterkte in evenwicht zijn. Sommige leveranciers bieden warmvormpersen aan die kunnen worden overgeschakeld naar de koudvormmodus, maar de temperatuurregeling zorgt voor extra complexiteit.
Wanneer u een koudvormpers vergelijkt met een warmsmeedpers, moet u er rekening mee houden dat de kosten van de pers slechts een deel van het systeem vormen. Het gereedschap, het toevoersysteem, de automatisering en de kwaliteitscontrole moeten allemaal worden afgestemd op de procestemperatuur. Een leverancier die alleen persen voor warmsmeedwerk verkoopt, beschikt mogelijk niet over de expertise om een echte oplossing voor koudvervormen aan te bevelen, dus vraag naar specifieke casestudy's voor koudvervormen.
Koudvervormen wordt in een breed scala van industrieën gebruikt omdat het hoge sterkte, weinig schroot en snelle cyclustijden oplevert. Enkele van de meest typische toepassingen zijn:
Wanneer een fabrikant u vertelt dat een specifieke pers geschikt is voor ‘batterijomhulsel’ of ‘dieptrekken’, is dat niet alleen maar marketing. Ze specificeren dat het persframe, de schuifgeleiding en de slagcontrole zijn ontworpen rond de dynamische eisen van die toepassing. Voor een batterijomhulsel moet de pers bijvoorbeeld hoge matrijskrachten aankunnen en tegelijkertijd een stabiel bed behouden tijdens lange productieruns. Vaak wordt de voorkeur gegeven aan een gesloten frame of semi-gesloten structuur omdat deze bestand is tegen de zijdelingse belastingen veroorzaakt door dieptrekken.
Bij koudvormen worden onderdelen met hoge snelheid geproduceerd, dus de kwaliteitscontrole moet net zo snel zijn om defecten op te sporen voordat deze tot een groot aantal afgekeurde producten leiden. De belangrijkste kwaliteitsproblemen zijn maatnauwkeurigheid, scheuren, los materiaal en oppervlakteschade.
Dimensionale metingen worden meestal uitgevoerd met een micrometer, een meter of een optisch systeem. Voor onderdelen met een hoog volume kan optische meting het onderdeel in realtime bewaken, waarbij de diameter, lengte en ovaliteit worden gecontroleerd. Het koudvervormingsproces is zeer herhaalbaar, dus als de eerste twaalf onderdelen binnen de tolerantie vallen, volgt meestal de rest, tenzij het gereedschap verslijt.
Scheurvorming is de meest voorkomende faalwijze bij koudvervormen. Scheuren kunnen aan het oppervlak of inwendig voorkomen, en worden meestal veroorzaakt door het overschrijden van de ductiliteitslimiet van het materiaal. Operators letten op een ruw of gebroken oppervlak, wat erop wijst dat het materiaal de limiet voor koud werken heeft bereikt. Het antwoord is om de vervorming per station te verminderen, het aantal treden te vergroten of een zachtere materiaalsoort te gebruiken.
Een ander punt van zorg is de kwaliteit van het oppervlak. Koudgevormde onderdelen moeten een heldere, gladde afwerking hebben. Als de matrijs krassen vertoont of te ruw is, zal het onderdeel die textuur erven. Gereedschapsonderhoud is daarom een cruciaal onderdeel van de kwaliteitscontrole. Een goede leverancier zal een preventief onderhoudsschema opstellen, inclusief het inspecteren van stempels en matrijzen op slijtage, het controleren van de uitwerppennen en het verifiëren van de speling van de geleidebussen.
Voor een fabrikant die de ‘one-stop’-bron wil zijn, omvat kwaliteitscontrole ook monitoring tijdens het proces. Sommige moderne servopersen kunnen voor elke slag een kracht-verplaatsingscurve genereren. Een abnormale curve duidt op een procesafwijking, zoals een ontbrekend stuk werkstuk, een kapot gereedschap of een verandering in de materiaalhardheid. Dit is een krachtig hulpmiddel om defecten te voorkomen voordat ze de klant bereiken.
Het selecteren van de juiste koudvormpers is een beslissing die jarenlang invloed heeft op uw productie-efficiëntie, standtijd en productkwaliteit. Gebruik de volgende checklist als leidraad voor uw evaluatie:
Een gerenommeerde fabrikant zal u niet zomaar een machine verkopen; zij zullen met u samenwerken om het proces te definiëren. Als u bijvoorbeeld een batterijomhulsel moet vormen, laat een leverancier die een open-type dubbelpunts batterijpers aanbiedt, zien dat zij zich hebben gericht op de specifieke uitdagingen van die toepassing. Hetzelfde principe is van toepassing op koudsmeed-wisselpersen en servoaangedreven gesloten-framepersen.
Koudvormen is een krachtig productieproces voor het produceren van metalen onderdelen in grote volumes met weinig afval, verbeterde sterkte en nauwe toleranties. Het is niet één enkele methode, maar een familie van processen, waaronder voorwaartse extrusie, achterwaartse extrusie, stuiken, koud smeden en koud koppen. De keuze van de uitrusting is net zo belangrijk als het materiaal en de gereedschappen, omdat de pers de beschikbare kracht, de slagcontrole en de stijfheid definieert die nodig is om consistente onderdelen te produceren.
Voordat u investeert in een koudvormpers, moet u de geometrie, het materiaal en het volume van uw onderdeel identificeren. Werk samen met een ervaren apparatuurleverancier die u kan laten zien hoe hun machine is ontworpen voor de specifieke vormmodi die u gaat gebruiken. Vergelijk niet alleen het tonnage, maar ook het frametype, het aandrijfsysteem, de schuifgeleiding en de gereedschapsondersteuning. Vraag naar praktijkvoorbeelden van soortgelijke onderdelen en de waargenomen cyclustijden, schrootpercentages en standtijd van het gereedschap.
Als u op zoek bent naar een complete oplossing voor koudvervormen, dan is het team van Bolun-machines met hoge precisie heeft de ervaring en het productportfolio om u te begeleiden. Van open servopersen voor dieptrekken tot dubbelpuntsservopersen met gesloten frame en koudsmeed-wisselpersen: de juiste machine is beschikbaar voor uw toepassing. De beste volgende stap is om uw onderdeeltekeningen naar een leverancier te sturen en om een proceshaalbaarheidsstudie te vragen. Dat gesprek zal u behoeden voor de twee grootste fouten bij koudvervormen: het kopen van een pers die te klein is en het kopen van een pers die te rigide is om flexibele productie te draaien.
Koudvervormen is geen magie, maar als het wordt afgestemd op het juiste onderdeel, materiaal en pers, levert het consistent uitstekende resultaten op. Gebruik de informatie in deze handleiding als praktisch uitgangspunt voor de aanschaf van uw apparatuur en neem vervolgens de uiteindelijke beslissing op basis van geteste gegevens van uw eigen onderdelen.


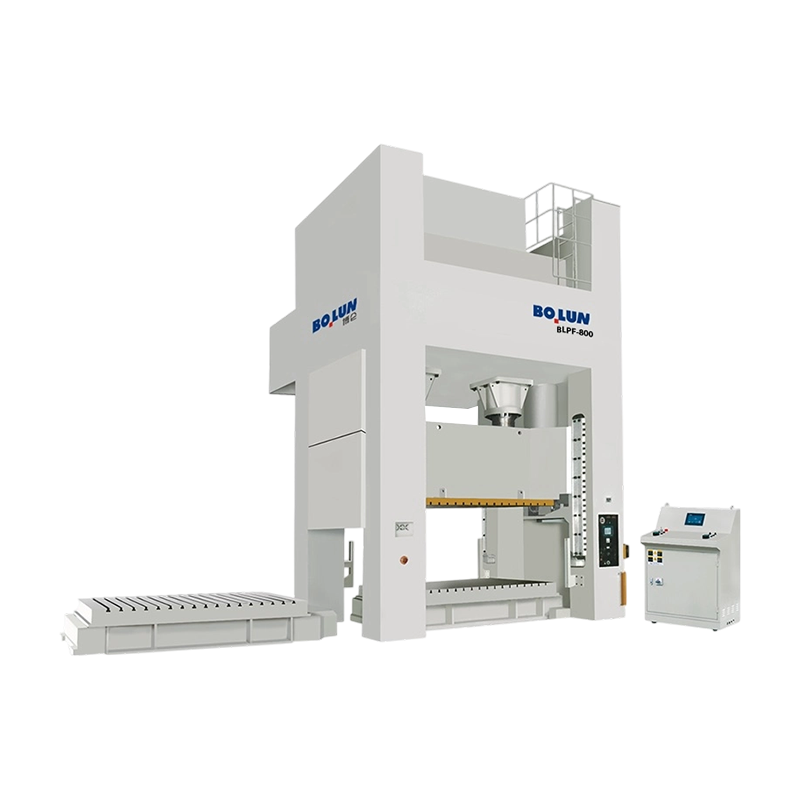
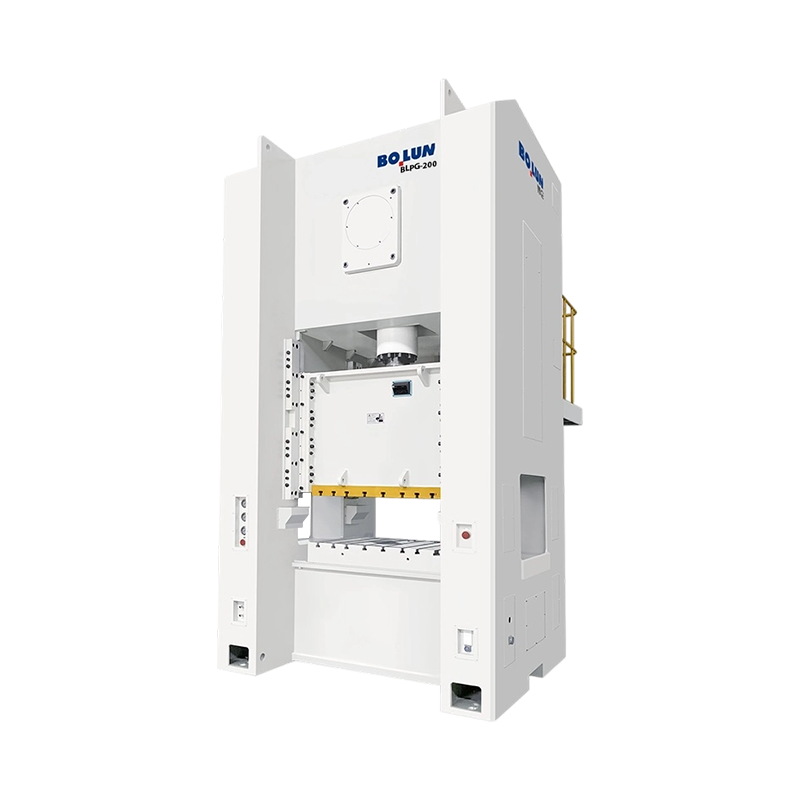
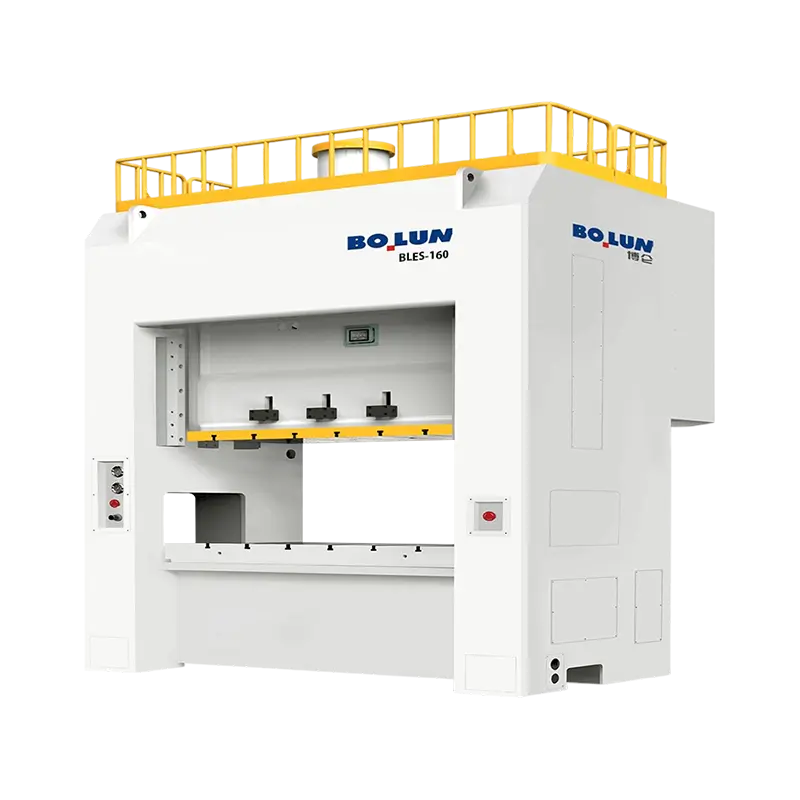
Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Een pers is niet één machinecategorie. Het is een familie van metaalvormma...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
Wanneer u van plan bent middelgrote of kleine metalen onderdelen in grote ...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

