A machtspers - ook wel stempelpers of ponspers genoemd - is een werktuigmachine die plaatmetaal en andere materialen vormt, snijdt of vormt door een stempel in een matrijs te dwingen onder hoge, gecontroleerde druk. De meeste krachtpersen worden mechanisch aangedreven door een motor-en-vliegwielsysteem, hoewel er ook hydraulisch aangedreven versies bestaan; beide vervangen handmatig hameren of handbediende persen, waardoor fabrikanten snel, herhaaldelijk en met nauwe maattoleranties identieke onderdelen kunnen produceren.
Krachtpersen voeren bewerkingen uit zoals stansen, doorboren, buigen, tekenen, munten en reliëfdrukken. Met één enkele druk kunt u overal vandaan genereren enkele ton tot ruim 3.000 ton van kracht afhankelijk van de grootte en het frameontwerp. Daarom groeperen fabrikanten ze in twee fundamentele structurele categorieën: de open-type (C-frame) krachtpers en de gesloten type (rechte zijde) krachtpers . Beide worden verderop in dit artikel uitgebreid besproken.
Ongeacht de framestijl, zet bijna elke krachtpers de roterende beweging van een motor om in een rechte op en neergaande slag via dezelfde basisreeks:
De cyclussnelheid varieert enorm per toepassing: grote gesloten persen die autopanelen vormen, kunnen slechts een paar slagen per minuut draaien, terwijl kleine open persen die elektrische aansluitingen of sluitringen produceren de snelheid kunnen overschrijden. enkele honderden slagen per minuut .
Of het nu een open of een gesloten pers is, elke krachtpers is gebaseerd op dezelfde functionele bouwstenen. Als u ze begrijpt, kunt u verklaren waarom het frameontwerp de prestaties zo aanzienlijk beïnvloedt.
| Onderdeel | Functie |
|---|---|
| Kader | Ondersteunt alle bewegende delen en is bestand tegen vormkrachten; zijn vorm definieert open-type versus gesloten-type persen |
| Bed/steunplaat | Stationaire basisplaat die de onderste matrijs vasthoudt |
| Ram (dia) | Bewegend onderdeel dat de bovenste matrijs draagt en de vormkracht levert |
| Vliegwiel | Slaat de rotatie-energie van de motor op, zodat deze tijdens elke slag vrijkomt |
| Koppeling en rem | Schakel de beweging van de ram precies aan het begin van elke cyclus in en stop deze |
| Krukas / Excentrische | Converteert roterende beweging naar de lineaire slag van de ram |
| Matrijzen (stempel en matrijs) | Gereedschap dat het werkstuk vormt, snijdt of vormt |
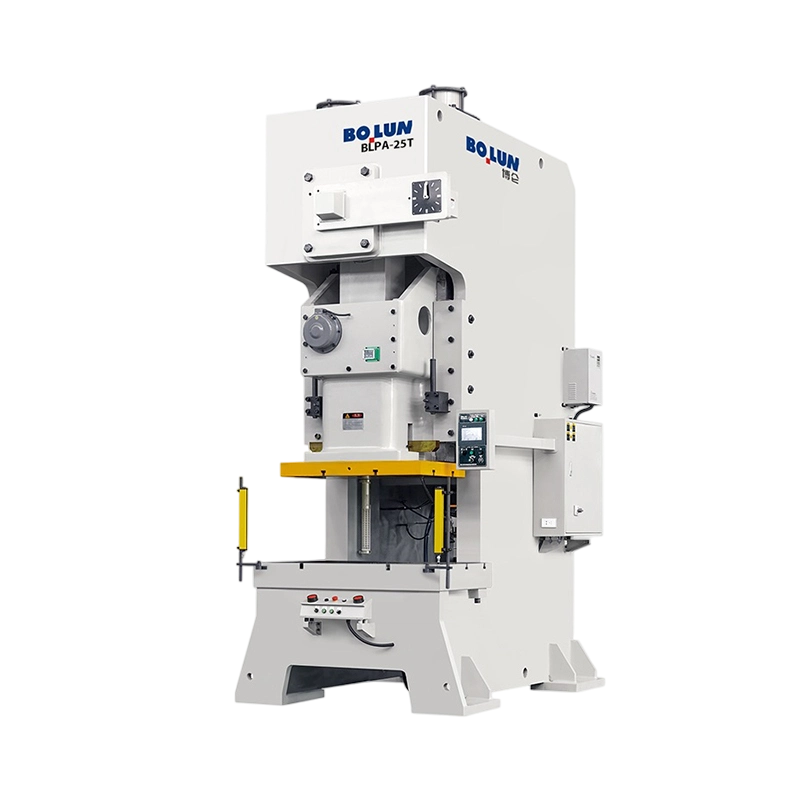
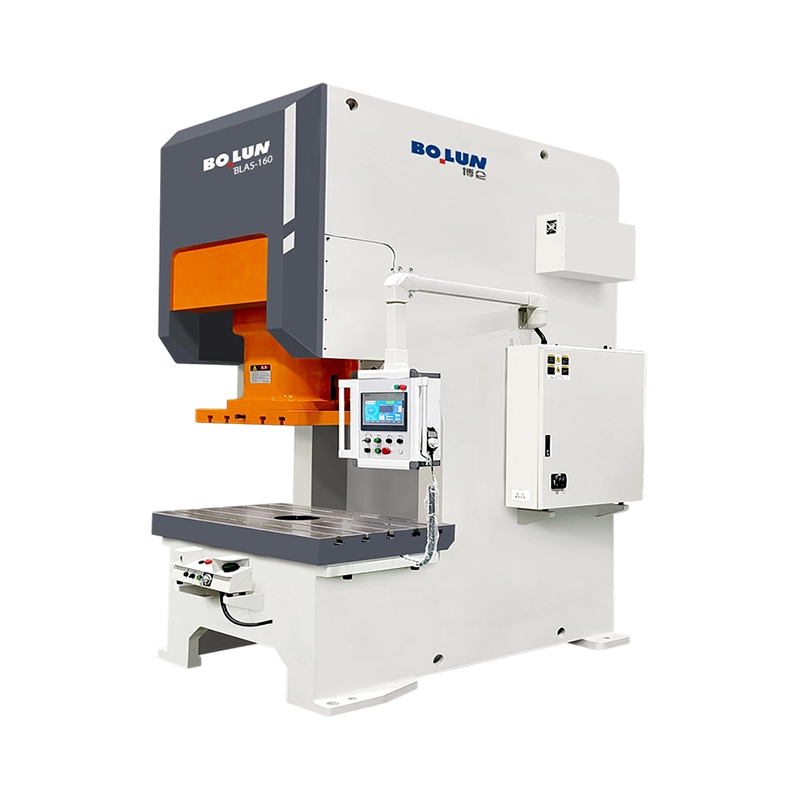
Een open-type krachtpers , ook wel C-frame- of gap-frame-pers genoemd, heeft een frame in de vorm van de letter "C" gezien vanaf de zijkant. Hierdoor blijven de voorkant en vaak ook de zijkanten van het werkgebied open, waardoor operators direct toegang hebben om materiaal te laden, onderdelen te positioneren en afgewerkte stukken te verwijderen. Open-type persen zijn de meest voorkomende persstijl die wordt aangetroffen in kleine en middelgrote metaalstempelwinkels.
De meeste open-type persen vallen in de Bereik van 5 tot 250 ton , geschikt voor lichter stempelwerk, zoals kleine haakjes, sluitringen, elektrische aansluitingen en hardware voor apparaten.
De open keel waaraan deze pers zijn naam dankt, is ook het belangrijkste compromis. Onder belasting kan een C-frame doorbuigen of iets openspringen bij de opening, waardoor de uitlijning tussen stempel en matrijs verandert. Fabrikanten beheren dit door het tonnage te beperken, geleide matrijzen te gebruiken en de lading gecentreerd op de ram te houden.
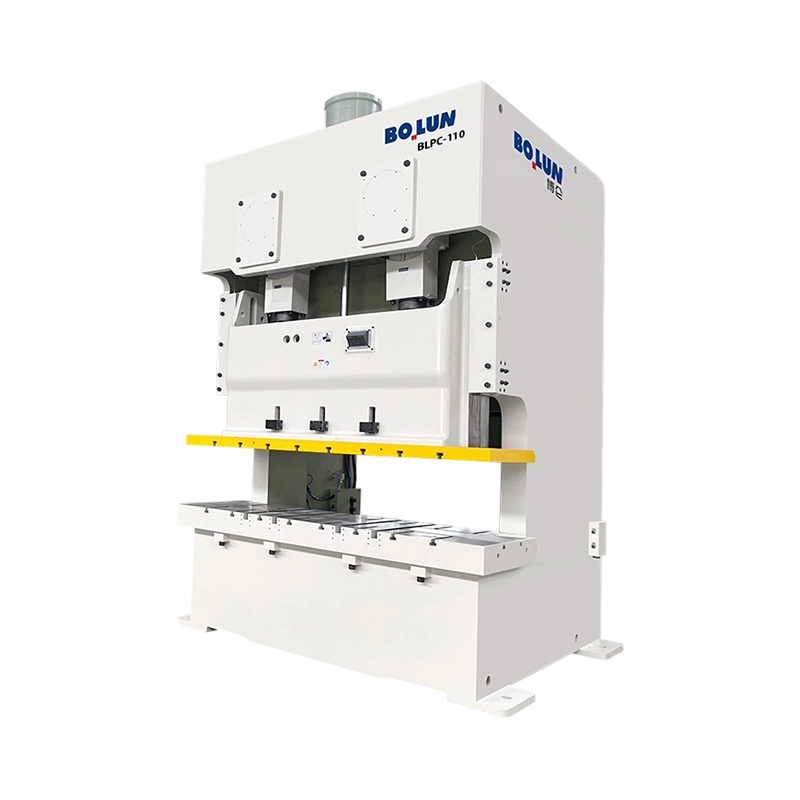
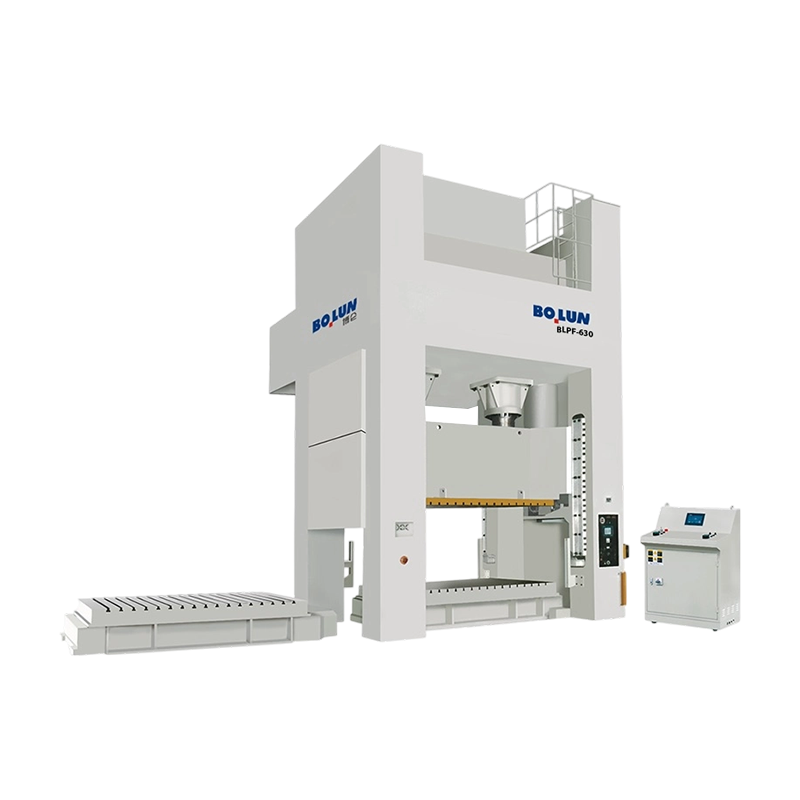
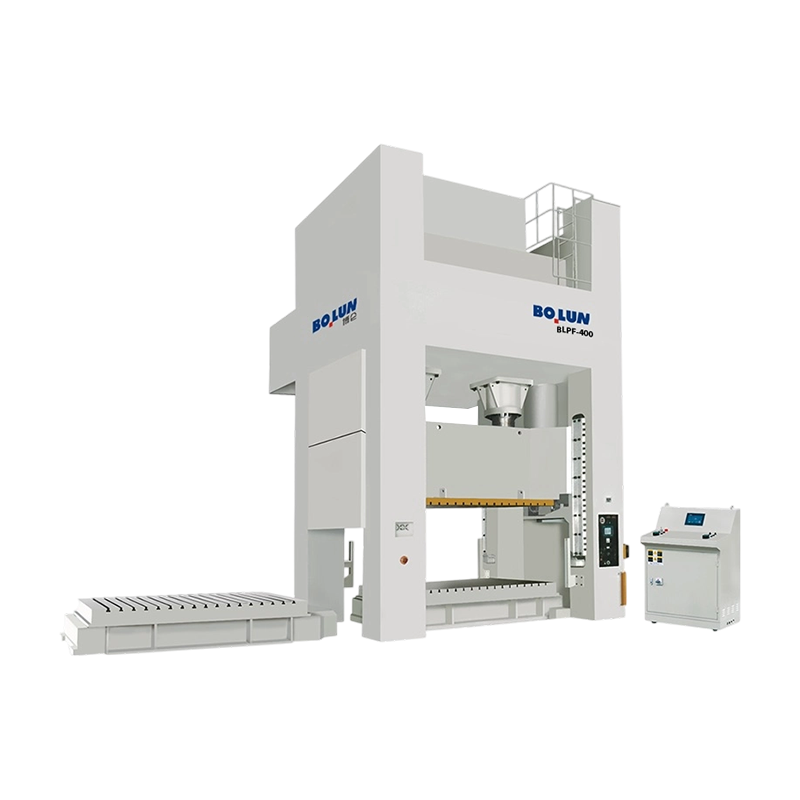
A gesloten type krachtpers , ook wel bekend als een straight-side press, maakt gebruik van een volledig gesloten frame opgebouwd uit twee of vier stevige staanders die de kroon bovenaan verbinden met het bed onderaan tot één stijve structuur. Omdat het frame een volledige lus vormt in plaats van een open keel, is het veel effectiever bestand tegen buigen dan een C-frame onder dezelfde belasting.
Persen van het gesloten type variëren gewoonlijk van 100 ton tot ruim 3.000 ton , waarbij de grootste carrosseriepanelenpersen dit bereik overschrijden. Die capaciteit, gecombineerd met minimale framedoorbuiging, maakt ze tot de standaardkeuze voor grote, uiterst nauwkeurige onderdelen met een hoog volume.
De onderstaande tabel vat samen hoe de twee frameontwerpen zich verhouden tot de factoren die er het meest toe doen bij het specificeren van een pers.
| Factor | Open-type pers | Gesloten pers |
|---|---|---|
| Kader shape | C-vormig, open aan de voorkant en zijkanten | Volledig gesloten lus |
| Stijfheid | Matig; kan doorbuigen onder belasting | Hoog; minimale doorbuiging |
| Typische tonnage | 5 tot 250 ton | 100 tot 3.000 ton |
| Toegang voor operators | Toegang aan de voor- en zijkant | Alleen toegang van voor naar achter |
| Voetafdruk en kosten | Compact en lagere kosten | Grotere en hogere kosten |
| Meest geschikte volume | Prototype tot middelgrote series | Massaproductie in grote volumes |
De juiste pers hangt minder af van merk of prijs alleen en meer van vier praktische factoren:
Veel stempelfaciliteiten gebruiken beide typen naast elkaar: open-type persen verzorgen korte oplagen en secundaire bewerkingen, terwijl gesloten-type persen de primaire productielijn met hoog volume aansturen.
De selectie van de krachtpers volgt nauwgezet het onderdeel dat wordt geproduceerd. Bij de productie van elektronica en elektrische hardware stempelen open-type persen connectoren, aansluitingen en contactveren met hoge cyclussnelheden. Fabrikanten van consumentenapparatuur gebruiken open persen voor kleine beugels en behuizingen, terwijl grotere componenten zoals wasmachinetrommels en koelkastdeuren doorgaans gesloten persen vereisen.
De de automobielindustrie is de grootste gebruiker van gesloten transferpersen met een groot tonnage , die structurele carrosseriepanelen vormen, inclusief deuren, motorkappen, daken en spatborden, waarbij de maatnauwkeurigheid rechtstreeks van invloed is op hoe goed onderdelen op de assemblagelijn in elkaar passen. De algemene productie van hardware en bevestigingsmiddelen is daarentegen sterk afhankelijk van sneldraaiende open-type persen voor het stansen en doorboren van sluitringen, beugels en clips.
Krachtpersen behoren tot de machines met het hoogste risico op een werkvloer, omdat het bedieningspunt, waar de stempel de matrijs ontmoet, in een fractie van een seconde ernstige verbrijzelings- of amputatieverwondingen kan veroorzaken. Effectieve bewaking van het bedieningspunt is niet optioneel; het is de basis voor een veilige persoperatie en is vereist volgens de arbeidsveiligheidsvoorschriften in de meeste productieregio's.
Routineonderhoud omvat ook het smeren van de vliegwiellagers en de krukas, inspectie van de matrijsuitlijning en verificatie dat de ram precies in het bovenste dode punt stopt. Een goed onderhouden pers beschermt operators en houdt consistenter toleranties aan gedurende de levensduur.


Het korte antwoord: welk frametype past bij uw werk? Een ...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
Een productiemanager loopt een technische bijeenkomst binnen met een stape...
Eénpuntsontwerp Eén aandrijfaansluiting in...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

