
Productie en metaalbewerking
Een directe, praktische kijk op hoe mechanische persen moderne productielijnen vormgeven – van het stansen en tekenen tot de industrieën en machinetypes die ervan afhankelijk zijn.
Het directe antwoord: waarvoor mechanische persen worden gebruikt
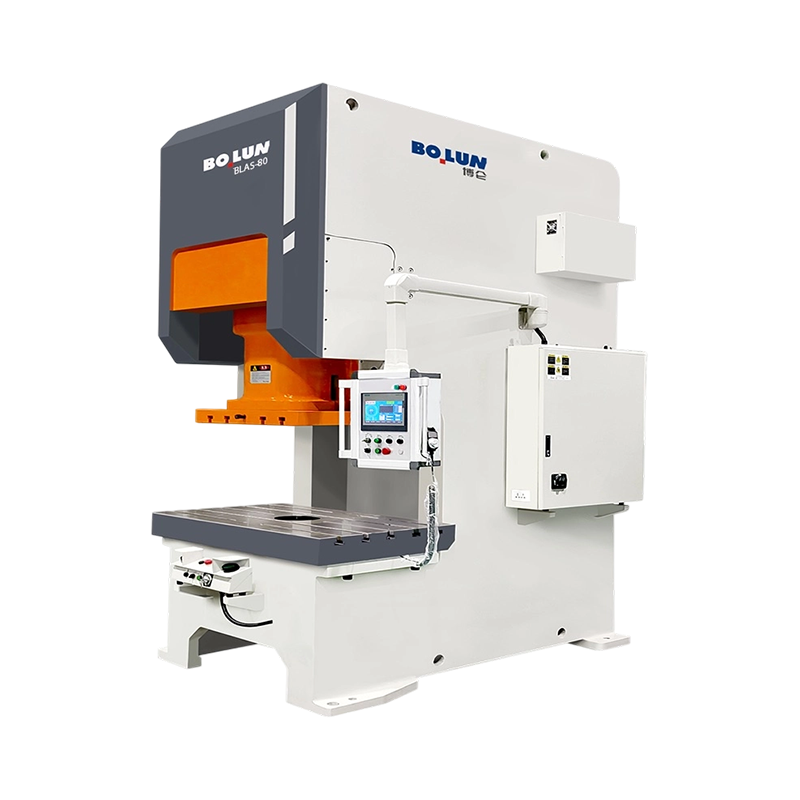
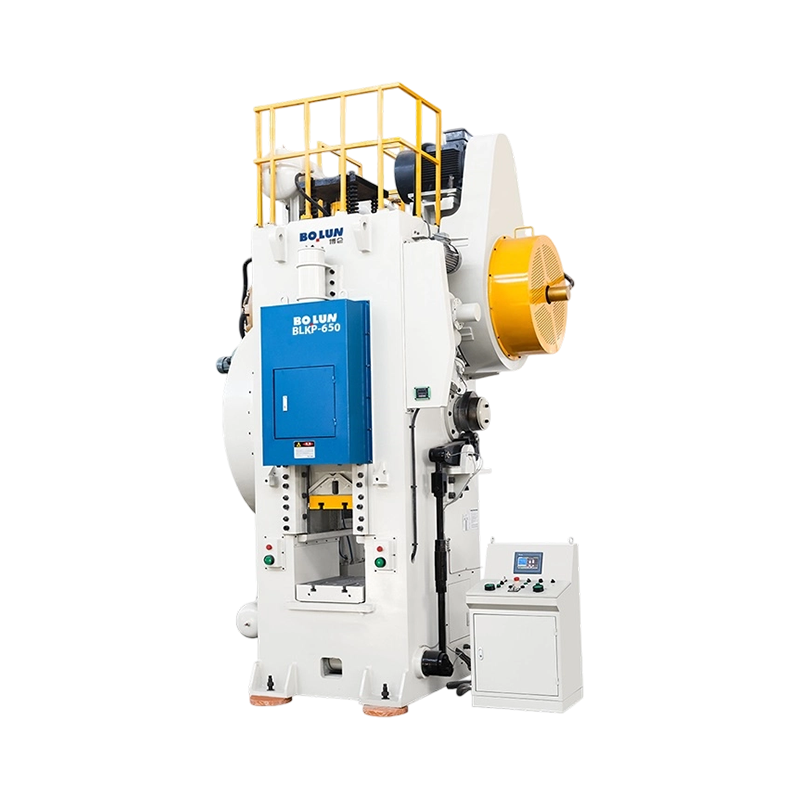
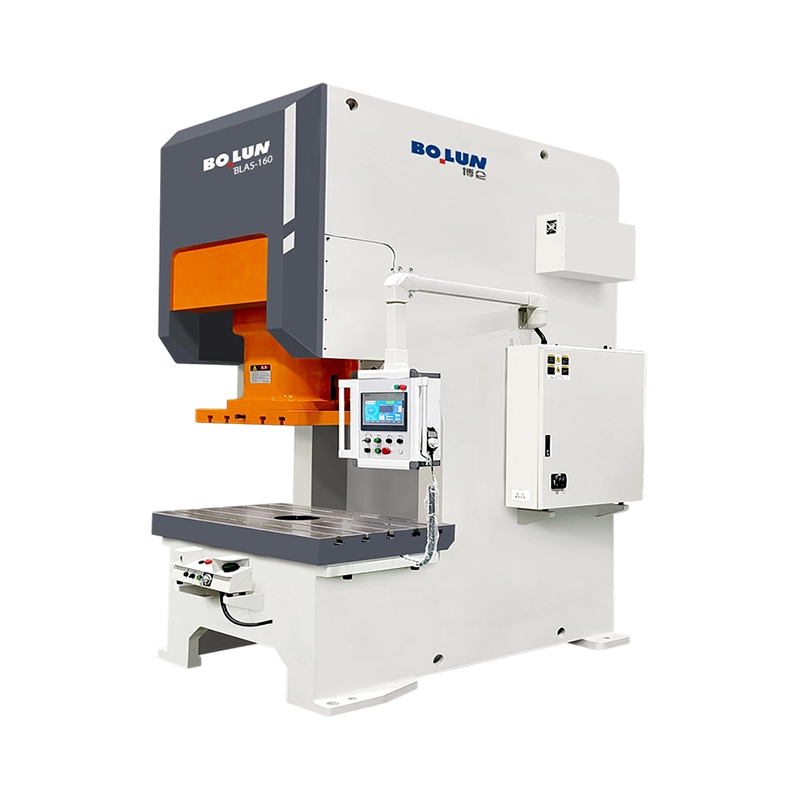
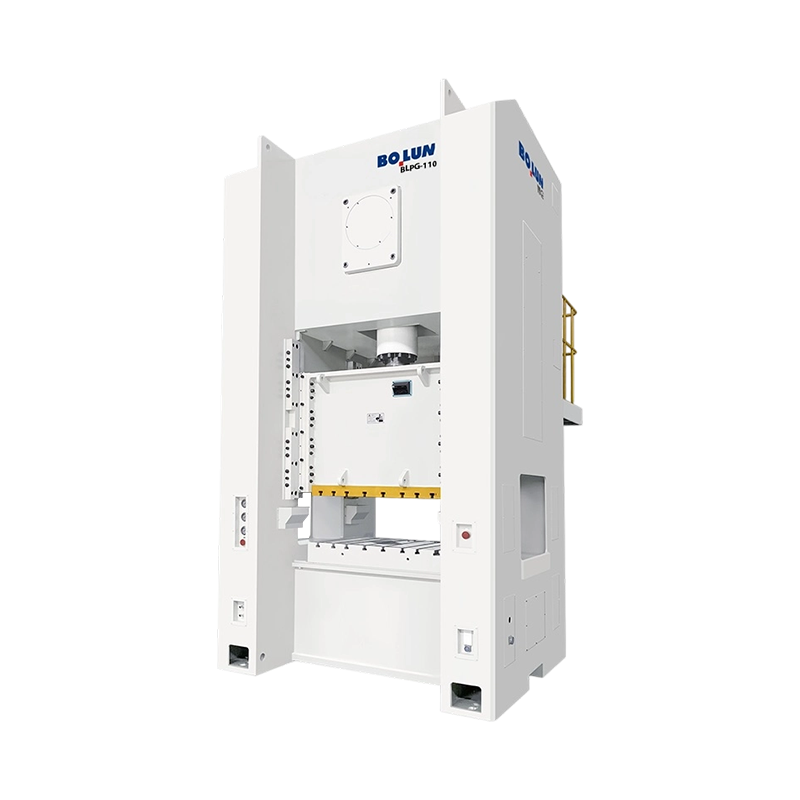
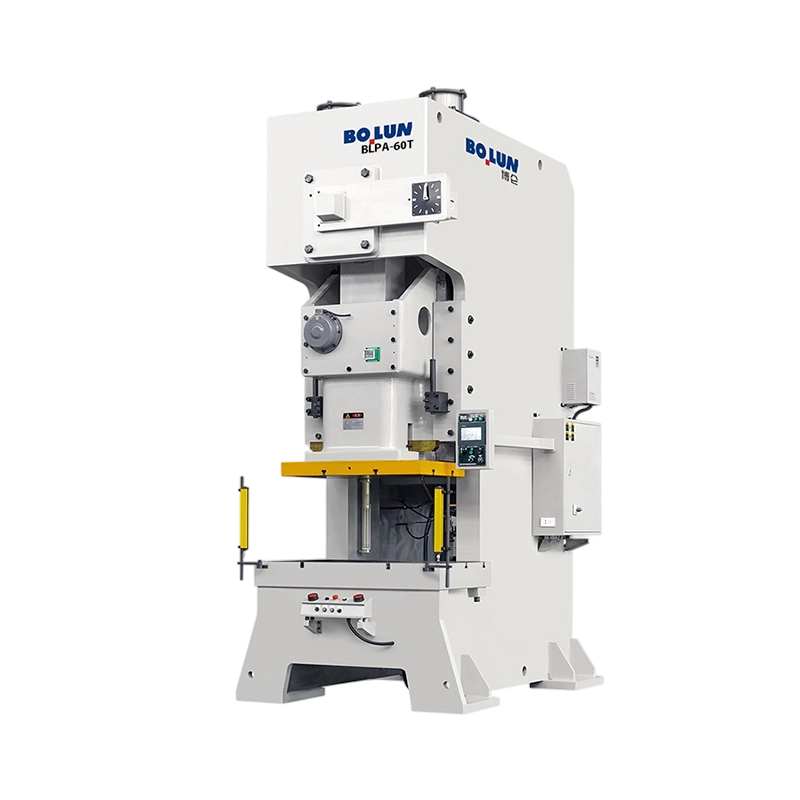
A mechanische persmachine wordt voornamelijk gebruikt voor het snijden, vormen en vormen van metaal of ander plaatmateriaal door middel van een snelle, door een vliegwiel aangedreven ponsactie. In de moderne productie, mechanische krachtpersen verwerken stans-, doorsteek-, buig-, teken-, munt- en reliëfbewerkingen met hoge snelheid en met een strakke herhaalbaarheid, waardoor ze de ruggengraat vormen van stempellijnen in de productie van auto's, apparaten, elektronica en hardware. Eén enkele middelgrote mechanische pers kan afhankelijk van het model 20 tot meer dan 1.000 slagen per minuut maken. Daarom blijven deze machines de voorkeurskeuze wanneer een fabriek consistente productie van grote volumes nodig heeft tegen lagere kosten per eenheid dan langzamere hydraulische alternatieven.
Naast het basisantwoord helpt het begrijpen van waar en hoe deze machines precies in een productielijn passen, kopers en ingenieurs om slimmere beslissingen te nemen over gereedschap, capaciteit en langetermijnonderhoud. In de onderstaande secties worden de kerntoepassingen, machinetypen en selectiecriteria gedetailleerd beschreven.
Kernproductiebewerkingen uitgevoerd door mechanische persen
Een mechanische persmachine zet de rotatie-energie van een vliegwiel om in een gecontroleerde lineaire slag, waardoor een ram naar beneden wordt gedreven tegen een matrijsset. Deze enkele mechanische actie ondersteunt verschillende verschillende metaalbewerkingsprocessen, elk geschikt voor verschillende onderdeelgeometrieën en productiedoelen.
Blanken en doordringen
Bij het stansen wordt een platte vorm uit plaatmateriaal gesneden, terwijl bij het doorboren materiaal wordt verwijderd om gaten of sleuven in een onderdeel te creëren. Dit behoren tot de snelste bewerkingen die mechanische persen uitvoeren, vaak voltooid in een fractie van een seconde per slag. Daarom zijn blindlijnen gebruikelijk bij de productie van elektrische contacten en beugels.
mechanische krachtpersen
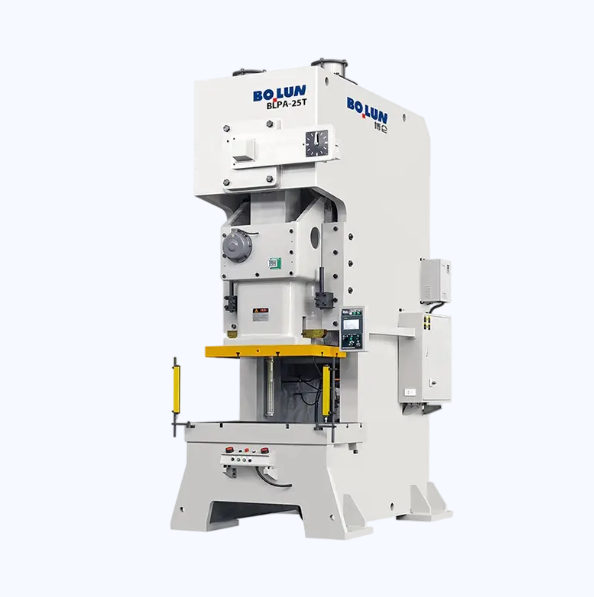
Buigen en vormen
Buigen hervormt plat materiaal in hoeken of rondingen, en vormen duwt materiaal in een driedimensionaal profiel met behulp van op elkaar afgestemde matrijzen. Mechanische persen blinken hier uit omdat de consistente slaglengte ervoor zorgt dat elk onderdeel in dezelfde hoek buigt, waardoor de afvalpercentages bij lange productieruns worden verminderd.
Dieptrekken en munten
Bij dieptrekken worden platte plano's in komvormige of holle onderdelen getrokken, zoals gootstenen, brandstoftanks of behuizingen, terwijl bij het munten geconcentreerde druk wordt uitgeoefend om fijne oppervlaktedetails, zoals logo's of serienummers, met hoge precisie in een onderdeel te reliëfen.
Info
De keuze tussen stans-, vorm- en trekmatrijzen is meestal de grootste factor bij het bepalen van de totale tonnage-eisen voor een bepaald onderdeel.
Industrieën die afhankelijk zijn van mechanische persmachines
De veelzijdigheid van mechanische persen betekent dat ze in een groot aantal sectoren worden gebruikt, waarbij elk op een andere manier gebruik maakt van snelheid en herhaalbaarheid.
| Industrie | Typische toepassing | Algemeen perstype |
|---|---|---|
| Automobiel | Carrosseriepanelen, beugels, chassisdelen | Rechte zijdepers |
| Apparaten | Behuizingen, panelen, montagebeugels | Gap-frame-pers |
| Elektronica | Connectoren, terminals, kleine stempels | Precisiepers met hoge snelheid |
| Hardware en bevestigingsmiddelen | Sluitringen, clips, fittingen | OBI-pers |
Soorten mechanische krachtpersen en hun beste gebruiksscenario's
Niet alle mechanische persen zijn op dezelfde manier gebouwd en het kiezen van de juiste framestijl heeft een directe impact op de productie-efficiëntie en de kwaliteit van de onderdelen.
- Persen met open achterkant (OBI): compacte machines die kantelen zodat afgewerkte onderdelen er door de zwaartekracht uitvallen, ideaal voor kleine tot middelgrote stempels.
- Gap-frame-persen: bieden driezijdige toegang tot het matrijsgebied, zeer geschikt voor progressief matrijswerk en secundaire bewerkingen.
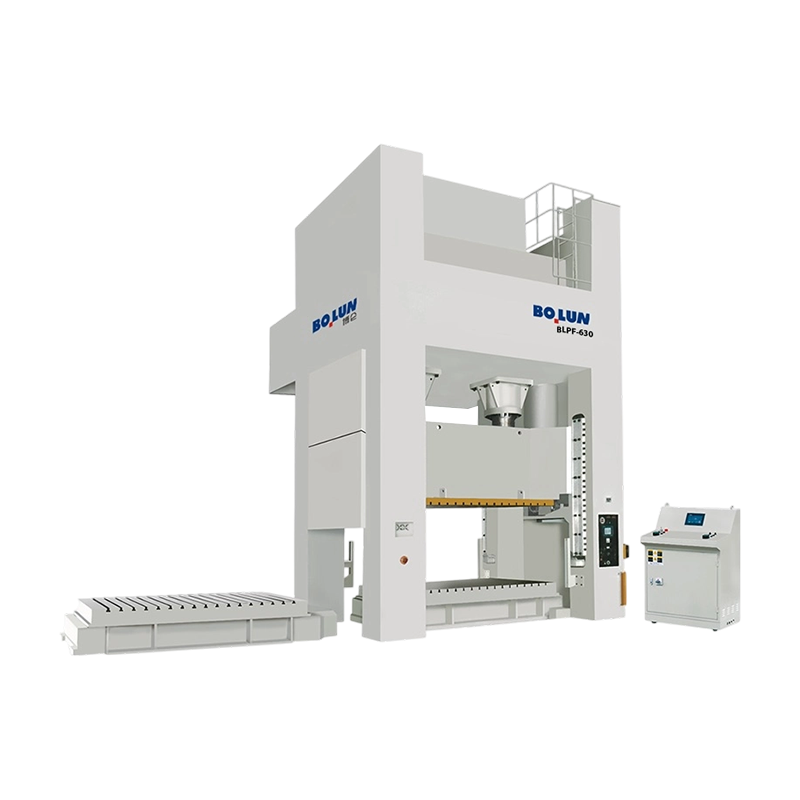
- Persen met rechte zijde: bieden de hoogste stijfheid en gelijkmatige krachtverdeling, gebruikt voor grote panelen en dieptrekgereedschap.
- Hogesnelheidspersen: ontworpen voor extreem hoge cyclussnelheden, gebruikelijk bij de productie van terminals en connectoren.
Het afstemmen van het perstype op de onderdeelgeometrie is een van de belangrijkste vroege beslissingen in een stempelproject.
Waarom fabrikanten mechanische persen verkiezen boven alternatieven
Vergeleken met hydraulische persen bieden mechanische persen over het algemeen snellere cyclustijden omdat het vliegwiel energie mechanisch opslaat en vrijgeeft in plaats van te vertrouwen op de opbouw van vloeistofdruk. Dit maakt ze de voorkeurskeuze voor grote series waarbij duizenden identieke onderdelen per ploegendienst moeten worden geproduceerd.
De belangrijkste voordelen die doorgaans door productie-ingenieurs worden genoemd, zijn onder meer:
- Hogere slagfrequenties, wat een hogere doorvoer ondersteunt op eenvoudige tot middelmatig complexe onderdelen
- Lager energieverbruik per cyclus vergeleken met hydraulische systemen van vergelijkbare tonnage
- Consistente slaglengte, wat de dimensionale herhaalbaarheid over lange productieruns verbetert
- Lagere onderhoudskosten op de lange termijn dankzij minder hydraulische afdichtingen en vloeistofsystemen
Succes
Faciliteiten die het perstype correct afstemmen op de vereisten voor onderdelen, zien doorgaans aanzienlijk lagere uitvalpercentages en voorspelbaardere cyclustijden gedurende een volledige dienst.
Het selecteren van de juiste mechanische pers voor uw productielijn
Bij het kiezen van een mechanische persmachine moet u het tonnage, de bedgrootte en de slagsnelheid afstemmen op het specifieke onderdeel dat wordt geproduceerd. Een te klein tonnage riskeert onvolledige vorming of voortijdige gereedschapsslijtage, terwijl een te groot tonnage onnodige kosten en energieverbruik met zich meebrengt.
Tonnage en bedgrootte
De tonnagevereisten worden berekend op basis van de materiaaldikte, schuifsterkte en de omtrek van het gesneden of gevormde element. Het bedformaat moet geschikt zijn voor de matrijsset met voldoende ruimte voor materiaaltoevoer en uitwerpen van onderdelen.
Slaglengte en snelheid
Dieptrekbewerkingen vereisen langere slagen, terwijl blanking en piercing profiteren van kortere, snellere slagen. Door de slagkarakteristieken af te stemmen op de bewerking, wordt de cyclustijd verkort zonder dat dit ten koste gaat van de kwaliteit van de onderdelen.
Onderhouds- en veiligheidsoverwegingen
Regelmatig onderhoud van een mechanische persmachine richt zich op het koppelings- en remsysteem, de vliegwiellagers en de smeerpunten, aangezien deze componenten de meeste slijtage ondervinden tijdens continu gebruik op hoge snelheid. Geplande inspecties, doorgaans elke 200 tot 500 bedrijfsuren, afhankelijk van de werkcyclus, helpen ongeplande stilstand te voorkomen.
Veiligheidssystemen zoals lichtgordijnen, tweehandenbediening en bewaakte matrijsgebieden zijn standaard op moderne mechanische persen, en operators mogen deze systemen nooit omzeilen, zelfs niet bij korte productieruns, aangezien de slagsnelheid van de ram weinig ruimte laat voor fouten tijdens handmatige interventie.
Waarschuwing
Door de bescherming of tweehandsbedieningen te omzeilen, ook al is het maar kort, wordt de primaire bescherming van de machine tegen letsel door de machinist tijdens cycli met hoge snelheid weggenomen.
Gevaar
Plaats nooit handen of gereedschap in het matrijsgebied terwijl de pers wordt aangedreven, zelfs niet tijdens het instellen. De slagsnelheid laat geen tijd over om te reageren zodra de cyclus begint.