Een koudsmeedmatrijs kondigt zelden vooraf zijn mislukking aan. Op een dag draait de pers soepel met 45 slagen per minuut, waardoor een tweetrapsas met een geflensde basis ontstaat. De volgende dag hoort de operator een doffe klik aan de onderkant van de slag, en bij inspectie blijkt dat er een stomp is gebroken op de kruising tussen de kop en de steel. Het breukvlak vertoont strandmarkeringen die teruggaan tot een overgangsradius van 0,3 mm, gespecificeerd omdat de tekening van de klant geen groter kenmerk toestond. Die kleine straal, gecombineerd met een ponsbelasting van 180 kN en een verkeerde uitlijning van de pers van 0,05 mm tussen pons en matrijs, veranderde een routinematige koudsmeedklus in een ongeplande gereedschapsreconstructie en een volledige verschuiving van stilstand.
Dit is de realiteit van het ontwerpen van gereedschappen voor koud smeden. In tegenstelling tot stempelmatrijzen, die vooral buig- en schuifspanningen opvangen, moeten koudsmeedgereedschappen contactdrukken van 1.500 tot 2.500 MPa gedurende honderdduizenden slagen overleven, terwijl het werkstuk tijdens elke slag verhardt. De taak van de gereedschapsontwerper is niet simpelweg het kopiëren van de onderdeelgeometrie naar een matrijsholte. Het is bedoeld om een compleet systeem van pons, matrijsinzetstuk, spanningsring, uitwerper, smering en machine-instellingen te creëren dat de spanningen binnen de vermoeidheidsgrenzen van het gereedschapsmateriaal houdt, de maatnauwkeurigheid van het gesmede onderdeel behoudt en een economisch levensvatbare standtijd levert.
In dit artikel worden de praktische principes van het ontwerpen van koudsmeedgereedschappen uitgelegd voor gereedschapsingenieurs, procesplanners en productiemanagers die met koudsmeedpersen werken. Het behandelt de belastingsomgeving, de functie van elk gereedschapsonderdeel, materiaalkeuze, ontwerp van de spanningsring, geometrieregels, planning van de vormingsvolgorde, smering, foutpreventie en de invloed van de persmachine zelf. Het doel is om een reeks ontwerpregels te bieden die direct kunnen worden toegepast om gereedschapsbreuk te verminderen, uitvaltijd te minimaliseren en de nauwkeurigheid van koudgesmede componenten te verbeteren.
Bij koud smeden vervormt metaal bij kamertemperatuur, of iets daarboven, wanneer de door plastische vervorming gegenereerde warmte in het gereedschap en het werkstuk wordt vastgehouden. Omdat het metaal nooit zijn herkristallisatietemperatuur bereikt, verhardt het werkstuk tijdens de slag voortdurend door spanning. Dit betekent dat de kracht die nodig is om het onderdeel te vervormen toeneemt naarmate de slag vordert, en dat de laatste kalibratiefase van de slag de hoogste contactdruk ervaart.
Vanuit het perspectief van een gereedschapsontwerper zijn drie cijfers het belangrijkst. De eerste is de contactdruk op de matrijsschouder en het stempelvlak. Voor structurele koolstofstaalsoorten zoals AISI 1018 of 1045 genereert voorwaartse extrusie gewoonlijk contactdrukken van 1.200 tot 1.800 MPa, terwijl achterwaartse extrusie van cupvormen de druk op het stempeloppervlak boven 2.000 MPa kan duwen. De tweede is de geaccumuleerde plastische spanning die op het werkstuk wordt uitgeoefend. Een onderdeel met een doorsnedeverkleining van 70 procent accumuleert voldoende spanning om de vloeispanning van het uitgegloeide uitgangsmateriaal te verdubbelen. De derde is het aantal slagen dat het gereedschap moet overleven. Een productiecampagne voor een bevestigingsmiddel, lagerring of ascomponent varieert doorgaans van 50.000 tot 500.000 onderdelen, waardoor het gereedschapsmateriaal stevig in het hoge-cyclische vermoeidheidsregime terechtkomt.
Deze omstandigheden onderscheiden het ontwerpen van koudsmeedgereedschappen van bijna elke andere matrijsdiscipline. Een stempelmatrijs draagt buigbelastingen zelden boven de 500 MPa. Een hete smeedmatrijs werkt bij verhoogde temperaturen, maar de stromingsspanning van het werkstuk is laag, zodat de matrijsdruk onder ongeveer 500 MPa blijft. Een gereedschap voor koud smeden moet een werkstuk bevatten dat tegelijkertijd hard, sterk en schurend is, terwijl het krachten overbrengt die het gereedschapsmateriaal dicht bij de drukvloeisterkte duwen. In de onderstaande tabel worden de omstandigheden vergeleken die van invloed zijn op de beslissing over het gereedschapsontwerp.
| Parameter | Heet smeden | Koud smeden |
|---|---|---|
| Werkstuktemperatuur | 900–1.250 °C | 20–200 °C |
| Stroomspanning van het werkstuk | 50–200 MPa | 500–1.500 MPa |
| Typische matrijscontactdruk | 200–500 MPa | 1.000–2.500 MPa |
| Primaire gereedschapszorg | Thermische vermoeidheid en hittecontrole | Mechanische vermoeidheid en slijtage |
| Trekblootstelling van de matrijs | Laag | Hoog, vereist voorspanning |
| Haalbare onderdeeltolerantie | IT12–IT16 | IT7–IT9 |
De praktische implicatie is dat elke ontwerpbeslissing bij een koudsmeedgereedschap – de keuze van gereedschapsstaal, het aantal spanningsringen, de polijsting van de holte, de hoekradii, het smeermiddel – bestaat om een of meer van deze extreme omstandigheden aan te kunnen. Wanneer een tool onverwacht faalt, komt dat vrijwel altijd doordat de ontwerper een van de tools heeft onderschat.
Een koudsmeedgereedschap is een samenstel van precisiecomponenten die samenwerken, en niet een enkel machinaal bewerkt matrijsblok. Een complete gereedschapsset omvat normaal gesproken:
Elk onderdeel draagt een ander type belasting. De pons werkt voornamelijk bij compressie, maar elke verkeerde uitlijning of asymmetrische onderdeelgeometrie zorgt voor buiging. Het matrijsinzetstuk oefent radiale druk uit van het werkstuk, waardoor het naar buiten probeert uit te zetten. De spanningsring draagt de resulterende spanringspanning, wat veiliger is voor het materiaal omdat de ring is geselecteerd op taaiheid en niet in contact komt met het werkstuk. De uitwerper ondervindt compressie tijdens het verwijderen van onderdelen, en de steunplaten moeten weerstand bieden aan plaatselijke inkepingen in het oppervlak op contactpunten.
Het ontwerpproces moet een gedisciplineerde volgorde volgen. Begin met de tekening van het voltooide onderdeel en definieer de vormingsfasen in volgorde voordat u de individuele matrijsholtes ontwerpt. Ontwerp voor elke fase de holtevorm van het matrijsinzetstuk en het ponsprofiel. Schat de maximale vormkracht en radiale druk. Selecteer het gereedschapsmateriaal voor elk onderdeel. Ontwerp de spanningsringconstructie met behulp van de dikwandige cilinderregels die later in dit artikel worden uitgelegd. Specificeer ten slotte de oppervlakteafwerking, coatings, smering en het uitwerpsysteem. Direct van onderdeelgeometrie naar bewerking gaan zonder deze analyse is de meest voorkomende reden waarom nieuwe koudsmeedgereedschappen falen in de proefpers.
De keuze van het gereedschapsmateriaal is de enige beslissing die het meest direct de levensduur van het gereedschap en de kosten per gesmeed onderdeel bepaalt. Een koudsmeedgereedschap moet hardheid bieden bij bedrijfstemperatuur, druksterkte boven 2.000 MPa, voldoende taaiheid om scheuren te weerstaan, en slijtvastheid tegen schone, schurende metalen oppervlakken. Geen enkele kwaliteit voldoet perfect aan alle eisen, dus balanceert de ontwerper ze op basis van de werking.
Gereedschapsstaalsoorten voor koud werk, zoals AISI D2, A2 en O1, zijn de meest economische keuze voor korte runs en toepassingen met lage belasting. Ze bieden een goede taaiheid en bewerkbaarheid, maar hun hardheid en slijtvastheid zijn beperkt, en ze worden snel zacht als de wrijvingswarmte het gereedschap boven de 200 °C brengt. Ze blijven bruikbaar voor steunplaten, houders en gereedschappen in kleine oplages.
Hogesnelheidsstaalsoorten zoals M2 en M42 behouden hun hardheid bij hogere werktemperaturen en zijn de standaardkeuze voor extrusiestansen en matrijsinzetstukken bij de productie van middelgrote volumes. Hun hogere legeringsgehalte geeft ze een betere slijtvastheid dan gereedschapsstaal voor koud werk. Poedermetallurgische hogesnelheidsstaalsoorten, zoals staalsoorten die dicht bij de PM-M4-samenstelling liggen, verbeteren zowel de slijtvastheid als de taaiheid in vergelijking met conventionele HSS, omdat hun fijne en gelijkmatig verdeelde carbiden het aantal scheurinitiatieplaatsen verminderen. Ze zijn nu de standaard voor lange-termijnponsen en matrijsinzetstukken met hoge belasting bij koud smeden.
Wolfraamcarbide, doorgaans kobaltgebonden kwaliteiten in het bereik K05 tot K20, biedt de hoogste druksterkte en slijtvastheid van alle gangbare gereedschapsmaterialen. Hardmetalen matrijsinzetstukken kunnen miljoenen slagen overleven bij extrusie- en maatbewerkingen van kleine onderdelen. Carbide heeft echter vrijwel geen ductiliteit: het scheurt gemakkelijk bij buigen, stoten of een verkeerde uitlijning. Het gereedschapssamenstel moet daarom worden ontworpen om het hardmetaal alleen onder druk te belasten, met een stijve ponsgeleiding en een gecontroleerde botssnelheid.
| Materiële familie | Hardheid | Druksterkte | Typische toepassing |
|---|---|---|---|
| Gereedschapsstaal voor koudwerk (D2, A2-klasse) | 58–62 HRC | 2.000–2.400 MPa | Korte termijn stoten, matrijzen, backers |
| Snelstaal (klasse M2, M42) | 62–65 HRC | 2.500–3.200 MPa | Stempels en matrijzen voor middelhoge oplagen |
| Poedermetaal HSS (PM-M4-klasse) | 64–67 HRC | 3.000–3.800 MPa | Lange termijn stoten, matrijzen met hoge belasting |
| Wolfraamcarbide (K05–K20) | 88–92 HRA | 3.500–5.500 MPa | Matrijsinzetstukken voor kleine extrusies en afmetingen |
Een praktische regel voor de eerste selectie: voor onderdelen met een maximale buitendiameter van minder dan ongeveer 30 mm en productieseries van meer dan 200.000 stuks is een hardmetalen wisselplaat met een PM-HSS-stempel een betrouwbare combinatie. Voor onderdelen met een diameter groter dan 50 mm zijn PM-HSS- of HSS-gereedschappen vergevingsgezinder, omdat hardmetalen matrijzen van dat formaat zwaar, duur en bros worden. Voor zeer hoge radiale belastingen worden hardmetalen wisselplaten met twee spanringen gebruikt, zoals beschreven in de volgende paragraaf.
Koud smeden vindt plaats onder een druk die een ongewapende matrijs van gehard staal bij de allereerste slag zou laten barsten. De omringende spanningsring bestaat voor één doel: het matrijsinzetstuk onder een gecontroleerde drukvoorspanning plaatsen, zodat de smeeddruk eerst die voorspanning moet opheffen voordat het inzetstuk spanning kan ervaren.
Het werkingsprincipe komt uit de dikwandige cilindertheorie. Wanneer een gehard stalen ring met een binnendiameter die iets kleiner is dan de buitendiameter van het matrijsinzetstuk op zijn plaats wordt gedrukt of gekrompen, veroorzaakt de interferentie een radiale druk op het grensvlak en een hoepelspanningsverdeling door beide delen. Het matrijsinzetstuk ontvangt drukringspanning op zijn buitenoppervlak, en de boring van het inzetstuk ontvangt een kleinere drukspanning. Tijdens het vormen werkt de radiale druk van het werkstuk tegen de boring en heft deze voorcompressie gedeeltelijk op. Als de interferentie correct wordt gekozen, blijft de netto hoepelspanning bij de matrijsboring tijdens de gehele slag druk of slechts weinig trek. Een compressietoestand voorkomt het ontstaan van scheuren en voorkomt dat bestaande microscheuren zich voortplanten.
Interferentiewaarden bij koudsmeedgereedschap liggen doorgaans tussen 0,15 en 0,35 procent van de passende diameter. Voor een matrijsinzetstuk met een buitendiameter van 50 mm is een interferentie van 0,2 procent gelijk aan 0,10 mm diametrale interferentie, wat een aanzienlijke hoeveelheid is gemeten tegen de elastische grenzen van de materialen. Zware achterwaartse extrusiematrijzen gebruiken vaak twee of drie concentrische spanningsringen. Elke ring heeft een perspassing met de volgende, waardoor de radiale druk over een grotere totale dwarsdoorsnede wordt verdeeld, zodat de buitenste ringen hun vermoeiingssterkte niet overschrijden.
De spanningsring zelf is meestal gemaakt van taai, zeer sterk gereedschapsstaal of maragingstaal, hittebehandeld tot ongeveer 45 tot 55 HRC. De boring ervan moet worden geslepen en geslepen met dezelfde precisie als de buitendiameter van het matrijsinzetstuk, omdat elk lokaal hoog punt de spanning op het grensvlak concentreert. Scherpe randen, oliegaten of spiebanen in de boring van de spanring zijn frequente locaties voor vermoeiingsscheuren; royale radiussen en vloeiende overgangen zijn verplicht.
Een praktische ontwerpvolgorde: bepaal eerst de verwachte radiale druk bij de matrijsboring op basis van de vormbelasting en het contactgebied. Ten tweede selecteert u een buiten-binnendiameterverhouding van het matrijsinzetstuk van ten minste 2:1. Ten derde, bereken de interferentie die nodig is om de boring onder druk te houden bij maximale belasting. Ten vierde: controleer de equivalente spanning in het matrijsinzetstuk en de spanningsring met een eenvoudige elastische berekening of eindige-elementenanalyse. Ten vijfde: als de spanningsring overbelast is, voeg dan een tweede ring toe of gebruik een materiaal met een hogere sterkte. Deze reeks is snel genoeg om in de conceptfase toe te passen en nauwkeurig genoeg om de meest voorkomende burst-fouten te voorkomen.
De meeste voortijdige storingen van koudsmeedgereedschappen zijn terug te voeren op een klein aantal geometrische beslissingen. Door een paar concrete regels te volgen, worden de meeste problemen met barsten, vreten en afbrokkelen geëlimineerd.
Geef royale overgangsradiussen aan. Elke overgang tussen een ponskop en een steel, een matrijsschouder en boring, of een rand van een achterplaat fungeert als spanningsverhoger. Een straal van 0,3 mm kan de spanning met een factor drie concentreren vergeleken met een straal van 3 mm. Gebruik een radius van minimaal 1 mm voor klein gereedschap en 2 tot 3 mm voor gereedschap met een karakteristieke maat groter dan 50 mm. Waar de onderdeeltekening een scherpe hoek vereist, voegt u een reliëf toe door de kritische overgang uit het hoofdlastpad te verplaatsen; bijvoorbeeld door het onderdeel met een kleine ondersnijding te laten stappen, dat na het smeden wordt bewerkt.
Gebruik tapsheid op de pons- en reliëfzones in de matrijs. De buitendiameters van de pons moeten een tapsheid van 1 tot 3 graden over de werklengte hebben. Dit vermindert de wrijvingskrachten en voorkomt vreten wanneer de stempel terugtrekt. De matrijsboring moet een kort lagervlak van 2 tot 5 mm bevatten bij de uitgang van de vormzone, gevolgd door een reliëf van 0,2 tot 0,5 mm op de diameter, zodat het onderdeel alleen in de lagerzone contact maakt met de boring.
Zorg voor voldoende wanddikte in het matrijsinzetstuk. Als eerste benadering moet de buitendiameter van het matrijsinzetstuk minstens tweemaal de grootste boringdiameter zijn. Voor een holte van 20 mm moet het matrijsinzetstuk een buitendiameter van minimaal 40 mm hebben voordat de spanring wordt toegevoegd. Radiale druk bij hoge reducties kan een matrijs waarvan de wand te dun is barsten, omdat de buitenste vezel ongeacht de spanningsring onder spanning komt te staan.
Polijst in de richting van de materiaalstroom. De matrijsholte en de werkoppervlakken van de pons moeten worden gepolijst tot Ra 0,2 micrometer of beter, waarbij de polijstmarkeringen zijn uitgelijnd met de richting waarin het metaal glijdt. Polijstmarkeringen die over de stroomrichting lopen, creëren een ruwheid die de wrijving vergroot, het smeermiddel ongelijkmatig vasthoudt en vreten veroorzaakt.
Vermijd ondersnijdingen en plan voor extractie. Als het onderdeel een uitsparing of een omgekeerde tapsheid heeft die het in de matrijs vergrendelt, moet de uitwerper bij elke slag de blokkeerkracht overwinnen. Ontwerp het onderdeel waar mogelijk met een kleine trekhoek van 0,5 tot 1 graad op externe oppervlakken en een lichte tapsheid in interne holtes. Als een ondersnijding onvermijdelijk is, overweeg dan een gespleten matrijs of een bewegend segment, maar verwacht hogere gereedschapskosten en doorlopend onderhoud.
Ken realistische toleranties toe. Bij koud smeden worden doorgaans IT7 tot IT9 vastgehouden, wat uitstekend is voor een vormproces. Door te proberen nauwere toleranties aan te houden, komt het gereedschap dichter bij de elastische doorbuigingslimieten en wordt het effect van verkeerde uitlijning van de pers en temperatuurveranderingen vergroot. Toleranties op de gereedschapscomponenten zelf moeten vijf tot tien keer kleiner zijn dan de tolerantie van het onderdeel; een gebruikelijke startverhouding is de onderdeeltolerantie gedeeld door vijf voor de matrijsholte en stempelafmetingen.
Het ontwerp van een koudsmeedgereedschap kan niet worden voltooid vanaf de definitieve onderdeeltekening alleen. De meeste koudgesmede componenten worden geproduceerd in verschillende vormbewerkingen, elk met zijn eigen gereedschapsset. De volgorde van de handelingen bepaalt de belasting van elk gereedschap en definieert daarmee het gereedschapsontwerp voor elke fase.
Een typische volgorde voor een flensas kan als volgt verlopen: draad of staafmateriaal op lengte knippen, zachter maken of uitgloeien als het binnenkomende materiaal te hard is, een conversiecoating en smeermiddel aanbrengen, één uiteinde opschudden om een voorvormkop te vormen, de schacht naar voren extruderen tot zijn uiteindelijke diameter, en de flens kalibreren met een laatste maatslag. Elke fase verwijdert een gecontroleerde hoeveelheid vervormingsmassa van de oorspronkelijke draaddiameter.
De centrale ontwerpregel is om de vervorming per fase in evenwicht te brengen. Door de reductie van de dwarsdoorsnede te beperken tot ongeveer 60 tot 70 procent per trap, blijven de matrijsdruk en materiaalspanning binnen praktische grenzen voor de meeste koolstof- en gelegeerde staalsoorten. Boven dit bereik stijgt de vereiste ponskracht sterk, neemt de gereedschapsdruk toe en kan het werkstuk interne scheuren of oppervlaktenaden ontwikkelen. Voor een diepgevormde cup zijn drie of vier fasen gebruikelijk: eerst achterwaartse extrusie van de cup, vervolgens het opnieuw tekenen van de cupwand, vervolgens het strijken van de wand tot de uiteindelijke dikte en ten slotte het afsnijden van de bovenrand.
De gereedschapsbelasting wordt berekend op basis van de vloeispanning van het werkstuk en het geprojecteerde contactoppervlak. Als eerste schatting is de vereiste perskracht het dwarsdoorsnedeoppervlak van het werkstuk ter plaatse van de vormzone, vermenigvuldigd met de vloeispanning bij de relevante rek, maal een wrijvingsfactor van 1,2 tot 1,5. Dit resultaat moet worden vergeleken met het persvermogen en met de druksterkte van de stempel. Een lange, slanke stempel kan knikken voordat de pers zijn nominale tonnage bereikt: de slankheidsverhouding, die de lengte gedeeld door de diameter is, moet voor ongeleide stempels onder de vijf blijven, en daarbuiten zijn geleidingshulzen of steunbussen vereist. Voor een middelgrote extrusie is bijvoorbeeld een machine zoals een BLKP400 koudsmeed-wisselpers met gebalanceerde slag levert het benodigde tonnage met een ruime marge voor de wrijvingsfactor.
 Groothandel BLKP-400 Veelzijdige gebalanceerde slag Koud smeden Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd is China groothandel BLKP-400 Veelzijdige gebalanceerde slag Koud smeden Toggle Type Power Pre ... Bekijk Product →
Elke fase heeft invloed op het gereedschapsontwerp van de volgende. Een voorvorm met een ruw oppervlak zal krassen veroorzaken op de volgende matrijs. Een voorvorm die iets te groot is, zal de kalibratiematrijs overbelasten. Een voorvorm met een niet-gecentreerde as zal een ongelijkmatige belasting veroorzaken en de afwerkingsstempel breken. Gereedschapsontwerpers moeten daarom de afmetingen van de voorvormen met dezelfde zorg specificeren als de uiteindelijke matrijsholte, inclusief toleranties en oppervlakteafwerking. In de praktijk wordt eerst de vormvolgorde ontworpen, daarna het gereedschap voor elke fase, en wordt voor elke fase een belastingcontrole herhaald voordat er gereedschap wordt vervaardigd.
Smering is geen detail dat aan het einde van het gereedschapsontwerp wordt toegevoegd; het maakt deel uit van het gereedschapssysteem zelf. Bij koud smeden heeft het smeermiddel drie functies: het verminderen van wrijving op het grensvlak van gereedschap en werkstuk, het verminderen van de vormbelasting die op het gereedschap wordt overgedragen, en het voorkomen van adhesieve slijtage, vaak vreten genoemd, tussen het werkstuk en de gereedschapsoppervlakken.
Het standaard smeersysteem voor koolstofstaal is een zinkfosfaat-conversiecoating gecombineerd met een natriumstearaatzeep. De poreuze fosfaatlaag zorgt voor een mechanisch anker voor de zeep en samen creëren ze een film met een schijnbare wrijvingscoëfficiënt in het bereik van 0,05 tot 0,10. Dit systeem wordt al tientallen jaren gebruikt omdat het effectief en economisch is voor de productie van grote volumes. Milieuregels dwingen fabrikanten steeds vaker naar alternatieve smeermiddelen, waaronder coatings op polymeerbasis en reactieve zepen. Bij het vervangen van het smeermiddelsysteem moet de gereedschapsontwerper de wrijvingsaannames opnieuw controleren: hogere wrijving verhoogt de druk op de stempel- en matrijswand en kan grotere tapsheid, kortere lagerzones of extra interferentie van de spanningsring vereisen.
Roestvast staal, dat snel uithardt en gemakkelijk vreet, wordt meestal gesmeerd met een oxalaatconversiecoating plus molybdeendisulfide. Aluminium- en koperlegeringen gebruiken oliën met een lagere viscositeit of droge polymeerfilms en vereisen geen conversiecoatings. Voor alle materialen moeten knuppels worden ontdaan van aanslag, olieresten en vreemde deeltjes voordat ze worden gevormd, omdat harde insluitsels ingebed in de smeerfilm als microscopisch klein snijgereedschap op het matrijsoppervlak fungeren.
Gereedschapscoatings werken samen met het werkstuksmeermiddel. PVD-coatings zoals chroomnitride, titaniumaluminiumnitride en titaniumnitride verminderen de wrijving, verbeteren de weerstand tegen invreten en beschermen het gereedschapsoppervlak waar de smeermiddelfilm plaatselijk afbreekt. Coatings zijn vooral nuttig op stempels, die tijdens het terugtrekken tegen het werkstuk glijden. De coating moet worden aangebracht op een geslepen en gepolijste ondergrond; een ruwe ondergrond geeft een slechte hechting en vroegtijdige afbladdering.
De belangrijke ontwerpgrootheid is de schuifspanning op het gereedschapsoppervlak. Als de wrijvingsspanning de schuifsterkte van het gereedschapsmateriaal of de coating benadert, scheurt het oppervlak en bezwijkt het gereedschap snel. Royale naderingshoeken, korte lagervlakken en een continue smeerfilm over de hele slag zijn de meest effectieve manieren om de schuifspanning aan het oppervlak binnen veilige grenzen te houden. Een wijziging van het smeermiddel zou altijd aanleiding moeten geven tot een herhaling van de belastingsberekening, en niet alleen tot een regelwijziging in de productiedocumentatie.
Gereedschappen voor koud smeden falen in patronen die binnen de industrie goed worden begrepen. Door het patroon te herkennen, weet de ontwerper snel welke parameter hij moet veranderen. De onderstaande tabel geeft een overzicht van de meest voorkomende faalwijzen, hun belangrijkste oorzaken en de ontwerpacties die deze voorkomen.
| Mislukkingsmodus | Belangrijkste oorzaak | Ontwerp tegenmaatregel |
|---|---|---|
| Punch-vermoeidheidsfractuur | Cyclische compressie en buiging, spanningsconcentratie bij een kleine overgangsradius | Vergroot de overgangsradius; gebruik PM-HSS; de stootgeleiding verbeteren; verminder de botssnelheid nabij het onderste dode punt |
| Matrijsinzetstuk barstte | Trekspanning bij de matrijsboring | Vergroot de interferentie van de spanningsring; voeg een tweede spanningsring toe; vergroten matrijs buitendiameter |
| Gallen en scoren | Afbraak van de smeerfilm, ruw gereedschapsoppervlak, lokale drukpieken | Polijsten tot Ra 0,2 of beter; CrN- of TiAlN-coating aanbrengen; smeermiddel verbeteren of vervangen |
| Plastische vervorming van het stempelvlak of de matrijsschouder | Gereedschapshardheid lager dan de vereiste contactdruk | Selecteer een hardere HSS of hardmetaal; vergroot het steungebied; verminder de lokale contactdruk |
| Chippen bij de ingang van de dobbelsteen | Impact vanaf het uiteinde van de knuppel, harde schaal, scherpe ingangsrand | Voeg een ingangsafschuining of straal toe; bestrijk de ingang; maak knuppels schoon voordat ze worden gevormd |
| Vermoeiingsscheur door spanningsring | Overmatige interferentie, spanningsconcentratie in de ringboring | Bereken de krimppassing opnieuw; buitendiameter ring vergroten; verwijder spiebanen of scherpe boringschouders |
De meest schadelijke faalwijze is vermoeidheidsbreuk van de stempel. Ponsbelastingen zijn cyclisch: de stempel wordt tien- of honderdduizenden keren samengedrukt, gelost en opnieuw gecomprimeerd. Als de spanningsamplitude bij de kleinste doorsnede hoog is, ontstaat er een scheur bij een overgangsradius of een slijpmarkering en plant deze zich voort tot breuk. De tegenmaatregelen zijn een grotere overgangsradius, een harder gereedschapsmateriaal, een betere uitlijning en een gecontroleerde naderingssnelheid nabij het onderste dode punt.
Het barsten van het inzetstuk is de op een na gevaarlijkste fout. Het inzetstuk scheurt radiaal door de muur en de holte gaat elastisch open, zodat het onderdeel te groot wordt voordat het inzetstuk wordt vervangen. Het wordt veroorzaakt door onvoldoende voorspanning, waardoor de matrijsboring onder belasting op spanning komt te staan. Door de interferentie te vergroten of een tweede spanningsring toe te voegen, wordt dit meestal opgelost.
Vreten verschijnt als krassen op het ponsoppervlak en overgebrachte deeltjes op het werkstuk. Het is een smeer- en oppervlakteprobleem: de smeerfilm is op een plaatselijk hogedrukpunt afgebroken. Het polijsten van oppervlakken tot een lagere ruwheid, het aanbrengen van een wrijvingsarme coating of het vergroten van de smeermiddeltoevoer stopt dit meestal.
Plastische vervorming van het stempelvlak of de matrijsschouder is eerder een sterkteprobleem dan een vermoeidheidsprobleem. De gereedschapshardheid is te laag voor de contactdruk, waardoor het oppervlak 0,02 tot 0,1 mm instort en de afmetingen van de onderdelen buiten de tolerantie vallen. De oplossing is een hardere gereedschapssoort, een hardmetalen wisselplaat of een ontwerpwijziging die de belasting over een groter gebied verdeelt.
Het ontwerp van het koudsmeedgereedschap eindigt bij de pers-gereedschapsinterface. De machine bepaalt het lastpad, de snelheid en de uitlijning die het gereedschap moet tolereren, dus de pers verdient dezelfde aandacht als de matrijs zelf.
Het eerste machinekenmerk waarmee rekening moet worden gehouden, is de framestijfheid. Een Open type krachtpersmachine , vaak een C-frame-pers genoemd, buigt elastisch af onder belasting en de slede kantelt ten opzichte van het bed. Bij een stempel-matrijs-systeem voegt deze hoekafwijking buigmomenten toe aan de stempel en veroorzaakt een niet-uniforme belasting in de matrijsholte. Een pers met een gesloten frame en een rechte zijde, met zijn symmetrische kolomstructuur, buigt veel minder door en behoudt de uitlijning van de stempel en de matrijs onder volledige nominale belasting. Koud smeden is een precisiegevoelig proces met hoge belasting, dus een stijve pers met gesloten frame is de veiligere keuze.
Het tweede kenmerk is de slagcurve. Een conventionele krukpers bereikt zijn maximale glijsnelheid halverwege de slag en raakt het werkstuk met hoge snelheid. Een tuimelaandrijving, ook wel een knokkelaandrijving genoemd, vertraagt de glijbaan wanneer deze het onderste dode punt nadert en ontwikkelt een hoge kracht met een lage botssnelheid. Dit gedrag is bijna ideaal voor koud smeden: de stempel komt geleidelijk de knuppel binnen, het werkstuk heeft de tijd om te vloeien en de matrijs blijft gespaard van de impactschokken die vermoeiingsscheuren veroorzaken. Om deze reden zijn knevelpersen het conventionele machineconcept voor koud smeden. De BLKP-serie van Bolun is rond dit principe ontworpen; bijvoorbeeld de BLKP260 wendbare precisie-koudsmeed-wisselpers is geschikt voor kleine precisieonderdelen zoals pennen, bevestigingsmiddelen en kleine assen.
 Groothandel BLKP-260 Agile Precision Cold Forging Toggle Type Power Press Leverancier Zhejiang Bolun High-Precision Machinery Co., Ltd is China groothandel BLKP-260 Agile Precision Cold Forging Toggle Type Power Press leverancier... Bekijk Product →
Het derde kenmerk is ramgeleiding. Precisiegeleidingssystemen houden de stempel concentrisch met de matrijs op het moment van contact. Versleten of losse geleidingen zorgen voor zijdelingse verplaatsing tussen pons en matrijs, waardoor de spanning bij de ponspunt toeneemt en een hardmetalen matrijsinzetstuk kan barsten, zelfs als het perstonnage voldoende lijkt. Het regelmatig controleren van de ramspeling en de afstelling van de geleider is een goedkoop onderhoud vergeleken met een hardmetalen matrijs.
De machine definieert ook rechtstreeks verschillende gereedschapsparameters. Het perstonnage moet de berekende vormkracht met minimaal 20 tot 30 procent overschrijden. Sluithoogte en slaglengte bepalen de maximale gereedschapsstapelhoogte. De beschikbare knock-outkracht in het bed en de slede beperkt het ontwerp van ejectors voor diepe holtes. Als de pers een hydraulisch matrijskussen heeft, bepaalt de capaciteit ervan of er tijdens de slag een tegenkracht kan worden uitgeoefend.
Voor zwaar werk met veel vervorming, zoals grote flensassen of lange extrusies, moet de pers zowel het tonnage als de energie hebben om de slag te voltooien zonder af te slaan. De BLKP850 zware koudsmeed-wisselpers biedt deze capaciteit op industriële schaal, terwijl de gebalanceerde slagcurve het gereedschap tegen schokken beschermt. Lezers die een bredere vergelijking willen, kunnen hiernaar verwijzen introductie tot koudsmeedpersmachines , en de volledig assortiment Bolun-metaalvormapparatuur is beschikbaar op de website van het bedrijf.
 Groothandel BLKP-850 Industriële sterkte Heavy-duty koud smeden Toggle Type Power Zhejiang Bolun High-Precision Machinery Co., Ltd is China groothandel BLKP-850 Industriële sterkte Heavy-Duty Cold Forging Toggle Type Powe ... Bekijk Product →
Zelfs een ervaren ontwerper zou een nieuw koudsmeedgereedschap moeten valideren voordat hij zich aan de machinale bewerking wijdt. Eindige-elementenanalyse is de meest praktische validatiemethode voor gereedschapsspanning. Een model van het matrijsinzetstuk en de spanningsring wordt belast met de radiale druk van het werkstuk bij de matrijsboring, en de krimppassing tussen de ringen wordt als uitgangsvoorwaarde toegepast. De output is de spanningsverdeling in elk onderdeel. De ontwerper controleert of het matrijsinzetstuk binnen het veilige spanningsbereik blijft en dat de spanningsring gedurende het verwachte aantal cycli onder de vermoeidheidslimiet blijft.
Processimulatie gaat nog een stap verder door de materiaalstroom van het werkstuk in de holte te modelleren. Het onthult vouwen, ondervulling, overmatige spanningsconcentratie en pieken in de matrijsbelasting voordat er staal wordt gesneden. De simulatie levert ook een realistische drukverdeling op het matrijsoppervlak op, wat nauwkeuriger is dan het aannemen van een uniforme radiale belasting. Bij de productie van grote volumes worden de kosten van de simulatie snel terugverdiend door minder proefiteraties en een langere standtijd.
Na productie is een prototype-try-out nog steeds noodzakelijk. Het gereedschap wordt op de pers gemonteerd, proefonderdelen worden met verminderde snelheid geproduceerd en de daadwerkelijke vormbelasting wordt gemeten met een krachtcel of door het aflezen van de tonnageweergave van de pers. Dimensionale inspectie van de proefonderdelen bevestigt de geometrie van de holte en de eventuele terugvering. De eerste paar honderd productieonderdelen verdienen dezelfde aandacht, omdat kleine variaties in de lengte van de knuppel, de dikte van het smeermiddel of de temperatuur van het gereedschap de vormbelasting met enkele procenten kunnen veranderen.
Standtijdrecords zijn een waardevolle, maar vaak verwaarloosde database. Door voor elk gereedschap het aantal slagen tot falen te registreren, de waargenomen faalwijze en de onderhoudsgeschiedenis kan een werkplaats praktijkervaring opdoen. Wanneer een nieuw gereedschapsontwerp eerder faalt dan het vorige, laat het record zien welke bewerking is gewijzigd. Na verloop van tijd veranderen deze gegevens het ontwerp van gereedschappen van een ambacht in een beheerd engineeringproces.
De volgende checklist vat het ontwerpproces samen dat in dit artikel wordt beschreven. Het is bedoeld als werkreferentie bij het plannen van een nieuwe gereedschapsset voor koud smeden.
Een goed ontworpen koudsmeedgereedschap is het resultaat van gedisciplineerde beslissingen over spanning, geometrie, materialen, smering en machineselectie. Wanneer al deze beslissingen samenwerken, verdwijnt het gereedschap naar de achtergrond van de productie: het vormt duizenden nauwkeurige onderdelen, vereist geen ongeplande aandacht en faalt pas na een voorspelbaar en economisch verantwoord aantal cycli. Die stille prestaties zijn de echte maatstaf voor een goed gereedschapsontwerp voor koud smeden.


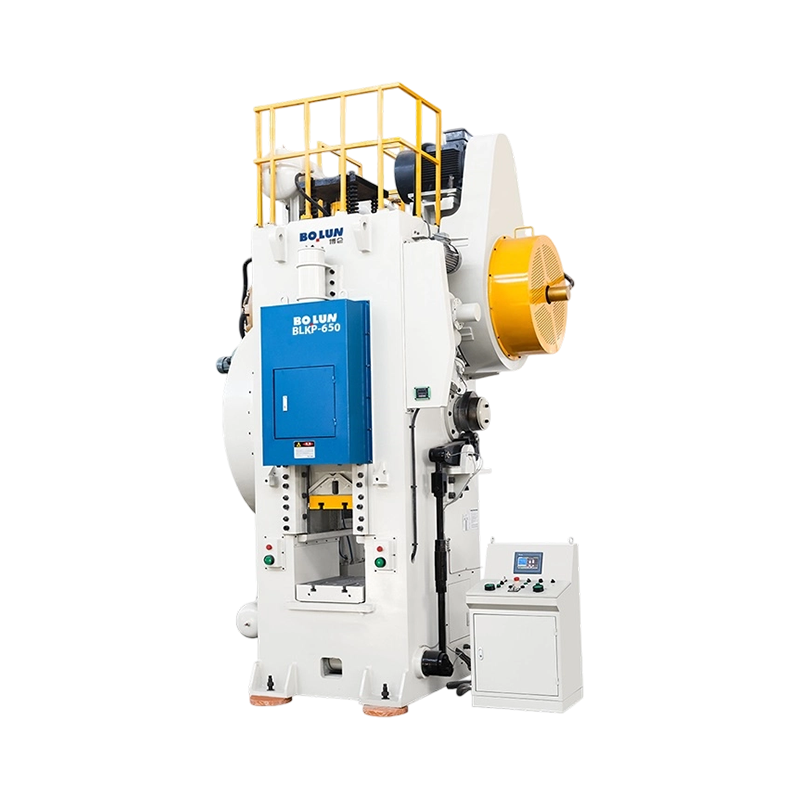
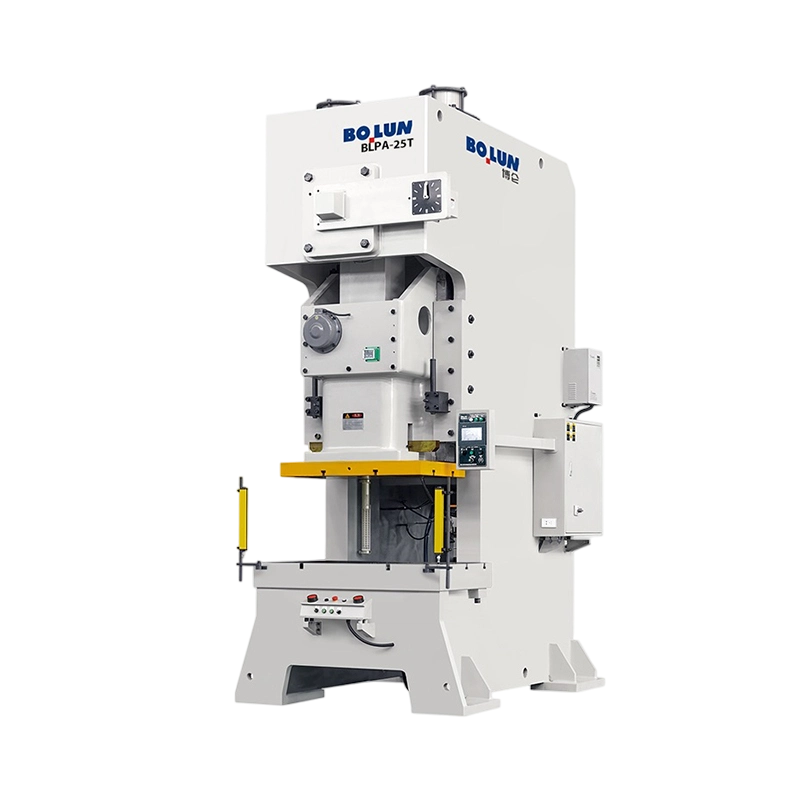
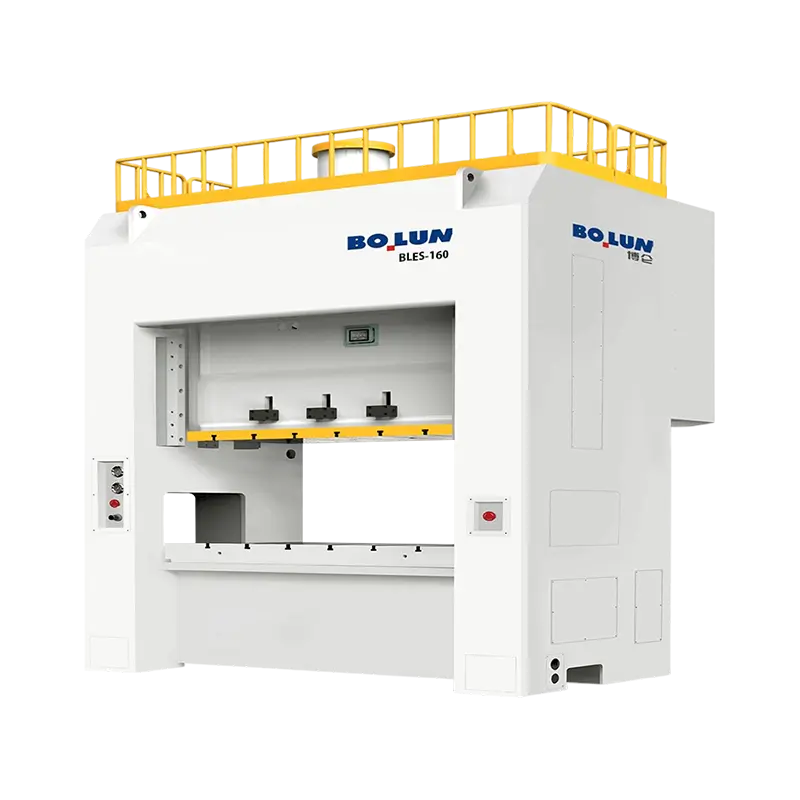
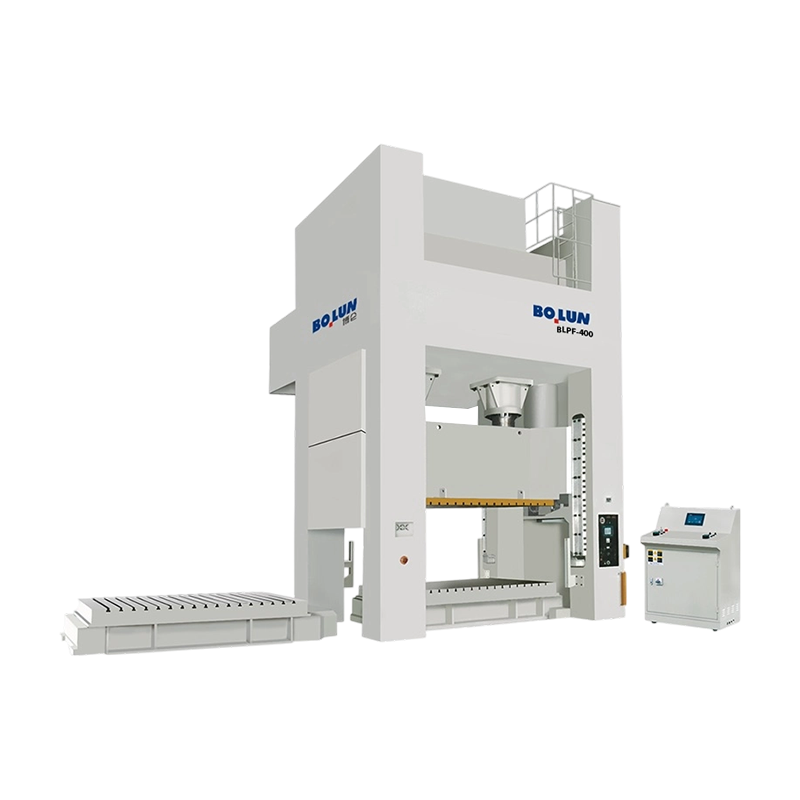
Een productiemanager bij een middelgrote fabriek voor metaalcomponenten we...
Een productiemanager loopt een technische bijeenkomst binnen met een stape...
Twee persen kunnen allebei een naamplaatje van 200 ton dragen en toch heel...
Een middelgrote fabrikant van bevestigingsmiddelen werd onlangs geconfront...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Een gereedschapsingenieur citeert een nieuw beugelprogramma en specificeer...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

