Een productiemanager bij een middelgrote fabriek voor metaalcomponenten werd onlangs geconfronteerd met een probleem waar veel werkvloeren mee te maken krijgen als ze overstappen van verspanen naar koudvervormen. Het bedrijf had een contract binnengehaald voor een kleine, zeer sterke flens met een buitendiameter van ongeveer 22 mm, en de beoogde productiesnelheid was 180 stuks per minuut. De bestaande hydraulische pers kon het niet bijbenen. De cyclustijd was te lang, het schroot steeg en de hardheid van de onderdelen varieerde van batch tot batch. De fabriek had duidelijk behoefte aan een koudvormmachine en niet aan een andere algemene stempelpers.
Deze situatie is niet ongebruikelijk. Koudvormen hervormt metaal bij omgevingstemperatuur, wat betekent dat het materiaal hard wordt in plaats van te worden verwarmd. Het resultaat is een bijna netvormig onderdeel met uitstekende sterkte en een glad oppervlak, maar de machine die dit werk doet moet met zorg worden gekozen. Tonnage, slag, framestijfheid en de vorm van de krachtcurve bepalen allemaal of de operatie jarenlang soepel verloopt of binnen enkele maanden mislukt. In dit artikel wordt uitgelegd wat een koudvormmachine eigenlijk doet, welke specificaties er het meest toe doen, waar de verborgen risico's zitten en hoe u een leverancier kunt beoordelen voordat u een bestelling plaatst.
Een koudvormmachine is een mechanische pers met hoge kracht die metaal bij omgevingstemperatuur opnieuw vormgeeft. Het werkstuk zit tussen een matrijs en een stempel, en de pers drijft de stempel in het materiaal. Het metaal geeft mee en stroomt in de matrijsholte, waarbij het de vorm van het gereedschap aanneemt. In tegenstelling tot heet smeden verwarmt koudvormen het werkstuk niet, dus vervorming vindt plaats door harding in plaats van door herkristallisatie.
In de praktijk levert dit verschillende meetbare resultaten op. Het materiaalgebruik is hoog. Voor een koudgevormd onderdeel is vaak slechts 5 procent of minder afval nodig, vergeleken met 20 tot 30 procent voor bewerking uit staafmateriaal. De oppervlakteafwerking is helder, vrij van aanslag en is doorgaans zonder extra voorbereiding klaar voor beplating of verven. De mechanische eigenschappen verbeteren omdat rekverharding de vloeigrens en hardheid verhoogt. Daarom worden veel veiligheidskritische bevestigingsmiddelen en structurele onderdelen koudgevormd. De productiesnelheid is ook hoog, met een koudvormmachine die 150 tot 300 stuks per minuut kan verwerken, afhankelijk van de onderdeelgeometrie en het persontwerp.
De terminologie op de markt kan verwarrend zijn. Sommige leveranciers noemen deze machines koudsmeedpersen, koudkopmachines of koudvormers. De uitdrukking koudsmeedpersmachine wordt vaak door elkaar gebruikt met koudvormmachine, maar er zijn subtiele verschillen. Koud koppen richt zich op het verstoren of koppen van de kop van bevestigingsmiddelen. Koudvormen omvat een breder scala aan vervormingen, waaronder extrusie en munten. Vóór de aankoopbeslissing is het de moeite waard om te begrijpen wat een definieert koud smeden persmachine en hoe deze verschilt van een standaard stempelpers.
De meest relevante machinecategorie voor koudvervormen met een hoog tonnage en hoge precisie is de koudsmeedpers van het kneveltype. De tuimelkoppeling produceert een krachtcurve die scherp toeneemt nabij de onderkant van de slag, waardoor de operator een korte verblijfsperiode heeft waarin het materiaal de tijd heeft om de matrijs onder maximale druk te vullen. Dit is precies wat koudvervormen vereist, en daarom zijn de meeste serieuze koudvervormingslijnen gebouwd rond knevelpersen in plaats van gewone krukpersen.
Een koudvormmachine zet de rotatie-energie van een motor om in een enkele, gecontroleerde slag met grote kracht. De krukas drijft een drijfstang en een tuimelkoppeling aan. Terwijl de kruk draait, beginnen de tuimelschakels recht te worden. Aan de onderkant van de slag zijn de schakels bijna uitgelijnd en wordt het mechanische voordeel erg hoog. Hierdoor kan de pers een krachtstoot leveren die honderden tonnen kan bereiken, terwijl de slede slechts een korte afstand aflegt.
De belangrijkste componenten van een koudvormmachine zijn het frame, dat zorgt voor de structurele stijfheid die de slede uitgelijnd houdt; de dia, die de klap draagt; de knevelverbinding of het knokkelgewricht, dat de invoerkracht versterkt; het vliegwiel, dat energie opslaat en ervoor zorgt dat de machine soepel door de cyclus beweegt; de koppeling en rem, die de glijbaan veilig starten en stoppen; het uitwerpsysteem, dat na elke slag het voltooide onderdeel uit de matrijs verwijdert; en de tegengewichtcilinders, die schokken verminderen en helpen een nauwkeurige schuifbeweging te behouden.
Het vormingsproces zelf bestaat uit verschillende fasen, vaak afgehandeld in één enkele machine met meerdere stations. De reeks begint met het aanvoeren, waarbij het spoel- of staafmateriaal wordt rechtgetrokken, op lengte wordt gesneden en naar het eerste matrijsstation wordt overgebracht. Het stuiken treedt dan op wanneer de stempel de plano samendrukt en het materiaal naar buiten stroomt om een kop of flens te vormen. Bij extrusie wordt de plano door een matrijs geperst, waardoor de doorsnede wordt verkleind of een schacht wordt gevormd. Coining past een laatste hogedrukvervorming toe die het onderdeel zijn uiteindelijke vorm en afmetingen geeft. Ten slotte duwt het uitwerpen het voltooide onderdeel uit de matrijs en brengt het naar de volgende stap in de lijn.
Het belangrijkste verschil tussen een knevelpers en een eenvoudige krukpers is de krachtcurve. Bij een krukpers neemt de kracht af naarmate de slede het onderste dode punt nadert. Bij een toggle-pers stijgt de kracht steil nabij de bodem. Dit betekent dat een knevelpers een hogere werkelijke druk produceert op het punt waar de matrijs gesloten is, en dat is precies waar koudvervormen dit nodig heeft.
Neem bijvoorbeeld een koudvormbewerking waarbij een plano van 22 mm wordt geproduceerd. Een knevelpers van 400 ton zou 380 ton werkelijke kracht kunnen leveren op een positie 3 mm boven het onderste dode punt, terwijl een krukpers van 400 ton op diezelfde positie slechts 280 ton zou kunnen leveren. Deze opening is van belang wanneer u hardere materialen vormt of probeert een volledige matrijsvulling te bereiken zonder interne scheuren te ontwikkelen.
Verschillende classificatiesystemen helpen kopers de machines te begrijpen die op de markt beschikbaar zijn. De meest bruikbare onderscheidingen zijn het aandrijfmechanisme, de frameconstructie en de schuifverbinding.
De knevelpers is de standaard voor koudvervormen met een hoog tonnage. De koppeling zorgt voor een hoge kracht aan de onderkant van de slag en een korte werkslag, waardoor het ideaal is voor extrusie-, munt- en afwerkingsbewerkingen. Bovendien is hij compact, waardoor een knevelpers van 260 ton vaak een kleinere voetafdruk heeft dan een krukpers van 315 ton met dezelfde vormcapaciteit.
Mechanische krukpersen zijn eenvoudiger en sneller, waardoor ze nuttig zijn voor ondiep stuiken of koppen wanneer de onderdeelgeometrie niet erg complex is. Hun krachtcurve is echter minder geschikt voor diepe extrusie of bewerkingen met hoge vervorming. Als u een crankpers kiest voor koudvervormen, moet u controleren of de beschikbare kracht nabij het onderste dode punt voldoende is voor de gehele vervormingsvolgorde.
Open framepersen, ook wel C-framepersen genoemd, bieden gemakkelijke toegang tot het matrijsgebied en zijn zeer geschikt voor kleine onderdelen en snelle matrijswisselingen. Gesloten framepersen, ook wel straight-side-persen genoemd, zorgen voor een hogere stijfheid en een betere uitlijning van de glijbanen. Dit onderscheid wordt van cruciaal belang wanneer de vormbelasting niet in het midden ligt of als het onderdeel zeer nauwe toleranties vereist. Voor koudvervormen is een pers met een gesloten frame meestal de veiligere keuze, omdat het frame onder belasting niet zo veel uitrekt en de slede evenwijdig blijft over het matrijsvlak.
Het aantal schuifverbindingspunten heeft invloed op de manier waarop de pers de belasting verdeelt. Eénpuntspersen zijn geschikt voor symmetrische onderdelen die gecentreerd op de tafel liggen. Dubbelpuntspersen verdelen de belasting over twee verbindingspunten, waardoor het risico op kantelen wordt verminderd. Voor koudvervormen, waarbij niet-gecentreerde belastingen gebruikelijk zijn, verbetert een dubbelpuntspers de parallelliteit en verlengt de levensduur van de matrijs.
| Configuratie | Forceer nabij BDC | Typische snelheid | Beste gebruik | Afruil |
|---|---|---|---|---|
| Schakel type | Hoog | 30 tot 60 SPM | Koud smeden, extrusie, munten | Kortere slag, complexere koppeling |
| Type crank | Matig | 60 tot 150 SPM | Ondiepe rubriek, verontrustend | Minder kracht nabij de onderkant van de slag |
| Open frame | Matig | Breed assortiment | Kleine onderdelen, snelle matrijswissels | Lagere stijfheid, meer doorbuiging |
| Gesloten kader | Stabiel | Breed assortiment | Hoog-precision, high-tonnage work | Hooger cost, less die area access |
| Enkel punt | Gecentreerde belasting | Varieert | Symmetrische delen | Schuifkanteling onder niet-gecentreerde belasting |
| Dubbel punt | Evenwichtige belasting | Varieert | Onderdelen buiten het midden of met meerdere stations | Complexer, hogere kosten |
De lijst met technische parameters op een machinedatasheet kan overweldigend zijn. De volgende specificaties zijn het belangrijkst bij koudvervormen, en elk ervan heeft invloed op de vraag of de machine uw onderdelen, uw matrijzen en uw productiedoelen aankan.
Het nominale tonnage is de maximale kracht die de pers levert op een bepaalde afstand boven het onderste dode punt. Bij een tuimelschakelaar is het werkvenster smal, dus u moet controleren of de vereiste kracht voor uw onderdeel binnen dat venster valt. Als het onderdeel 200 ton kracht nodig heeft op 5 mm boven BDC, kan een pers van 315 ton met een kracht van slechts 2 mm mogelijk niet voldoende druk op het juiste moment leveren.
De slaglengte bepaalt hoe ver de slede beweegt. Koudvervormen kan met een korte werkslag omdat het materiaal slechts een beperkte afstand vloeit, maar het gereedschap ook ruimte nodig heeft voor laden, vervormen en uitwerpen. Meet de totale slag en vergelijk deze met uw matrijshoogte en vereisten voor het verwijderen van onderdelen.
De schuifaanpassing geeft u verticale flexibiliteit om verschillende matrijzen te gebruiken. De sluithoogte is de afstand van het bed tot de glijbaan onderaan de slag. Als de sluithoogte te klein is, past de matrijs niet. Als deze te groot is, zal de pers niet de volledige kracht uitoefenen die op het naamplaatje staat. Beide nummers moeten worden gecontroleerd aan de hand van de afmetingen van uw matrijs voordat u de inkooporder ondertekent.
Snelheid is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Het bed- en sledegebied bepalen de maximale matrijsvoetafdruk. Matrijzen voor koudvormen kunnen groot zijn als ze meerdere stations omvatten. Controleer of de pers voldoende tafeloppervlak heeft om uw dobbelsteen, het onderdeeloverdrachtsysteem en eventuele vereiste veiligheidsvoorzieningen te accepteren.
Veel koudvervormingsbewerkingen vereisen een sterke uitwerper om het voltooide onderdeel uit de matrijs te duwen. Als de uitwerpkracht te laag is of de slag te kort, kan het onderdeel in de matrijs blijven steken, waardoor het gereedschap vastloopt en mogelijk beschadigd raakt. Vraag de fabrikant naar de nominale uitwerpkracht en bevestig dat deze overeenkomt met de geometrie van uw onderdeel.
Doorbuiging van het frame onder volledige belasting heeft rechtstreeks invloed op de nauwkeurigheid van het onderdeel en de standtijd van het gereedschap. Vraag de fabrikant naar de doorbuigingswaarde bij het nominale tonnage. Een pers met een gesloten frame buigt doorgaans minder door dan een pers met een open frame. Daarom vereist koudvervormen met hoge precisie meestal het ontwerp met een gesloten frame.
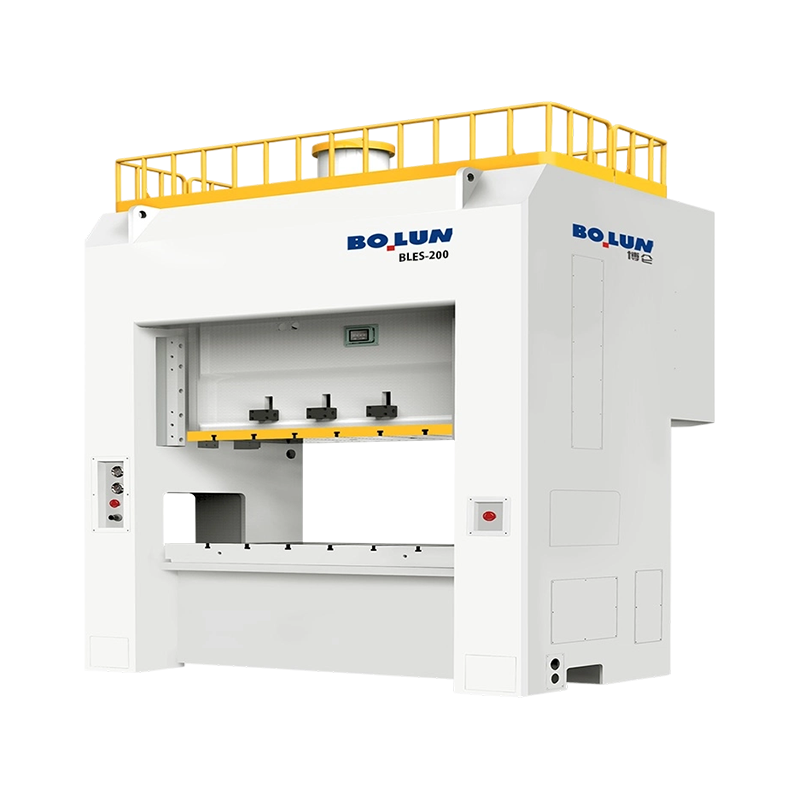
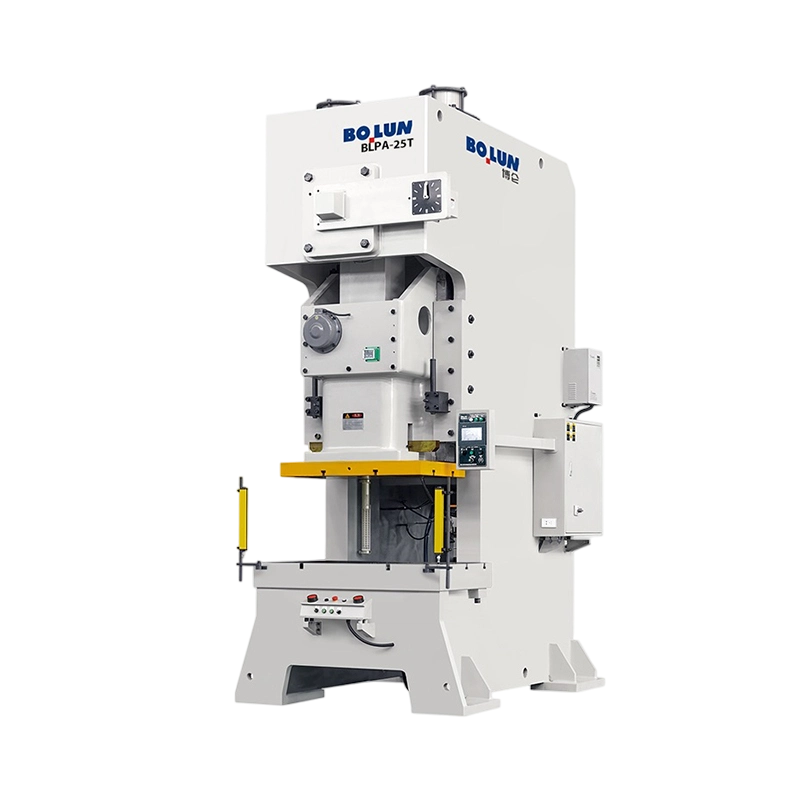
Voor kleine tot middelgrote koudgesmede onderdelen biedt een knevelpers van 260 ton een verstandige balans tussen compacte voetafdruk en nuttige vormkracht. Een machine in deze klasse kan een breed scala aan standaardonderdelen ondersteunen zonder energie te verspillen aan een te groot frame.
 Koudsmeedpers van 260 ton voor precisie-kleine onderdelen Deze compacte knevelpers van 260 ton biedt een nominale capaciteit van 2600 kN, een variabele snelheid tot 50 spm en een werktafel van 500 x 600 mm, waardoor hij geschikt is voor het snel en nauwkeurig koud smeden van kleine elektronica en hardwarecomponenten. Bekijk Product →
Het materiaal dat koud moet worden gevormd, bepaalt de tonnage-eis, het gereedschapsontwerp en het aantal vormfasen. Koudvervormen werkt het beste op ductiele metalen die kunnen vervormen zonder te barsten. De meest voorkomende materialen zijn koolstofarme staalsoorten zoals AISI 1010 en 1018, medium-koolstofstaalsoorten zoals AISI 1035 en 1045, gelegeerde staalsoorten zoals AISI 8620 en 4140, roestvrij staal zoals 304 en 316, aluminiumlegeringen zoals 6061 en 6063, koperlegeringen waaronder messing en fosforbrons, en sommige titaniumlegeringen.
De belangrijkste materiaaleigenschap is ductiliteit, meestal gemeten aan de hand van rek of oppervlaktereductie. Als een materiaal een lage ductiliteit heeft, kan het onderdeel tijdens de vormingsslag barsten. Moeilijkere materialen vereisen meer kracht, waardoor de machine dichter bij het nominale tonnage komt. De hardingssnelheid is ook van belang omdat een materiaal dat snel uithardt mogelijk een gloeistap tussen de vormingsfasen nodig heeft.
| Materiaal | Typische toepassing | Verlenging | Vormingsmoeilijkheden | Opmerkingen |
|---|---|---|---|---|
| Koolstofarm staal | Bevestigingsmiddelen, beugels | 25-45% | Gemakkelijk | Lage sterkte, hoge ductiliteit |
| Middelzwaar koolstofstaal | Structurele onderdelen | 15-25% | Matig | Hooger force, careful die design |
| Roestvrij 304 | Corrosiebestendige onderdelen | 40-50% | Matig | Het werk hardt snel uit, hogere tonnage |
| Aluminium 6061 | Lichtgewicht componenten | 12-20% | Matig | Smering cruciaal, lager tonnage |
| Messing CuZn37 | Elektrische aansluitingen | 15-30% | Gemakkelijk | Uitstekende vervormbaarheid, vermindert gereedschapslijtage |
| Titaniumkwaliteit 2 | Onderdelen voor de lucht- en ruimtevaart | 20-25% | Hard | Hoog tonnage, tooling life risk |
Voordat u een materiaalkeuze definitief maakt, vraagt u uw matrijsontwerper om bevestiging dat het onderdeel kan worden geproduceerd binnen het tonnage en de slag van de geselecteerde machine. Het is ook de moeite waard om te controleren of de vloeigrens van het materiaal de praktische limiet voor de pers die u overweegt niet overschrijdt.
Koudvormmachines bieden een specifieke reeks voordelen die ze aantrekkelijk maken voor de productie van grote volumes. Als u deze voordelen begrijpt, kunt u de investering voor uw operationele team en uw financiële afdeling rechtvaardigen.
Koudvervormen is niet voor elk onderdeel de juiste oplossing, en het negeren van de grenzen ervan kan tot kostbare storingen leiden. De volgende risico's moeten deel uitmaken van uw evaluatie voordat u zich aan een machine waagt.
Deze risico’s zijn beheersbaar als u kiest voor een machine met voldoende capaciteit en stijfheid. Een van de beste manieren om uw investering te beschermen is door de vormkracht nauwkeurig te berekenen en vervolgens een pers te kopen met een ingebouwde capaciteitsmarge.
Het beslissingsproces moet beginnen bij het onderdeel, niet bij de machine. Zodra u de geometrie, het materiaal en de vereiste productiesnelheid van het onderdeel kent, kunt u een logische reeks keuzes doorlopen.
Bereken de kracht die nodig is om uw specifieke onderdeel koud te vormen voordat u machines vergelijkt. Gebruik een berekening van de vormkracht op basis van materiaal, doorsnede en wrijving. Vraag ook uw matrijzenleverancier om een prijsopgave. Kies dan voor een pers die u minimaal 15 tot 20 procent meer tonnage oplevert dan de berekende behoefte.
Voor extrusie, munten en koudvormen met hoge vervorming is een knevelpers de betere match. Als u slechts oppervlakkig stuifwerk uitvoert, kan een crankpers werken, maar u moet nog steeds bevestigen dat de beschikbare kracht nabij het onderste dode punt voldoende is.
Een veelgemaakte fout is het kopen van de grootste tonnagepers die u zich kunt veroorloven. Grotere persen hebben grotere bedden, een hoger energieverbruik en langzamere cycli. Een machine van 260 ton kan voor kleine onderdelen productiever zijn dan een machine van 850 ton, simpelweg omdat deze gemakkelijker te automatiseren is en sneller te fietsen.
Vertrouw niet alleen op de maximale tonnage. Vraag de fabrikant om een krachtcurve die laat zien hoeveel kracht er beschikbaar is op verschillende afstanden boven het onderste dode punt. Dit zal u vertellen of de pers aan uw specifieke matrijsvulvereisten kan voldoen.
De stempel en de matrijs moeten zo worden gebouwd dat ze het materiaal en de vereiste vervorming kunnen verwerken. Als u staal met hoge sterkte vormt, vraag dan om een machine met instelbare glijsnelheid en een stijf frame. Controleer of de glijgeleiders gehard en vervangbaar zijn en of het smeersysteem alle diepvervormende slijtagepunten afdekt.
Voor koudgevormde onderdelen zijn vaak aangepaste gereedschapsinterfaces, uitwerpsystemen en toevoermechanismen nodig. De fabrikant moet rekening kunnen houden met niet-standaard afmetingen en procesvereisten. Een leverancier die alleen standaardmodellen aanbiedt, past mogelijk niet bij uw productielijnindeling of uw automatiseringsplannen.
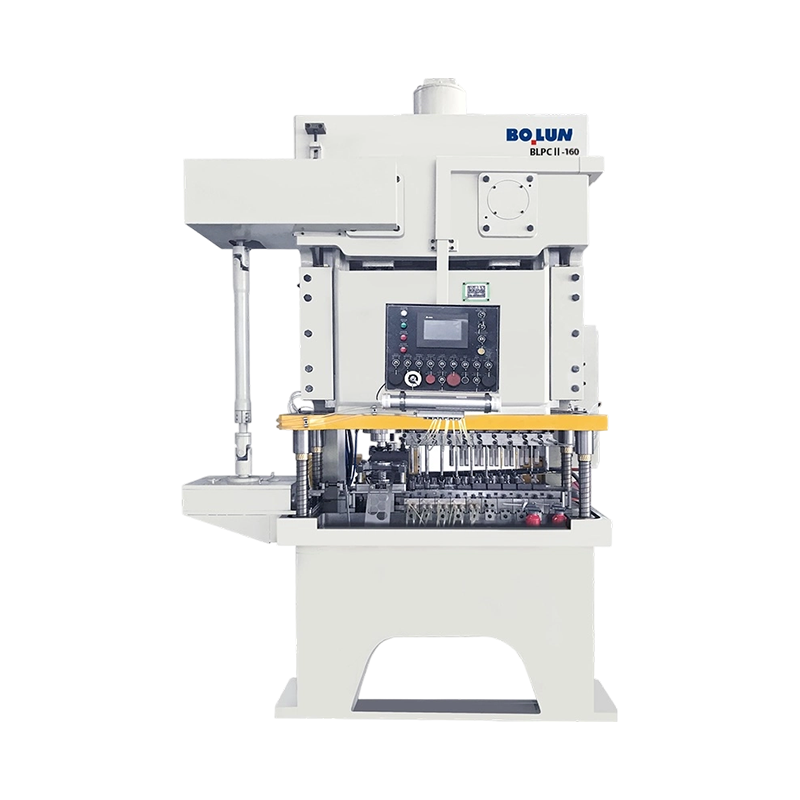
Voor meertrapsvormen en veelzijdige productie biedt een knevelpers van 400 ton een uitgebalanceerde slag en een hoger vervormingsvermogen. Dit is een nuttige middenweg voor planten die verschillende formaten produceren en een machine nodig hebben die zowel ondiepe als diepe vormbewerkingen aankan.
 Koudsmeedpers van 400 ton met gebalanceerde slag De 400 ton zware knevelpers biedt een capaciteit van 4000 kN en instelbare slagen van 160 of 180 mm, ideaal voor meerstapsprocessen zoals stuiken en munten op een werktafel van 550x660 mm, met elektrische schuifverstelling voor het instellen. Bekijk Product →
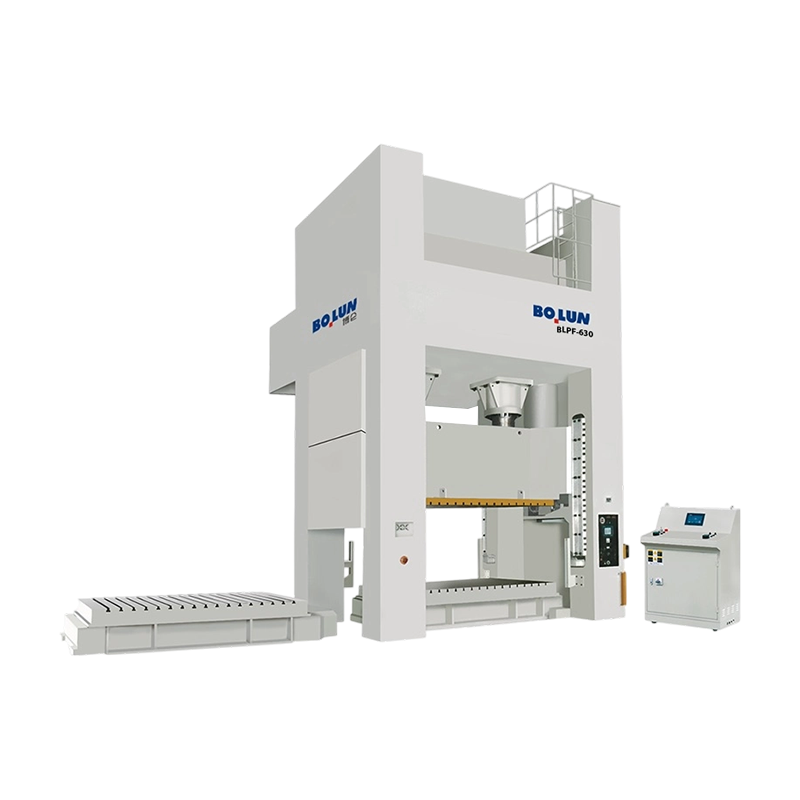
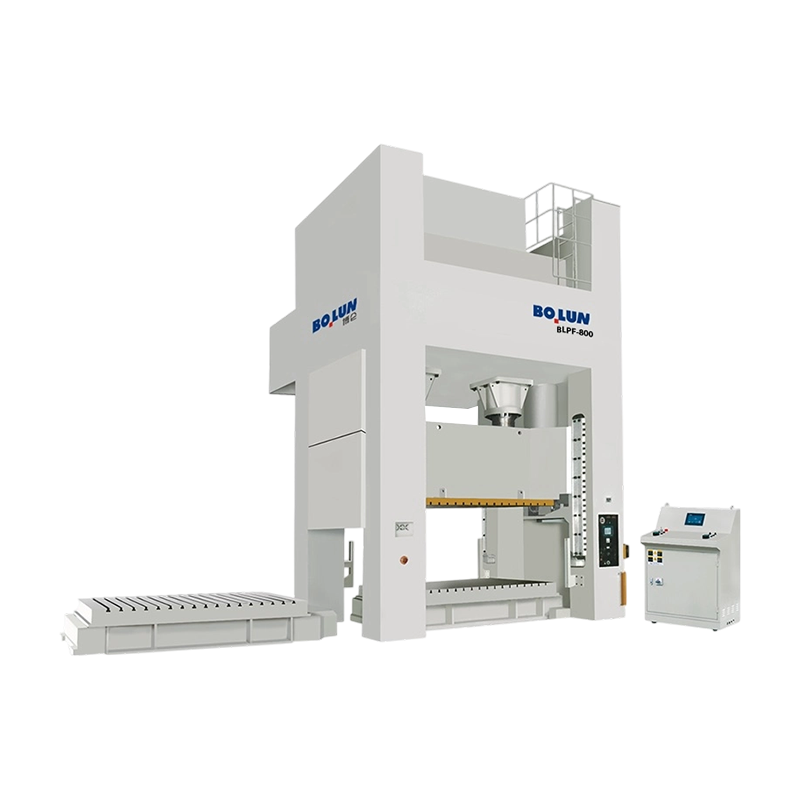
Voor zwaar werk met industriële sterkte levert een knevelpers van 850 ton het hoogste tonnage in zijn klasse en is geschikt voor onderdelen die aanzienlijke vervorming over een grote dwarsdoorsnede vereisen. Machines in deze serie worden doorgaans gekozen voor structurele componenten met een groot volume en grote bevestigingsmiddelen.
 850 ton zware wisselpers voor vervormen met hoge belasting Deze heavy-duty pers van 850 ton heeft een stijf frame, een werktafel van 600 x 700 mm en een drukslag van 8 mm, geschikt voor veeleisende auto- en machineonderdelen, met geïntegreerde smering en foto-elektrische veiligheid. Bekijk Product →
Een koudvormmachine is een kapitaalinvestering waar uw fabriek vijftien tot twintig jaar mee vooruit kan. De technische specificaties zijn van belang, maar het vermogen van de leverancier om de machine gedurende de gehele levensduur te ondersteunen is net zo belangrijk.
Vraag naar de framedoorbuiging, de parallelliteit van de glijbanen en de spelingsspecificaties. Vraag belastingtestcertificaten en materiaalcertificeringen aan voor het frame, de krukas en de tuimelkoppelingen. Controleer de bewerkings- en montagemogelijkheden van de fabrikant. Een leverancier met een eigen productiesysteem kan de kwaliteit beter beheersen dan een handelsbedrijf dat eenvoudigweg uitbestede componenten assembleert. Het technische advies dat u vóór de aankoop ontvangt en de reactie die u krijgt na een storing zijn beide afhankelijk van hetzelfde technische team bij de pers fabrikant .
Bevestig de voorraad reserveonderdelen en doorlooptijden. Als een cruciaal onderdeel defect raakt en u zes weken moet wachten op vervanging, stopt uw productielijn. Vraag naar garantievoorwaarden, installatieondersteuning, training voor operators en schema's voor preventief onderhoud. Controleer of de fabrikant niet-standaard gereedschap, motoropties of automatische toevoersystemen kan verwerken. Een leverancier die one-stop-service biedt, van ontwerp tot en met installatie, bespaart u tijd en geld als de machine al bij u op de vloer staat.
Zodra de machine is geïnstalleerd en draait, houdt kwaliteitsborging uw productie stabiel. Koudvormen levert zeer reproduceerbare onderdelen op, maar die herhaalbaarheid hangt af van het gereedschap, de materiaaltoevoer en de machineconditie.
Een goed onderhouden koudvormmachine met gecontroleerde gereedschappen en materiaaltoevoer kan tientallen miljoenen onderdelen per decennium leveren met minimale stilstand.
De koudvormmachine die u vandaag koopt, gaat tientallen jaren mee als u de juiste specificaties kiest. Begin met het onderdeel. Bereken de kracht, bevestig de slag, controleer de matrijshoogte en controleer het tafeloppervlak. Kijk dan verder dan het gegevensblad en kijk naar de stijfheid van de machine, het ontwerp van de schakelkoppelingen en de servicecapaciteiten van de leverancier. Een knevelpers van 400 ton die goed gebouwd en goed ondersteund is, is meer waard dan een grotere machine die moeilijk te onderhouden is. Als u koudvormmachines systematisch evalueert, vermijdt u de meest voorkomende aankoopfouten: te weinig tonnage kopen, de doorbuiging van het frame negeren en het belang van de uitwerpkracht en de toegang tot de matrijs over het hoofd zien. De juiste apparatuur zorgt ervoor dat uw productievloer soepel blijft draaien, met lagere afvalpercentages en een consistentere onderdeelkwaliteit dan u met welke andere vormmethode dan ook kunt bereiken.


Twee persen kunnen allebei een naamplaatje van 200 ton dragen en toch heel...
Een middelgrote fabrikant van bevestigingsmiddelen werd onlangs geconfront...
Een gereedschapsingenieur citeert een nieuw beugelprogramma en specificeer...
Productie en metaalbewerking Een directe, praktische kijk op ...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Een koudsmeedmatrijs kondigt zelden vooraf zijn mislukking aan. Op een dag...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

