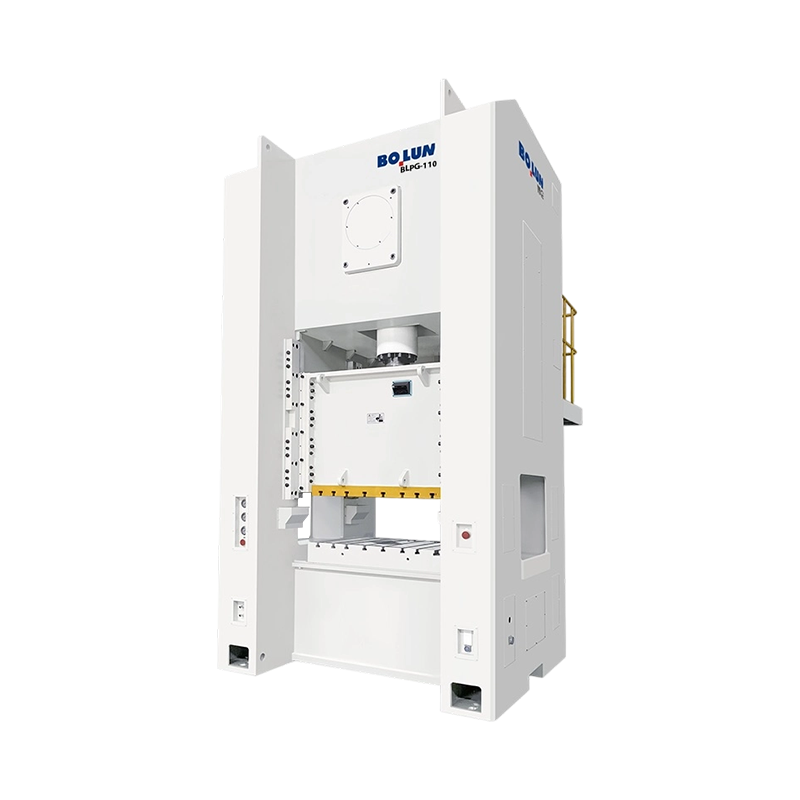


BLPG-110 High-Speed Precision Closed Type Single-Point Wide-Door Power Press biedt een nominale capacitei...
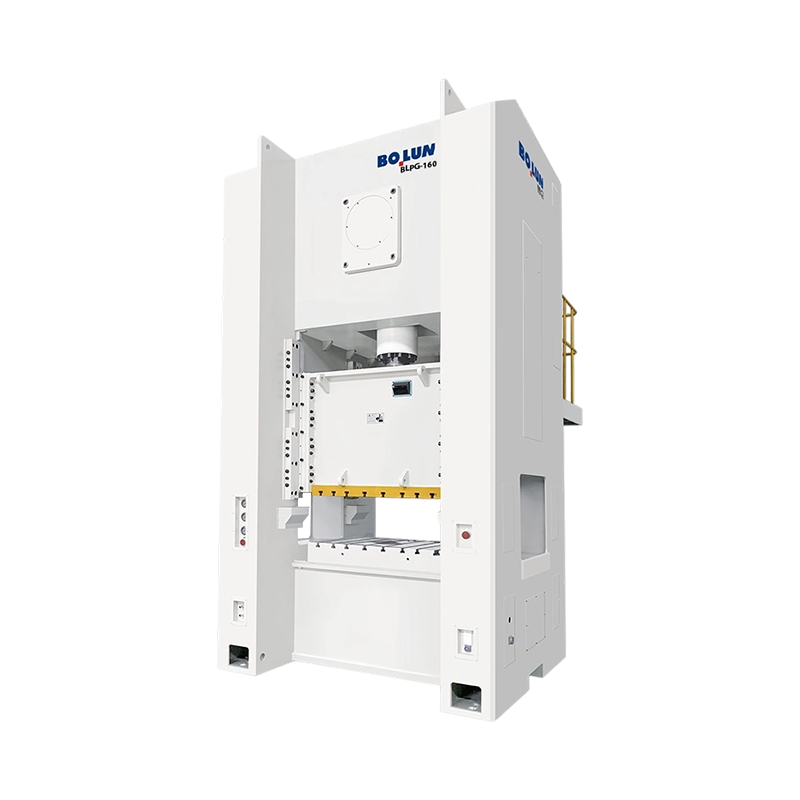
BLPG-160 Veelzijdige stabiele frame gesloten type één-punts brede deur krachtpers is geschikt voor precisie...
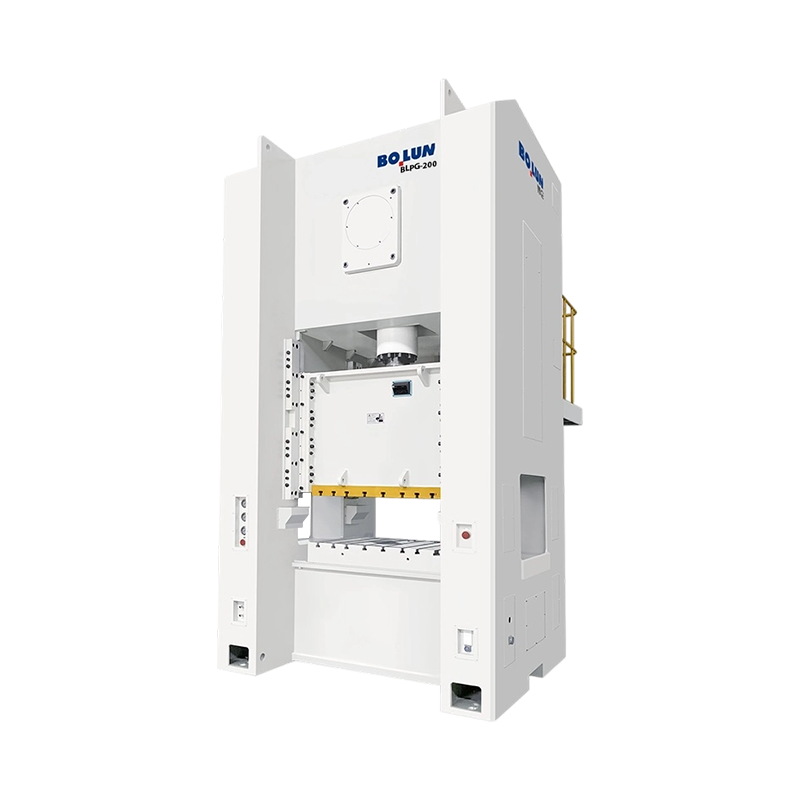
BLPG-200 Grootformaat gesloten éénpunts krachtpers met brede deur en hoge capaciteit is ontworpen voor groo...
Onze gesloten Single-Point Power Press uit de BLPA-serie vertegenwoordigt het toppunt van precisie, betrouwbaarheid en efficiëntie bij het moderne metaalvormen. Deze machine is speciaal ontworpen voor zware stempeltaken, zoals de 3,2 mm dikke materiaalverwerking die gebruikelijk is in de auto- en apparatenindustrie. Het is uw ultieme partner voor productie met een hoge output.
Structurele integriteit met hoge stijfheid
De machine is voorzien van een gelast stalen frame met hoge treksterkte dat een gespecialiseerd warmtebehandelingsproces ondergaat om spanning te verminderen. Dit zorgt voor maximale structurele stijfheid en minimale doorbuiging onder zware belastingen, wat direct resulteert in superieure onderdeelnauwkeurigheid en een aanzienlijk langere standtijd.
Superieure transmissie- en kerncomponenten
Het hart van de pers wordt gevormd door een krukas van gesmeed 42CrMo-gelegeerd staal, die uitzonderlijke weerstand tegen vermoeidheid biedt in vergelijking met traditionele gegoten componenten. In combinatie met hoogwaardige CuSn12-tinbronzen bussen zorgt ons transmissiesysteem voor een soepele vermogensafgifte en verminderde warmteontwikkeling, zelfs tijdens continu drieploegendiensten.
Geavanceerde pneumatische bediening en veiligheid
Uitgerust met een krachtige pneumatische wrijvingskoppeling en remeenheid, zorgt de machine voor een snelle respons en uiterste stopnauwkeurigheid. Veiligheid staat voorop; Daarom integreren we een dubbele elektromagnetische veiligheidsklep en een hydraulische overbelastingsbeveiliging om onbedoelde continue slagen te voorkomen en de machine te beschermen tegen tonnagepieken.
Precisiebegeleiding voor complexe taken
De verlengde 6-zijdige (of optionele 8-zijdige) lange geleiderails zorgen voor uitzonderlijke glijstabiliteit. Deze zeer nauwkeurige geleiding minimaliseert de zijdelingse beweging, waardoor een consistente matrijsspeling wordt gegarandeerd, zelfs tijdens excentrisch laden, wat van cruciaal belang is voor complexe progressieve matrijstoepassingen.
Naadloze automatiseringsintegratie
Aangedreven door een PLC-gebaseerd besturingssysteem met een gebruiksvriendelijke HMI, is onze pers volledig geoptimaliseerd voor synchronisatie met NC-servofeeders en robotsystemen. Of u nu architecturale beugels of auto-onderdelen produceert, onze apparatuur biedt de flexibiliteit en "Handshaking"-mogelijkheden die nodig zijn voor een volledig geautomatiseerde slimme fabriek.
Kies voor Bolun High-Precision Machinery, waar duurzaamheid en digitale automatisering samenkomen.
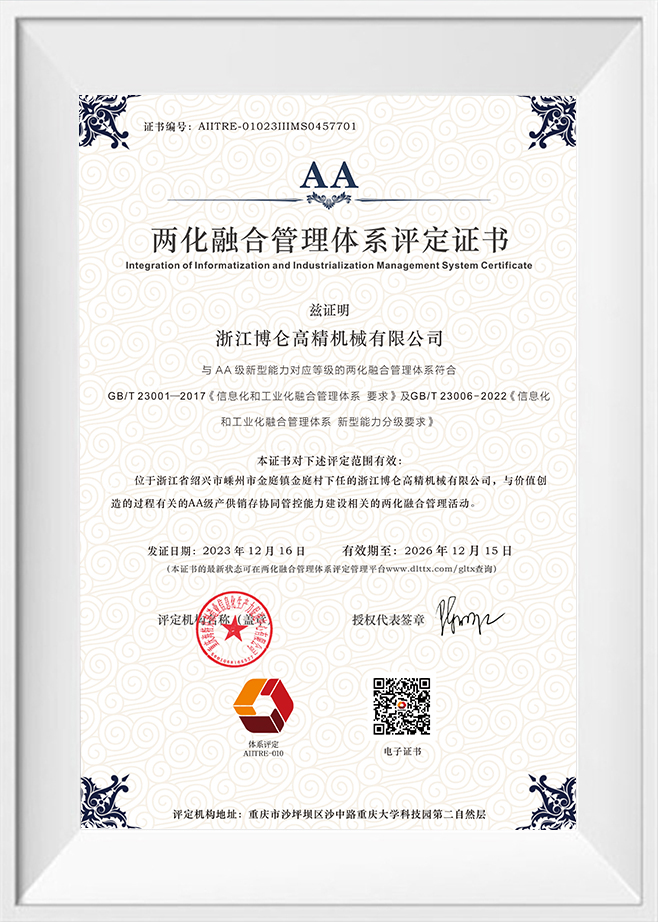
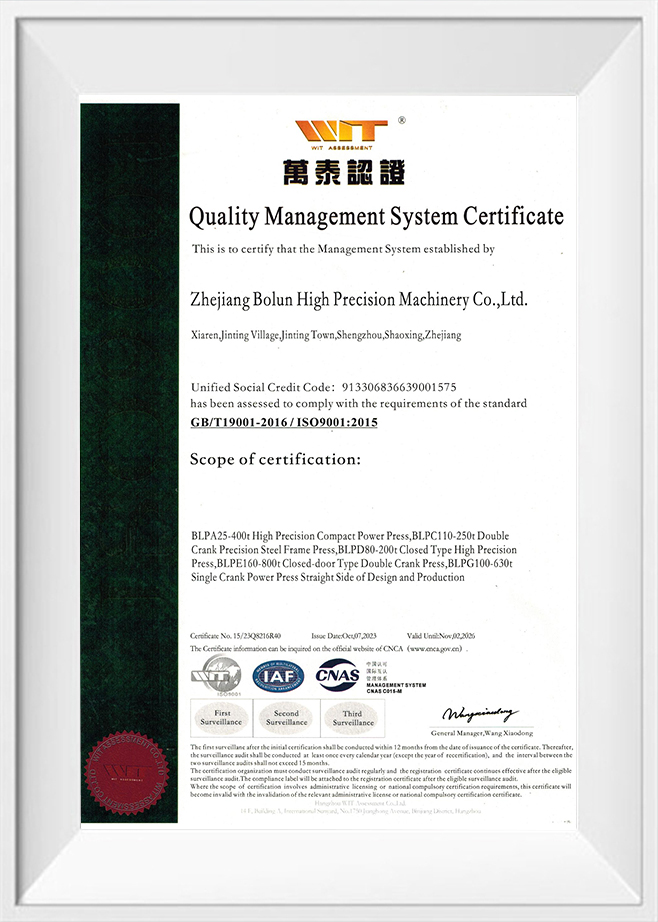
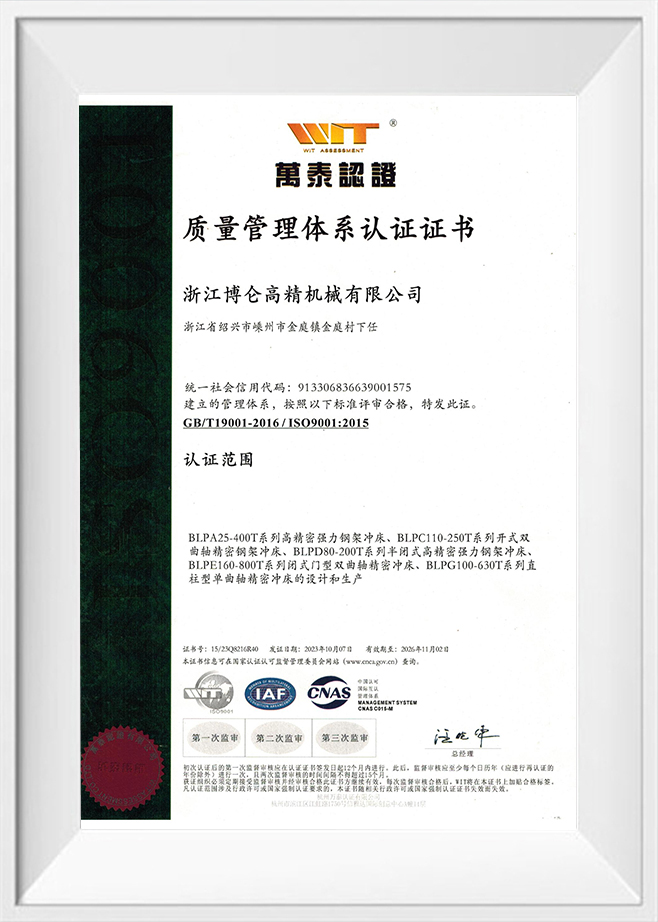
Als China Gesloten éénpuntspers Fabrikanten en Gesloten éénpuntspers Leveranciers, Zhejiang Bolun High-Precision Machinery Co., Ltd. is gevestigd in Zhejiang, het hart van de Chinese precisieproductie. Met twee decennia diep geworteld in de machinebouw heeft het bedrijf dankzij uitgebreide sectorervaring en technische doorbraken zich ontwikkeld tot een moderne, toonaangevende onderneming in hoogprecisie-omvormingsapparatuur. Wij integreren onderzoek en ontwikkeling, ontwerp, productie, verkoop en service. Van onze vroege dagen van doorzettingsvermogen tot ons huidige leiderschap op het gebied van smeed- en gietmachines heeft Bolun Machinery een professioneel, volwassen en efficiënt productiemanagementsysteem opgebouwd. Wij zijn toegewijd aan het bieden van superieure oplossingen voor industriële gereedschapmachines aan klanten wereldwijd.
 Meer over ons
BOLUN

0+
jaar
Sectorervaring

0+
Geproduceerde eenheden (vorig jaar)

0+
Aantal werknemers

0+
$
Miljoen jaarlijkse productiewaarde

Eénpuntsontwerp Eén aandrijfaansluiting in het midden van de slede Ontwerp met dubbele punten Twee aandrijfaansluitingen verspreid over de slede Het korte antwoord: één punt versus dubbel punt voor open persen ...
Het korte antwoord: welk frametype past bij uw werk? Een open type persmachine maakt gebruik van een C-vormig of spleetframe dat drie zijden van het werkgebied toegankelijk laat, waardoor het gemakkelijk wordt om matrijzen te laden en onderdelen aan te voeren, terwijl een gesloten type pe...
Een pers is niet één machinecategorie. Het is een familie van metaalvormmachines die worden gedefinieerd door frame, aandrijving, ramverbindingspunten en het beoogde proces. Dat is de reden waarom twee machines met hetzelfde tonnage zich heel verschillend kunnen gedragen op dezelfde dobbelsteen: de ene kan een br...
In productieomgevingen met hoge snelheid en 24 uur per dag is het een primaire uitdaging om de precieze positie te behouden waar de schuif het laagste punt bereikt, bekend als Bottom Dead Center of BDC. Tijdens een continu productieschema van vierentwintig uur wordt een éénpuntspers van het gesloten type onderworpen aan herhaalde mechanische cycli die wrijving genereren in de lagers, tandwielen en schuifgeleiders. Deze wrijving genereert warmte, die geleidelijk wordt overgebracht naar de hoofdkrukas, de drijfstangen en het persframe zelf. Omdat staal en gietijzer uitzetten bij verhitting, zorgt deze thermische opbouw ervoor dat de mechanische verbindingen langer worden, waardoor de schuif iets lager wordt gedrukt dan de gekalibreerde nulpositie. Deze langzame verticale verschuiving is de belangrijkste oorzaak van BDC-drift, die een directe invloed heeft op de penetratiediepte van het gereedschap en kan resulteren in inconsistente onderdeelafmetingen.
Naast thermische uitzetting dragen ook dynamische factoren bij aan BDC-variaties. Bij het werken met hoge snelheden nemen de traagheidskrachten van de heen en weer bewegende slede en het gereedschap toe. Deze traagheid zorgt voor tijdelijke elastische uitrekking in het frame en de verbindingsverbindingen tijdens de omkeerfase van de slag. Naarmate de machine versnelt of vertraagt om variaties in de materiaalaanvoer op te vangen, veranderen deze dynamische belastingen, waardoor de BDC dynamisch verschuift. Om kwaliteitsproblemen te voorkomen, moeten stempeloperatoren zowel de geleidelijke thermische groei als de snelle dynamische variaties aanpakken die optreden tijdens lange productieruns.
Om de geleidelijke thermische groei van kritische aandrijfcomponenten te beperken, maken moderne stempelsystemen gebruik van geavanceerde smerings- en thermische managementstrategieën. De hoofdlagers en excentrische as van de gesloten enkelpuntspers worden continu van olie voorzien vanuit een gecentraliseerd smeersysteem. In plaats van deze olie simpelweg te recyclen, leiden krachtige persen het smeermiddel door een actieve warmtewisselaar die is uitgerust met nauwkeurige temperatuursensoren. Door de olie af te koelen tot een gestandaardiseerde bedrijfstemperatuur voordat deze opnieuw in de lageroppervlakken wordt gebracht, fungeert het systeem als een actief koellichaam, dat de thermische energie afvoert die wordt gegenereerd door wrijving bij hoge snelheid en de interne temperatuur van de mechanische aandrijflijn stabiliseert.
Door de temperatuur van het smeermiddel te stabiliseren, wordt het temperatuurverschil tussen het begin van een dienst en de uren van continu gebruik geminimaliseerd. Zhejiang Bolun Hoog-Precision Machinery Co., Ltd. bouwt robuuste thermische controlesystemen die het frame en de aandrijftemperaturen in realtime bewaken. Door een stabiele thermische gradiënt over de gehele machinestructuur te handhaven, wordt de snelheid van fysieke uitzetting in de krukas- en schuifverbinding binnen strakke grenzen gehouden, waardoor de pers continu kan draaien met minimale mechanische verplaatsing en de noodzaak van frequente handmatige uitschakelingen om de componenten te laten afkoelen wordt vermeden.
Terwijl thermische stabilisatie de groeisnelheid beperkt, vereisen operaties met hoge precisie actieve, realtime correctie om BDC-drift volledig te elimineren. Moderne perscontrolenetwerken integreren dynamische gesloten-luscompensatiesystemen die gebruik maken van sensoren met hoge resolutie, zoals wervelstroomsensoren of lineaire encoders, die rechtstreeks op het persbed of de geleidingskolommen zijn geïnstalleerd. Deze sensoren meten bij elke slag de exacte afstand tussen de slede en de steunplaat en verzenden deze gegevens in microseconden naar de centrale verwerkingseenheid. Als de controller detecteert dat de glijbaan lager afdrijft als gevolg van hitte- of belastingsveranderingen, activeert hij automatisch een micro-aanpassing van het glijbaanhoogtemechanisme tijdens het niet-werkende deel van de slag.
Deze on-the-fly aanpassing wordt uitgevoerd door een gemotoriseerd verstelsysteem met hoog koppel dat in de schuifconstructie is geïntegreerd. Het systeem voert submicroncorrecties uit op de lengte van de drijfstang, waardoor thermische rek wordt gecompenseerd zonder de productiestroom te onderbreken. Deze integratie van sensorfeedback en nauwkeurige motorbesturing zorgt ervoor dat de éénpuntspers van het gesloten type een consistente vormdiepte behoudt gedurende miljoenen opeenvolgende cycli, waardoor sterk geautomatiseerde productielijnen worden ondersteund waarbij handmatige tussenkomst moet worden vermeden.
De onderstaande tabel geeft een overzicht van de verschillende benaderingsstrategieën die worden gebruikt om BDC-drift tijdens continue operaties te beheersen, waarbij de complexiteit en correctiemogelijkheden ervan worden benadrukt.
| Controlestrategie | Operationeel principe | Gemiddeld BDC-driftbereik (mm) | Implementatiekosten | Onderhoudsvereiste |
|---|---|---|---|---|
| Standaard luchtkoeling | Passieve dissipatie door omgevingsluchtstroom | 0,080 tot 0,150 | Basislijn | Laag (alleen ventilatorunits reinigen) |
| Actieve oliekoeling | Gesloten oliekoeling via externe warmtewisselaar | 0,030 tot 0,060 | Matig | Periodieke filterwissels en koelvloeistofcontroles |
| Statische compensatie | Voorberekende wiskundige formules op basis van looptijd | 0,025 tot 0,045 | Laag (software geïntegreerd) | Vereist regelmatige herkalibratie van de sensor |
| Realtime gesloten lus | Dynamische sensorbewaking met gemotoriseerde schuifcorrectie | 0,005 tot 0,015 | High | Regelmatige kalibratie van verplaatsingssensoren |
Zoals aangegeven in de vergelijkende gegevens zijn passieve methoden alleen over het algemeen onvoldoende voor toepassingen die toleranties op microniveau vereisen. Het bereiken van het hoogste niveau van consistentie vereist een gecombineerde aanpak waarbij actieve stabilisatie van de olietemperatuur het grootste deel van de thermische energie verwerkt, terwijl realtime sensorfeedback de resterende minieme variaties beheert. Door deze dubbele systemen te implementeren, kunnen fabrikanten aan strenge kwaliteitseisen voldoen tijdens snelle, continue stempelbewerkingen.
De geometrische indeling van het persframe speelt een cruciale rol in de manier waarop thermische uitzetting de algehele nauwkeurigheid beïnvloedt. Asymmetrische frames, zoals standaard structuren met een open achterkant, hebben de neiging ongelijkmatig uit te zetten wanneer ze worden blootgesteld aan temperatuurveranderingen, waardoor het frame naar voren kantelt en de pons verkeerd wordt uitgelijnd. Een enkelpuntspers van het gesloten type maakt gebruik van een symmetrische, gesloten frameconfiguratie die de thermische belasting gelijkmatig verdeelt over zowel de linker als de rechter verticale staanders. Deze structurele symmetrie zorgt ervoor dat eventuele thermische uitzetting gelijkmatig in verticale richting plaatsvindt, waardoor de slede perfect evenwijdig aan het bed blijft en horizontale schuifkrachten worden voorkomen die het gereedschap kunnen beschadigen.
Naast het structurele ontwerp is de selectie van materialen met de juiste thermische eigenschappen cruciaal. Bolun Machinery maakt gebruik van spanningsarme staalplaten met hoge dichtheid en gegoten componenten met zeer voorspelbare thermische uitzettingscoëfficiënten. Voordat ze worden bewerkt, ondergaan deze structuren thermische spanningsverlichtende cycli om ervoor te zorgen dat de interne korrelstructuur van het metaal volledig wordt gestabiliseerd. Dit productieproces voorkomt dat het frame kromtrekt of vervormt als het de thermische cycli ervaart die gepaard gaan met de overgang tussen actieve productietoestanden en inactieve fabrieksomstandigheden, waardoor de geometrische uitlijning van de persgeleiders op lange termijn behouden blijft.
Het beheersen van BDC-drift is niet alleen een functie van het persontwerp; het vereist ook een zorgvuldige coördinatie met de gereedschappen en matrijsaccessoires. Bij progressieve matrijzen worden vaak stikstofgascilinders gebruikt om een consistente blanco-houderkracht te bieden. Tijdens continue 24/7 runs kunnen deze cilinders echter opwarmen als gevolg van hoogfrequente compressie, wat leidt tot interne drukveranderingen die de algehele weerstandskracht die door de persschuif wordt gevoeld, veranderen. Als de tonnagevereisten dynamisch veranderen als gevolg van veranderende cilinderdruk, zal de elastische doorbuiging van het persframe variëren, waardoor kleine fluctuaties in de fysieke BDC-positie ontstaan.
Om deze variaties te voorkomen, integreren productielijnen externe stikstofspruitstuksystemen met drukregelkleppen die de cilinderdruk constant houden, ongeacht temperatuurveranderingen. Het garanderen van een uniforme weerstandskracht helpt bij het stabiliseren van het totale vormtonnage, wat op zijn beurt de elastische doorbuiging van de gesloten enkelpuntspers constant houdt tijdens alle ploegendiensten. Door stabiele gereedschapskrachten, een stijve symmetrische frameconstructie en responsieve gesloten-luscompensatiesystemen te combineren, kunnen moderne fabrieken 24 uur per dag met succes uiterst nauwkeurige stansbewerkingen uitvoeren met een zeer consistente onderdeelkwaliteit.
Vraag: Welke maatregelen zijn er in uw gesloten enkelpuntspers geïntegreerd om het Bottom Dead Center (BDC) te stabiliseren tijdens intensieve, 24-uursruns?
A: De thermische uitzetting van mechanische verbindingen wordt beheerd via een actief smeerkoelsysteem dat de olietemperaturen stabiliseert, gecombineerd met real-time verplaatsingssensoren met gesloten lus. Zhejiang Bolun High-Precision Machinery Co., Ltd. bouwt deze systemen om de positie van de slede dynamisch te bewaken, waarbij submicronaanpassingen aan het sledehoogtemechanisme worden uitgevoerd om eventuele geleidelijke thermische drift te compenseren zonder de lijn te stoppen.
Vraag: Waarom wordt bij de productie van elektrische of auto-onderdelen met hoge tolerantie de voorkeur gegeven aan een enkelpuntspers van het gesloten type boven een open type?
A: Het symmetrische ontwerp met gesloten frame elimineert volledig de hoekafbuiging, of het frame-openingseffect, dat gebruikelijk is bij machines met een open frame onder zware belasting. Door alle reactiekrachten langs een perfect verticaal pad te leiden, zorgt het gesloten frame ervoor dat de uitlijning van het gereedschap uiterst nauwkeurig blijft, waardoor ongelijkmatige matrijsslijtage wordt voorkomen en nauwe onderdeeltoleranties worden gehandhaafd.
Vraag: Hoe gaat de aandrijflijn van uw éénpuntspers om met de zware mechanische schokken die gepaard gaan met het verwerken van constructiematerialen met hoge sterkte?
A: Het enkele verbindingspunt wordt ondersteund door hooggelegeerde krukassen en robuuste, met olie doordrenkte bussen die zijn ontworpen om zware schokbelastingen gelijkmatig te verdelen. Dit ontwerp wordt ondersteund door de robuuste frameconstructie van Bolun Machinery, die een grondige thermische spanningsverlichting ondergaat om de plotselinge energievrijgave van metaalbreuk of blanking te absorberen zonder microverschuiving.
Vraag: Hoe beschermt uw pers dure, gevoelige gereedschappen tegen schadelijke overbelasting tijdens hoogfrequente productiecycli?
A: Elke pers is uitgerust met een zeer responsief hydraulisch overbelastingsbeveiligingssysteem dat zich in de schuifconstructie bevindt. In het geval van een invoer van dubbele vellen of een vastgelopen gereedschap daalt de hydraulische druk onmiddellijk, waardoor de schuifbeweging binnen milliseconden wordt gestopt om structurele schade aan zowel het gereedschap als het persframe zelf te voorkomen.
Vraag: Kunnen de schuifslagprofielen en de sluithoogte-aanpassingen worden aangepast om plaats te bieden aan gespecialiseerde progressieve matrijzen met verschillende sluithoogten?
A: Ja, dankzij onze uitgebreide ontwerp- en productiesystemen kunnen we deze persen uitrusten met gemotoriseerde schuifverstelmechanismen en geavanceerde programmeerbare besturingseenheden. Deze configuratie maakt snelle, herhaalbare gereedschapsopstellingen en eenvoudige aanpassingen mogelijk voor variërende matrijshoogtes en complexe, meerfasige stempelsequenties.
Neem contact op

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar om te beginnen?
Neem contact op

Nu!
ZHEJIANG BOLUN
