Een open type persmachine maakt gebruik van een C-vormig of spleetframe dat drie zijden van het werkgebied toegankelijk laat, waardoor het gemakkelijk wordt om matrijzen te laden en onderdelen aan te voeren, terwijl een gesloten type persmachine een rechte zijkant of behuizingsframe gebruikt dat het matrijsgebied omsluit voor maximale stijfheid en nauwkeurigheid onder zware belasting . Open persen zijn over het algemeen geschikt voor licht tot middelzwaar stans-, pons- en vormwerk tot ongeveer 300 ton, terwijl gesloten persen worden gekozen voor zwaar stempelen, dieptrekken en onderdelen met hoge precisie die vaak ruim boven de 500 ton worden gewaardeerd. .
Voor fabrieksmanagers en kopers die machines vergelijken, is de praktische conclusie dat het frametype de onderdeelgrootte, vormkracht, vereiste parallelliteit en hoe vaak de matrijzen veranderen moet volgen. Als u het verkeerde frame kiest, verspilt u geld door voortijdige slijtage en onnauwkeurige onderdelen op een te kleine open pers, of door onnodige kapitaalkosten en vloeroppervlak op een te grote gesloten pers.
Drie zijden toegankelijk voor laden en voeren
Gesloten frame voor stijfheid en hoog tonnage
Vliegwielenergie wordt bij elke slag opgeslagen en vrijgegeven
Framedoorbuiging en parallelliteit onder belasting
A mechanische krachtpers zet de rotatie van een elektromotor om in de lineaire beweging van een slede die een matrijs in plaatmetaal drijft, met behulp van een vliegwiel om energie op te slaan tussen de slagen en een koppeling en rem om elke cyclus te starten en te stoppen . Deze benadering van energieopslag maakt hoge slagfrequenties en een consistente productie van onderdelen mogelijk. Daarom blijven mechanische persen het werkpaard van stempelfabrieken met grote volumes.
De motor drijft een riem aan die is verbonden met het vliegwiel en die vrij ronddraait op de krukas totdat de koppeling aangrijpt. Wanneer ingeschakeld, brengt de koppeling opgeslagen energie over naar de krukas of het excentriek, waardoor de drijfstang beweegt en op en neer schuift. De rem stopt de krukas op een bepaald punt in de cyclus, meestal in het bovenste dode punt, zodat de pers klaar is voor de volgende slag.
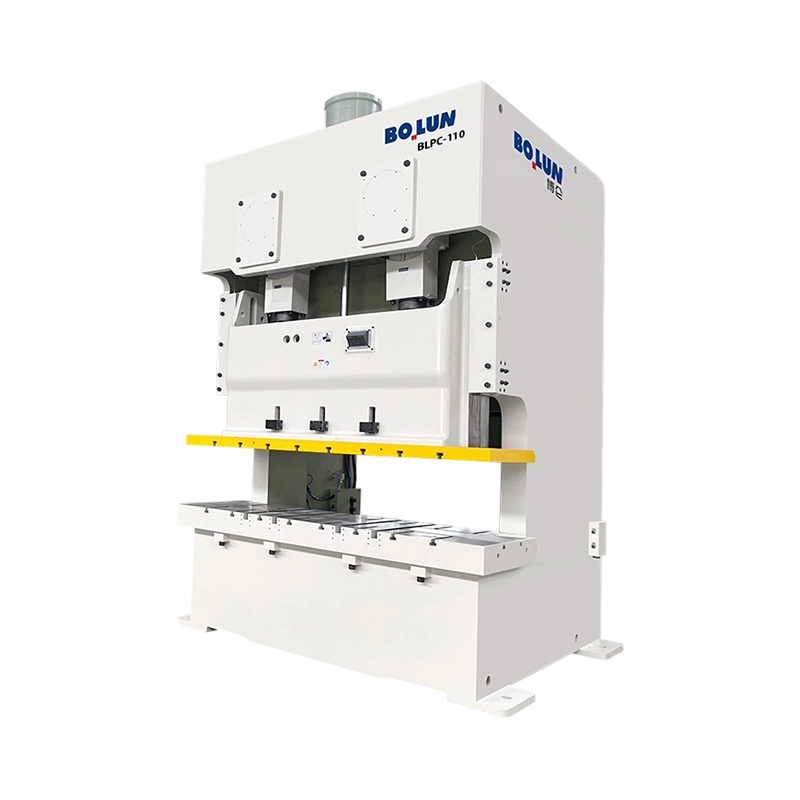
De open type persmachine , vaak een gap frame of C frame press genoemd, heeft een frame in de vorm van de letter C, met de keel open aan de voorkant en aan beide zijkanten, zodat operators en automatiseringsapparatuur de matrijs vanuit verschillende richtingen kunnen bereiken .
De open hals maakt het eenvoudig om plano's te plaatsen, afgewerkte onderdelen te verwijderen en matrijzen te installeren of te vervangen. Opstelploegen kunnen vanaf de voorkant en de zijkanten werken, en transportbanden of toevoerapparatuur kunnen vanuit meer dan één hoek naderen. Deze toegankelijkheid is een van de redenen waarom open persen populair zijn in werkplaatsen en middelgrote fabrieken waar matrijzen regelmatig worden vervangen.
Open persen kunnen stans-, doorsteek-, lichte vorm-, munt-, buig- en montagebewerkingen uitvoeren op onderdelen zoals beugels, elektrische contacten, apparaatonderdelen en kleine structurele stukken. Hun capaciteit varieert gewoonlijk van ongeveer 25 ton tot ongeveer 300 ton, met slagfrequenties die variëren afhankelijk van de grootte en het aandrijfontwerp.
Omdat het frame aan de zijkanten open is, buigt het meer door onder zware vervormingsbelastingen, wat de parallelliteit tussen de slede en het bed kan verminderen en ongelijkmatige slijtage of variatie in onderdelen kan veroorzaken . Exploitanten mogen een open pers niet gedurende langere perioden in de buurt van het nominale tonnage laten draaien, en zij moeten waar mogelijk gebruik maken van tonnagemonitoring om overbelasting te voorkomen.
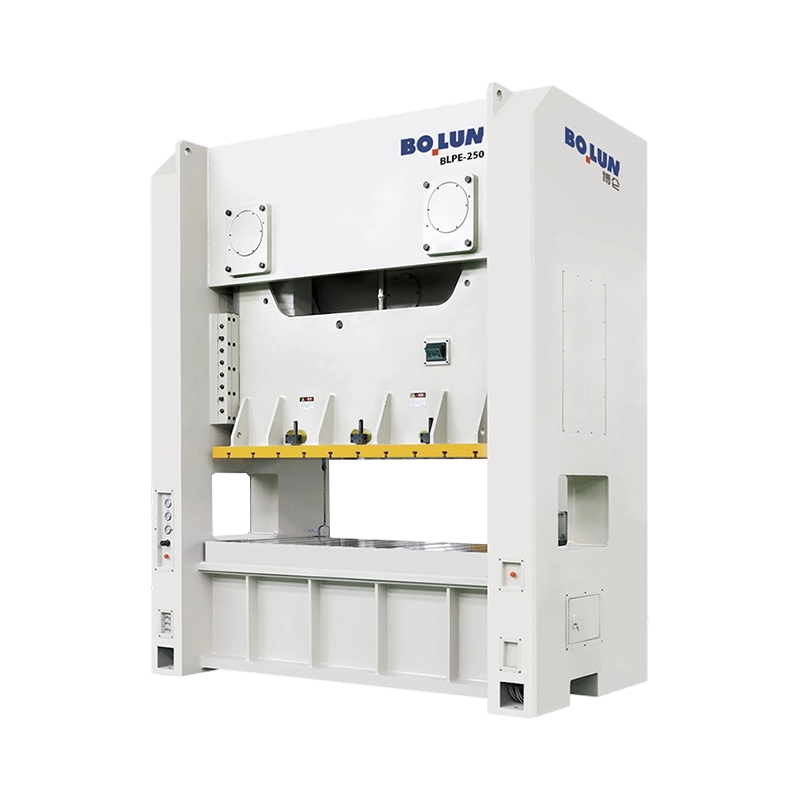
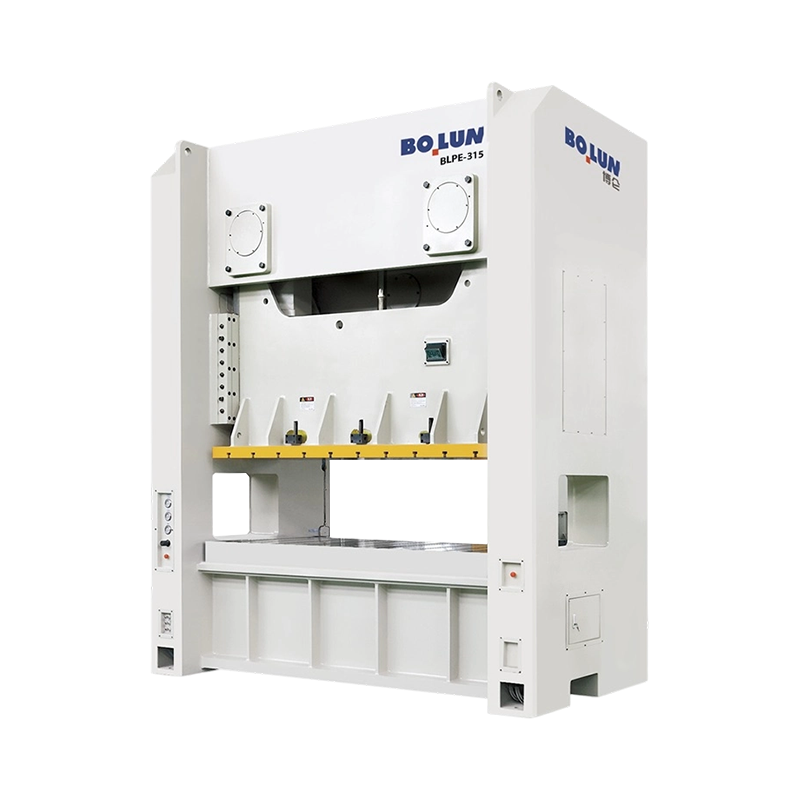
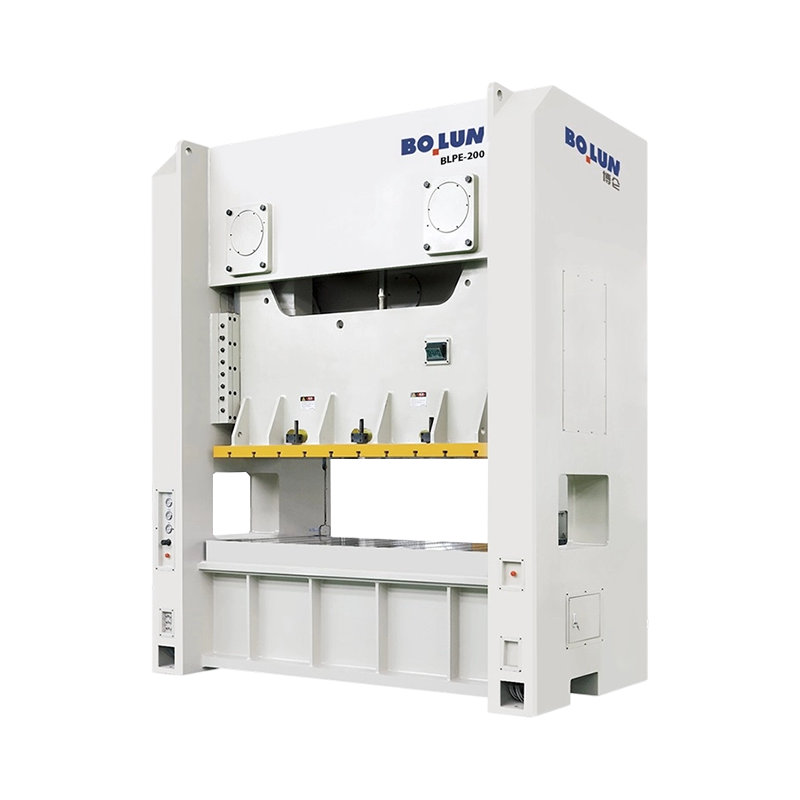
De closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Het gesloten frame houdt de slede en het bed parallel onder belasting, wat van cruciaal belang is bij het vormen van diepe delen of het hanteren van nauwe toleranties. Consistent parallellisme vermindert de slijtage van de matrijzen, verlengt de standtijd van het gereedschap en houdt de variatie in afmetingen laag tijdens lange productieruns. Gesloten persen zijn daarom de standaardkeuze wanneer precisie en herhaalbaarheid belangrijker zijn dan toegang.
Gesloten persen worden veel gebruikt in carrosseriepanelen van auto's, behuizingen van apparaten, grote structurele componenten en diepgetrokken onderdelen. Capaciteiten beginnen gewoonlijk in de honderden tonnen en lopen in de duizenden tonnen voor zeer grote transfer- en tandemlijnen. Hun stijve ontwerp ondersteunt ook grotere bolsters en grotere matrijsgebieden.
Het gesloten frame beperkt de toegang, waardoor het wisselen van laden en matrijzen langer kan duren en er vaak bovenloopkranen, geautomatiseerde feeders of robotbelading nodig zijn. De hogere structurele massa en de grotere voetafdruk verhogen ook de kapitaalkosten, funderingsvereisten en behoefte aan vloeroppervlak.
Een directe vergelijking maakt de framekeuze duidelijker, omdat elk ontwerp een andere balans biedt tussen toegankelijkheid, stijfheid, capaciteit en kosten .
| Functie | Open soort Power Press | Gesloten type Power Press |
|---|---|---|
| Framevorm | C-vormig of spleetframe | Rechte zijde of behuizingsframe |
| Typisch capaciteitsbereik | Ongeveer 25 tot 300 ton | Gewoonlijk 200 ton tot enkele duizenden tonnen |
| Toegang tot het gebied | Voorkant en beide zijkanten open | Beperkt, meestal alleen voor- en achterkant |
| Framestijfheid | Lager, meer doorbuiging onder belasting | Hoog, uitstekend parallellisme |
| De veranderingstijd | Over het algemeen sneller | Over het algemeen langzamer, vaak met kraanondersteuning |
| Typische toepassingen | Blanking, doorboren, lichtvormen, montage | Dieptrekken, zwaar stempelen, grote panelen |
| Relatieve kapitaalkosten | Lager voor vergelijkbaar licht gebruik | Hoger, met een grotere fundering en voetafdruk |
Het tonnage alleen beschrijft een pers niet, omdat de slaglengte, de sluithoogte, de bedgrootte en de energiecapaciteit allemaal beperken welke onderdelen veilig en nauwkeurig kunnen worden gemaakt .
De nominale tonnage is de maximale kracht die de pers kan leveren, maar fabrikanten specificeren deze op een bepaalde afstand vóór het onderste dode punt, gewoonlijk een paar millimeter. Vormbewerkingen waarbij kracht op een ander punt in de slag nodig is, kunnen groter zijn dan wat de pers veilig kan leveren, dus het beoordelingspunt moet worden vergeleken met het proces.
De slaglengte bepaalt hoe ver de slede beweegt, wat bepaalt hoe diep een onderdeel kan worden getrokken en of toevoerapparatuur de matrijs kan vrijmaken. De sluithoogte is de afstand van het bed tot de slede in het onderste dode punt met de slag aangepast, en deze moet geschikt zijn voor de gecombineerde hoogte van de matrijssets en de onderdelen die worden uitgevoerd.
Het bed en de steun moeten groot genoeg zijn om de matrijsset te ondersteunen, met duidelijke marges voor het monteren van bouten en toevoerapparatuur. Te grote matrijzen op te kleine bedden veroorzaken doorbuiging en ongelijkmatige belasting, waardoor zowel het gereedschap als de pers beschadigd raken.
| Specificatie | Wat het controleert | Typische overweging |
|---|---|---|
| Nominale tonnage | Maximale vormkracht | Bevestig het beoordelingspunt in de slag |
| Slaglengte | Diepte van trek en invoervrijheid | Passend bij het langste deel en de matrijshoogte |
| Sluit hoogte | Ruimte voor matrijzensets | Inclusief matrijzenset en onderdelenhoogte |
| Slagen per minuut | Productie-output | Houd de snelheid in evenwicht met de voedings- en veiligheidslimieten |
| Vliegwiel energie | Beschikbare energie per slag | Cruciaal voor zwaar stansen en trekken |
| Parallellisme | Gelijkmatige belasting over het matrijsvlak | Controleer de tolerantie van het onderdeel |
De selectie moet uitgaan van de onderdelen, niet van de perscatalogus, omdat de vormkracht, onderdeelgrootte, tolerantie en productievolume bepalen welk frame betrouwbaar zal presteren .
Gebruik de procesgegevens voor de omtrek van de stans, de materiaaldikte, de schuifsterkte en de vormvereisten om de vereiste kracht te schatten. Voeg een veiligheidsmarge toe, meestal minimaal ongeveer 20 procent, om rekening te houden met materiaalvariaties en matrijsslijtage. Als de schatting de nominale capaciteit van een open pers benadert, is een gesloten pers vaak de veiligere keuze.
Onderdelen met nauwe toleranties, vooral onderdelen die een consistente vlakheid of diepte vereisen, profiteren van de stijfheid van een gesloten frame. Voor stansen en ponsen met lossere toleranties kan een open pers voldoende nauwkeurigheid leveren tegen lagere kosten, op voorwaarde dat de parallelliteit wordt geverifieerd en gehandhaafd.
Planten met een hoge mix en frequente matrijswisselingen profiteren van de open toegang van een gapframe-pers. Lijnen die bestemd zijn voor enkele grote onderdelen kunnen een gesloten pers met geautomatiseerde overdracht of robotbelading rechtvaardigen, waarbij toegangslimieten er minder toe doen.
Gesloten persen vereisen doorgaans zwaardere funderingen, grotere vrije zones en soms overhead-hanteringsapparatuur. Fabrieken met een beperkt vloeroppervlak of zwakke vloeren kunnen het gemakkelijker vinden om open persen te installeren en te verplaatsen.
Consistente installatieprocedures houden de onderdelen binnen de toleranties, verminderen uitval en voorkomen schade aan matrijzen en de pers zelf .
Reinig de steun en de matrijsschoen vóór installatie en klem de matrijs gelijkmatig vast om ongelijkmatige belasting te voorkomen. Stel de sluithoogte in volgens de matrijsspecificatie en controleer deze met een voeler of hoogtemeter. Proefbewegingen op lage snelheid moeten bevestigen dat de matrijs volledig sluit en dat de onderdelen correct worden gevormd voordat de productiesnelheid wordt toegepast.
Controleer regelmatig de parallelliteit tussen de slede en het bed met behulp van meetklokken of vulplaatjes. Vooral open persen moeten regelmatig worden gecontroleerd, omdat doorbuiging en slijtage de uitlijning in de loop van de tijd kunnen veranderen. Registreer metingen zodat trends zichtbaar worden voordat onderdelen buiten de tolerantie vallen.
Gibs geleiden de slede en hun speling beïnvloedt zowel de nauwkeurigheid als de slijtage. Door een teveel aan speling kan de glijbaan wiebelen, terwijl te weinig speling en hitte veroorzaakt. Volg het smeerschema voor lagers, spieën en de krukas en gebruik de door de fabrikant gespecificeerde smeermiddelkwaliteiten.
De wrijvingsvoeringen en remblokken van de koppeling slijten bij elke cyclus, en hun toestand bepaalt hoe betrouwbaar de schuif op het juiste punt stopt. Meet de remweg en inspecteer de voeringen volgens het onderhoudsplan. Versleten remmen vergroten het risico op overbelasting en letsel.
Mechanische persen kunnen binnen een fractie van een seconde ernstig letsel veroorzaken, dus de beveiliging moet worden ontworpen, geïnstalleerd en geverifieerd als een compleet systeem in plaats van te worden behandeld als een optioneel accessoire .
Vaste afschermingen, onderling vergrendelde afschermingen, lichtgordijnen en aanwezigheidssensoren beschermen het bedieningspunt. De keuze hangt af van de taak, de voermethode en de toegangsbehoeften. Bewakers moeten voorkomen dat de hand binnenkomt terwijl de glijbaan beweegt en moeten de pers stoppen als deze wordt onderbroken.
Bij twee handbedieningen moeten beide handen op de actuatoren zijn voordat de slede beweegt, waardoor ze uit de buurt van de matrijs worden gehouden. Noodstopvoorzieningen moeten binnen handbereik zijn en regelmatig worden getest. De stoptijd en de stopafstand moeten voor elke druk op de knop worden gemeten en gedocumenteerd.
Fabrieken moeten de machinebeveiligingsnormen volgen die in hun land van toepassing zijn, zoals OSHA-regels in de Verenigde Staten of relevante Europese machinerichtlijnen en -normen. Operators hebben training nodig over het veilig opstellen, omgaan met matrijzen, lockout-tagout en noodhulp. Regelmatige inspecties bevestigen dat bewakers en controles nog steeds functioneren zoals bedoeld.
Een gepland onderhoudsprogramma vermindert ongeplande stilstand en zorgt ervoor dat de nauwkeurigheid van de pers gedurende vele jaren van gebruik binnen de specificaties blijft .
Dagelijkse controles moeten betrekking hebben op veiligheidsvoorzieningen, oliepeil, ongebruikelijke geluiden en toestand van de matrijs. Wekelijkse controles kunnen het meten van de spieruimte, de riemspanning en de inspectie van bevestigingsmiddelen en bevestigingsbouten op het bed en het frame omvatten.
Grote revisies omvatten doorgaans het vervangen van koppelingen en remmen, inspectie van lagers, uitlijning van de krukas en framecontroles. De intervallen zijn afhankelijk van de bedrijfscyclus en de bedrijfsomstandigheden, maar veel fabrieken plannen om de paar jaar een revisie voor zwaarbelaste persen.
De initiële prijs is slechts één kostenelement. Energieverbruik, onderhoudswerkzaamheden, beschikbaarheid van reserveonderdelen, levensduur van de matrijzen en uitvalpercentages dragen allemaal bij aan de totale kosten. Een goed geselecteerde en goed onderhouden pers levert vaak lagere kosten per onderdeel op dan een goedkopere machine die slecht draait.
De meeste problemen met de pers vertonen vroege waarschuwingssignalen zoals dimensionale afwijking, ongewoon geluid of ongelijkmatige slijtage, en een systematische controle identificeert meestal de oorzaak voordat ernstige schade optreedt .
Wanneer de afmetingen van onderdelen geleidelijk afwijken, controleer dan de slijtage van de matrijzen, de instellingen voor de sluithoogte en de parallelliteit. Op open persen kan de doorbuiging onder belasting de resultaten veranderen naarmate het tonnage toeneemt, dus houd de trend over de productieruns in de gaten.
Als de slede stopt of overschrijdt, inspecteer dan de rem, controleer de lucht- of hydraulische toevoer indien van toepassing, en controleer de besturingslogica. Stopproblemen moeten worden opgelost voordat de productie wordt gestart, omdat overschrijding zowel veiligheids- als gereedschapsrisico's met zich meebrengt.
Kloppen of rammelen wijst vaak op versleten gibs, losse bouten of lagerslijtage. Trillingen die toenemen met de snelheid kunnen duiden op problemen met het vliegwiel of de aandrijfriem. Vroegtijdig onderzoek voorkomt later duurdere krukas- of frameschade.
Vraag: Wat is het belangrijkste verschil tussen een krachtpers van het open type en een gesloten type?
Een open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Vraag: Welk capaciteitsbereik bestrijken open persen doorgaans?
Open persen variëren gewoonlijk van ongeveer 25 ton tot ongeveer 300 ton, afhankelijk van de framegrootte, het aandrijfontwerp en de beoogde toepassing.
Vraag: Wanneer moet er gekozen worden voor een gesloten pers in plaats van een open pers?
Gesloten persen zijn geschikt voor dieptrekken, zwaar stansen, grote panelen en werkzaamheden met nauwe toleranties waarbij doorbuiging van het frame de nauwkeurigheid van de onderdelen in gevaar zou brengen .
Vraag: Hoe helpt een vliegwiel een mechanische pers?
De flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Vraag: Waarom is het nominale tonnagepunt in de slag van belang?
Fabrikanten schatten de tonnage op een specifieke afstand vóór het onderste dode punt, zodat vormingsbewerkingen die volledige kracht nodig hebben op andere slagposities de veilige capaciteit kunnen overschrijden .
Vraag: Hoe vaak moet parallellisme worden gecontroleerd?
De parallelliteit moet worden gecontroleerd volgens een door de fabriek gedefinieerd schema, met frequentere controles op open persen en op persen die bijna de nominale belasting draaien of onderdelen met nauwe toleranties produceren.
Vraag: Welke veiligheidsvoorzieningen worden vaak gebruikt op mechanische persen?
Veel voorkomende apparaten zijn onder meer vaste en vergrendelde afschermingen, lichtgordijnen, aanwezigheidsdetectiesystemen, twee handbedieningen en noodstopknoppen .
Vraag: Welke componenten slijten het snelst op een mechanische pers?
Koppelingswrijvingsvoeringen, remblokken, spanblokken en aandrijfriemen slijten doorgaans het snelst, dus ze moeten regelmatig worden geïnspecteerd en als reserveonderdelen op voorraad worden gehouden.
Vraag: Kan een open pers gebruikt worden voor zwaar vervormingswerk?
Open persen kunnen gematigde vervormingen aan als de kracht ruim binnen de nominale capaciteit blijft en de parallelliteit behouden blijft, maar zware of diepe vervormingen vereisen meestal een gesloten frame.
Vraag: Hoe schat ik de kracht die nodig is voor een stempeloperatie?
Schat de kracht van de snijomtrek, de materiaaldikte en de schuifsterkte voor het stansen, en voeg vervolgens de vormvereisten en een veiligheidsmarge van ongeveer 20 procent toe .


Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
Op het gebied van metaalvormen, plaatbewerking, stansen en ponsen is de persm...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Een koper die een open-gap-pers van 45 ton vergelijkt voor een beugellijn,...
Twee persen kunnen allebei een naamplaatje van 200 ton dragen en toch heel...
Een bevestigingsfabriek in Taizhou ontvangt een verzoek van een topleveran...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

