Een bevestigingsfabriek in Taizhou ontvangt een verzoek van een topleverancier uit de automobielsector: 8 miljoen inbusbouten in kwaliteit 10.9, geleverd over veertien maanden. Het bewerkingstraject van de fabriek is te langzaam, de materiaalverliezen te hoog en de korrelstroomeigenschappen van gesneden draden voldoen niet aan de vermoeidheidseisen. Een week later tekent de fabriek de gereedschapsorder voor een koudvormpers.
Deze reeks wordt duizenden keren herhaald in de hele sector. Wanneer de productievolumes stijgen en de verhouding tussen materiaalkosten en arbeid hoog is, is het antwoord koudvervormen, en de machine die dit uitvoert, de koudvervormingspers, blijkt een persfamilie te zijn met zeer specifieke mechanische kenmerken in plaats van een enkel generiek ontwerp.
Kortom: een koudvormpers is een metaalvormmachine die bij kamertemperatuur blanco of draadmateriaal vormt met behulp van een matrijsset en een hoge drukkracht, en de meest effectieve configuratie voor zwaar werk is de door een knevel aangedreven pers, die de kracht aan de onderkant van de slag vermenigvuldigt. In de rest van dit artikel wordt uitgelegd wat dat betekent, wat de gebruikelijke varianten zijn, hoe u ze kunt vergelijken en hoe u er een kunt op maat maken voor een echt onderdeel.
Een koudvormpers is een persmachine die bij omgevingstemperatuur drukkracht op metaal uitoefent, waardoor het materiaal plastisch in een matrijsholte stroomt. Het proces produceert geen spanen, vereist geen verwarming van het werkstuk en wordt geclassificeerd onder koud smeden als de vervorming ernstig is. Extrusie, stuiken, munten en strijken zijn allemaal typische bewerkingen. De term koudvormpers wordt in veel apparatuurcatalogi door elkaar gebruikt met koudsmeedpers.
De conclusie komt eerst: als uw onderdeel een bout, een blanco moer, een lagerring, een kogeltap, een elektrische connector of een ander symmetrisch onderdeel is, gemaakt in volumes van meer dan 50.000 stuks per jaar, zal koudvervormen het bijna altijd sneller produceren, met minder materiaalinvoer en met betere mechanische eigenschappen dan machinaal bewerken. De pers is de basis van die economische logica.
Drie feiten bepalen de economische situatie. Ten eerste de materiaalopbrengst: bij koud smeden wordt 20 tot 40 procent minder materiaal gebruikt dan bij het bewerken van hetzelfde voltooide onderdeel, omdat metaal wordt verplaatst in plaats van verwijderd. Ten tweede de productiviteit: één enkele koudvormpers produceert onderdelen met 20 tot 200 slagen per minuut, afhankelijk van de onderdeelgrootte en het machinetype. Ten derde, sterkte: omdat de graanstroom continu langs de contour van het onderdeel verloopt in plaats van te worden gesneden, verbeteren de vermoeiingsprestaties met een meetbare marge, vaak 20 tot 30 procent in vermoeiingstests vergeleken met machinaal bewerkte onderdelen.
Er zijn ook randvoorwaarden. Bij koudvervormen moet het materiaal voldoende taai zijn om bij kamertemperatuur te kunnen vervormen. Staalsoorten met een laag en middelmatig koolstofgehalte, gelegeerd staal van gloeikwaliteit, roestvrij staal uit de 300-serie, aluminiumlegeringen tot gemiddelde sterkte en koperlegeringen domineren de praktische lijst. Koolstofrijke of broze materialen zijn geen kandidaten. Ook moet de perskracht hoog zijn ten opzichte van een stempelpers van dezelfde grootte, en de machineconstructie moet dienovereenkomstig stijf zijn. Dat is de reden waarom de koper 'koudvormpers' hoort als een speciale apparatuurcategorie in plaats van een generieke pers. Voor een diepere blik op de procesrelatie, zie onze sectornota over wat een koudsmeedpersmachine doet voordat u modellen vergelijkt, omdat dezelfde fabrikant die stempelpersen bouwt mogelijk een aparte knevellijn voor koud werk bouwt.
Het werkingsprincipe van een mechanische koudvormpers is eenvoudig van opzet. Een vliegwiel slaat rotatie-energie op. Een koppeling verbindt die energie met een tandwieltrein, en de tandwielen drijven een mechanisme aan dat rotatie omzet in de heen en weer gaande beweging van een glijbaan. De dia draagt de klap; de matrijs wordt op het kussen of bed gemonteerd. Wanneer de pers draait, komt de stempel de matrijsholte binnen en dwingt de plano om in de gewenste vorm te vloeien.
De onderscheidende variabele is het mechanisme dat rotatie omzet in schuifbeweging. Een standaard krukpers maakt gebruik van een krukas: de slede beweegt sneller in het midden van de slag en vertraagt nabij het onderste dode punt, en de beschikbare kracht stijgt geleidelijk tot een maximum zeer dicht bij de bodem. Een tuimelpers maakt gebruik van een reeks schakels die zo zijn gerangschikt dat wanneer de kruk draait, de schakels bijna recht worden aan de onderkant van de slag. In die laatste fase wordt het mechanische voordeel enorm: een relatief kleine kracht uit het tandwielstelsel wordt vermenigvuldigd tot een zeer grote kracht op de slede.
Die mechanische opstelling produceert precies de krachtcurve die koudvervormen nodig heeft. Voor het stuiken, voorwaartse extrusie en het munten is de piekkracht vereist in de laatste paar millimeter van de slag, nadat het materiaal de matrijs heeft gevuld en het werk is uitgehard. De knevelpers levert een hoog tonnage over het laatste deel van de slag, terwijl de schuifsnelheid laag blijft op het contactpunt. Een lage contactsnelheid betekent een langere levensduur van de matrijs en meer tijd voor het materiaal om te vloeien in plaats van te breken.
Een tweede voordeel is de 'gebalanceerde slag'-eigenschap die vaak wordt vermeld in de datasheets van tuimelpersen. Omdat de tuimelgeometrie de contactsnelheid en versnelling gelijkmatig over de werkzone verdeelt, slaat de pers niet zo abrupt tegen de plano als een krukpers met hetzelfde tonnage zou doen. Dit vermindert het hameren in het frame en correleert vaak met een betere maatconsistentie over de hele batch.
Er is ook een energieaspect. Het vliegwiel is zo gedimensioneerd dat het de vormingsenergie levert zonder overmatige snelheidsdaling. Bij continu gebruik versnelt de motor het vliegwiel tussen de slagen opnieuw. Als de motor niet binnen de beschikbare tijd voldoende energie kan terugwinnen, stopt de pers bij een nominaal tonnage dat lager is dan het nominale vermogen. Dit is de reden dat een koudsmeedlijn de energiecapaciteit in joules per slag moet evalueren, en niet alleen in tonnage, een punt waar we op terugkomen in het specificatiegedeelte.
Veel winkels beginnen met een krukpers voor algemeen gebruik, proberen een koude extrusiebewerking uit en melden matrijsbreuk, hameren op het frame of onvoldoende kracht aan het einde van de slag. De verschillen zijn niet subtiel.
Een krukpers ontwikkelt een kracht die ruwweg overeenkomt met de sinus van de krukhoek. De slede bereikt de maximale snelheid halverwege de slag en de maximale kracht pas binnen ongeveer 15 tot 30 graden vóór het onderste dode punt. De werkenergie wordt binnen een kort tijdsbestek geleverd. Een tuimelpers gebruikt daarentegen de richtschakels om grote kracht te produceren gedurende het onderste deel van de slag, meestal meer dan 40 tot 60 graden krukrotatie. De bruikbare vormzone is langer en de kracht is beschikbaar daar waar het werk daadwerkelijk plaatsvindt.
In de praktijk verandert dat elke procesbeslissing: het gereedschapsontwerp kan een langzamere materiaalstroomsnelheid bij hoge druk gebruiken; de matrijs wordt gelijkmatiger geladen; en de pers kan continu zware schokken aan bij hogere slagfrequenties zonder hetzelfde trillingsniveau. De onderstaande tabel vat de verschillen samen die een productie-ingenieur moet controleren voordat hij een pers voor koud werk selecteert.
| Criteria | Crankpers | Schakel in | Hydraulische pers |
|---|---|---|---|
| Forceer nabij het onderste dode punt | Hoog alleen in de laatste 15 tot 30 graden | Hoog over een langer lager slagsegment | Volledige kracht bij elke schuifpositie |
| Glijsnelheid bij matrijscontact | Relatief hoog | Laag en gecontroleerd | Verstelbaar, meestal laag |
| Slagfrequentie | Hoog (60 tot 200 spm voor kleine frames) | Middelhoog (30 tot 80 spm voor zware frames) | Laag (5 tot 30 spm voor vervormingswerk) |
| Energie levering | Vliegwiel, matig | Vliegwiel, zeer effectief in het onderste dode punt | Pompstroom, continu maar langzamer |
| Het meest geschikt voor | Blanking, buigen, ondiepe trek | Stuiteren, extrusie, bedenken, zware koude smederij | Diepe componenten, korte runs, variabele krachtprofielen |
Koudvormen is een procesfamilie, dus ook de machinefamilie is gevarieerd. Het kiezen van het juiste type is meestal een kwestie van productiesnelheid, onderdeelgrootte en krachtprofiel. De vier onderstaande configuraties dekken de overgrote meerderheid van industriële installaties.
De mechanische tuimelpers is de standaard voor componenten in de auto- en bevestigingsindustrie: kogeltaps, klepveerhouders, tandwielafwerkingen en structurele bevestigingsmiddelen. Het combineert de snelheid van een mechanische pers met de hierboven beschreven hoge bodemkrachtkarakteristieken. Het krachtbereik dat de meeste onderdelen bestrijkt, loopt van 100 tot 1000 ton, met slaglengtes tussen 50 en 200 mm. Voor onderdelen met een hoog volume is een enkele drukknop opmerkelijk efficiënt, omdat de cyclustijd kort is en het proces volledig automatisch verloopt zodra de onderdelen zijn ingevoerd.
Hydraulische persen hebben een ander voordeel: ze worden niet beperkt door een vaste schuifbewegingscurve. De schuifsnelheid en de verblijftijd kunnen over de volledige slag worden geprogrammeerd, en de volledige kracht is beschikbaar op elke positie, niet alleen in de buurt van het onderste dode punt. Dat is van belang voor lange voorwaartse extrusies en voor componenten met diepe kenmerken waarbij de vervorming al vroeg in de slag begint. De prijs is snelheid en energie-efficiëntie. Hydraulische persen draaien met een fractie van het aantal slagen per minuut van een knevelpers, en het pompsysteem verbruikt continu elektrische energie, zelfs als de pers tussen productieruns inactief is.
Een vuistregel uit de echte offertepraktijk: als het onderdeel kan worden geproduceerd binnen een werkslag van 50 mm en het jaarvolume groter is dan ongeveer 100.000 stuks, levert een mechanische wisselpers de laagste kosten per onderdeel op. Hydraulische machines zijn economisch zinvol als de batchgroottes klein zijn, het onderdeel lang is of het gereedschap de flexibiliteit nodig heeft om verschillende matrijzen met verschillende krachtniveaus op één machine te laten draaien.
Servopersen vervangen het vliegwiel en de koppeling door een of meer grote servomotoren die op de aandrijflijn zijn aangesloten. De software bestuurt de schuifbeweging; de gebruiker kan een snelle nadering, langzaam drukken, een verblijf in het onderste dode punt en een snelle terugkeer programmeren. Voor koudvervormen reduceert servobesturing de snelheid bij contact tot bijna nul, waardoor de levensduur van de matrijs en de onderdeeltolerantie nog een stap verder gaan. Servopersen kosten aanvankelijk meer, en het elektrische systeem moet omgaan met energiepieken zowel in als uit de motor. Voor precisiecomponenten zijn servo-wisselpersen de optie met de hoogste prestaties, en dezelfde fabriek die standaard mechanische persen bouwt, biedt vaak een servoversie aan in zijn hele productlijn. Het aandrijfprincipe maakt het instellen van de matrijs ook eenvoudiger, omdat de slede kan worden verplaatst en gepositioneerd zonder de volledige slag te doorlopen.
Voor bevestigingsmiddelen is de voorkeursmachine helemaal geen pers met één station, maar een koudvormer met meerdere stations, vaak een koude header genoemd. Draad wordt vanaf een spoel aangevoerd, rechtgetrokken, op lengte gesneden, door twee tot zes matrijzen overgebracht en in een reeks stations tot een bout, schroef, moer of speciale vorm opgestoken. Productiesnelheden bereiken voor kleine bevestigingsmiddelen enkele honderden onderdelen per minuut. De vormkracht per station is lager dan bij een enkele zware stuikbewerking, dus een hoog jaarlijks volume kan deze machine rechtvaardigen, zelfs bij een relatief laag tonnage per station.
De selectielogica kan in één zin worden samengevat: tuimelpersen met één station verwerken grote of complexe componenten; multi-stationvormers zijn eigenaar van de wereld van kleine bevestigingsmiddelen met grote volumes; hydraulische persen zijn geschikt voor lange slag- of kortetermijnwerkzaamheden; servopersen verfijnen de gereedschapsomstandigheden en processtabiliteit van alle voorgaande typen.
Wanneer een persbericht op tafel terechtkomt, worden de tonnage, slagfrequentie, tafeloppervlak en sluithoogte vermeld. Voor een koudvormpers moet de koper een tweede set parameters controleren die bepalen of de machine het onderdeel daadwerkelijk zal vormen, dag in dag uit.
De tonnage op het typeplaatje is geen enkel universeel nummer. De meeste mechanische persen beoordelen de tonnage op een positie boven het onderste dode punt, doorgaans 5 mm voor kleinere persen en 10 tot 13 mm voor grotere industriële frames, volgens de gebruikelijke conventies die worden gebruikt in JIS en andere persnormen. De kracht nabij het onderste dode punt is hoger dan de nominale waarde, maar alleen binnen de werkslag. Wanneer u offertes van verschillende leveranciers vergelijkt, vraag dan naar de krachtcurve: het bruikbare tonnage op de sluitingshoogte van uw matrijs is belangrijker dan het maximum in het dode punt.
Koudvervormingsbewerkingen worden gedeeld door slagvereiste. Het stuiken en slaan heeft een korte slag nodig, vaak 30 tot 60 mm, omdat de vervorming zich concentreert in de laatste millimeters. Voorwaartse extrusie profiteert van een langere beschikbare slag, 100 tot 200 mm, om tegemoet te komen aan de lengte van het onderdeel en de verplaatsing van de stempel. De slagfrequentie geeft de maximale continue cycli per minuut aan. Een zware knevelpers met een vermogen van 260 tot 400 ton haalt gewoonlijk 25 tot 40 spm; een pers van 60 tot 110 ton voor kleinere componenten kan 40 tot 70 spm draaien. Controleer de snelheid bij de werkelijke slaglengte, omdat sommige specificaties alleen waarden bij de minimale slaglengte vermelden.
De koudvervormingskracht is continu en hevig, in tegenstelling tot stansen, waarbij de lading instort als het materiaal breekt. Het frame moet weerstand bieden aan doorbuiging in twee richtingen: verticale compressie en hoekkantelen onder niet-gecentreerde belastingen. Persen met gesloten frame hebben van nature een hoge stijfheid; Open-framepersen buigen meetbaar door en worden alleen aanbevolen als de vormbelasting klein of gecentreerd is. Een gebruikelijke kwaliteitsmaatstaf is de hoekdoorbuiging onder 1/10.000 rad onder de nominale centrale belasting gemeten aan het glijvlak. Als een datasheet deze waarde niet vermeldt, is het redelijk om dit te vragen.
Gemonteerde achtzijdige geleidingen zijn de gebruikelijke oplossing voor precisiepersen; sommige zware knevelpersen gebruiken met brons beklede geleideplaten die verstelbaar zijn om te spelen. Een strakkere geleiding houdt de pons bij elke slag op één lijn met de matrijs en wordt belangrijker wanneer onderdelen lange extrusiezones hebben of een uitwerpstempel vanaf de andere kant vereisen. De instelbare matrijshoogte is net zo belangrijk: koudvervormmatrijzen slijten en u zult de sluithoogte willen vergroten naarmate u het gereedschap herwerkt.
De beschikbare vliegwielenergie per slag is in veel gevallen de specificatie die de pers definieert vóór tonnage. De vervormingsenergie voor een koud gesmeed onderdeel kan worden berekend uit het gebied onder de kracht-verplaatsingscurve. Voor een typisch middelgroot onderdeel ligt het aantal tussen 5 en 30 kJ per slag. De pers moet minstens die hoeveelheid leveren, met een bedrijfsmarge van ongeveer 30 procent, en de motor moet het vliegwiel tussen de slagen opnieuw versnellen tot bijna volle snelheid. Een eenvoudige methode is om drie getallen te bevestigen: nominale energie per slag in kN·m, wat gelijk is aan kJ; de benodigde werkzaamheden van uw kant; en de werkelijke continue slagfrequentie.
Gereedschappen voor koudvervormen kunnen vastlopen wanneer een plano ontbreekt of een matrijsinzetstuk scheurt. Hydraulische overbelastingsbeveiliging op de slede stopt de pers voordat schade het frame bereikt. Aan de onderbouwzijde moet voor het afgewerkte onderdeel een uitbreekkracht of uitwerpkracht worden opgegeven; een koudgevormd onderdeel kan in de matrijs blijven steken met een kracht die overeenkomt met 10 tot 20 procent van de vormkracht, en zonder een sterke uitwerper wordt de extractiestap het knelpunt.
Koudvormpersen zijn productiemachines en de beste manier om te begrijpen of men in de planning past, is door te kijken naar de onderdelen die erop worden gemaakt. De gemene deler is de vorm door plastische stroming: de buitenvorm wordt bepaald door de matrijsholte, de binnenkant door de stempel.
Auto- en bedrijfsvoertuigen zijn de grootste consumenten. Kogeltapijten, spoorstanguiteinden, klepveerhouders, wielnaafhouders, veiligheidsgordelcomponenten, lagerringen, tandwielplaten en veel van de zeer sterke bevestigingsmiddelen in een motorruimte zijn koud gesmeed. De reden is niet alleen materialen; het is vermoeidheid. Een koudgesmede kogeltap met continue graanstroom faalt minder vaak onder cyclische belasting dan een machinaal bewerkte kogel van dezelfde kwaliteit.
De elektronica- en elektrische industrie verschijnt recenter in de lijst. Batterijterminalconnectoren, rails, buscontacten, relaiskernen en rondseloverbrengingen voor vergrendelingsmechanismen worden gemaakt op tuimelpersen of hydraulische persen. De toepassing voor het vormen van batterijschalen is een specifieke variant: cilindrische schalen voor batterijbehuizingen worden op zware persen getrokken en gestreken, waarbij de precisieverschillen zichtbaar zijn in de uniformiteit van de wanddikte.
Bevestigingsmiddelen blijven het meest zichtbare segment. Bouten van M4 tot M36, inbusbouten, zeskantmoeren, flensmoeren, klinknagels, schroeven voor hout en kunststof en op maat gemaakte onderdelen met schroefdraad worden gevormd in headers met meerdere stations voor kleine maten en op enkele knevelpersen voor groter dan standaard maten. De onderstaande tabel geeft een overzicht van de typische krachtvensters die een werkplaats tegenkomt bij het citeren van koudgevormde componenten.
| Onderdeelcategorie | Typisch materiaal | Ongeveer. krachtbereik (ton) | Typisch machinetype |
|---|---|---|---|
| M4 tot M10 kleine bevestigingsmiddelen | 1022, 10B21, 304 | 10 tot 60 | Multi-station header |
| M12 tot M24 bouten en moeren | 1035, 1045, 4140 | 60 tot 250 | Wissel of koptekst |
| Kogelbouten en stuurdelen | SAE 1541, 4140 | 100 tot 400 | Schakel in |
| Lagerraces en uitrustingsstukken | 52100, 8620 | 200 tot 600 | Schakel in |
| Batterijomhulsels, dikwandige buizen | Aluminium, stalen strip | 250 tot 800 | Gesloten frame hydraulisch of tuimelschakelaar |
Geen enkele fabrikant zal alleen uit een tafel een pers selecteren, maar een eerste schatting houdt het gesprek eerlijk. Het uitgangspunt is het verontrustende model. Voor een eenvoudige stuikbewerking is de vereiste kracht ongeveer het oppervlak van de voltooide kop, vermenigvuldigd met de vloeispanning van het materiaal aan het einde van de vervorming, vermenigvuldigd met een factor die rekening houdt met wrijving en vorm. De coëfficiënt ligt doorgaans tussen twee en vier voor koudvervormen.
Hier is een voorbeeld van een echte offerte. Een klant vormt een zeshoekige kop met een breedte over de platte zijden van 20 mm op een plano van AISI 1045-staal met een diameter van 12 mm, gegloeid. De oppervlakte van de zeshoek is ongeveer 346 mm². De stromingsspanning van 1045 na matig koud werken bedraagt ongeveer 800 MPa. Een conservatieve coëfficiënt van 2,5 geeft een vormkracht van 346 mm² vermenigvuldigd met 800 MPa vermenigvuldigd met 2,5, wat overeenkomt met ongeveer 690 kN. Dat is 70 ton in het onderste dode punt. Met een veiligheidsmarge van 30 procent en rekening houdend met matrijswrijving bedraagt de aanbevolen persgrootte 100 tot 110 ton. Een open-frame-knevelpers van 110 ton is een comfortabele keuze; een pers van 60 ton zou marginale prestaties laten zien.
Voorwaartse extrusie wordt anders ingeschat. De kracht is afhankelijk van de reductieverhouding. Een staaf met een diameter van 25 mm, geëxtrudeerd tot 18 mm, geeft een oppervlaktevermindering van ongeveer 48 procent. De equivalente spanning wordt berekend op basis van de oppervlakteverhouding, en voor middelzwaar koolstofstaal ligt de druk bij de stempel, inclusief wrijving, tussen 1200 en 1800 MPa. Vermenigvuldiging van de ponsdruk met het oorspronkelijke dwarsdoorsnedeoppervlak van 491 mm² levert 590 tot 880 kN op, of 60 tot 90 ton. Met marge is een machine van 130 tot 160 ton een redelijke eerste keuze. Als de extrusie lang is, moeten de slaglengte en het energielabel afzonderlijk worden gecontroleerd.
De onderdelen met de hoogste precisie voegen een tweede beperking toe. Wanneer de onderdeeltolerantie kleiner is dan 0,05 mm, worden de persstijfheid, de glijgeleiding en de temperatuurstabiliteit van de machine relevanter dan de tonnageberekening. Een gesloten frame met lage doorbuiging en achtzijdige geleiding kost meer, maar houdt de tolerantie veel langer vast gedurende de levensduur van het gereedschap.
Een praktische regel voor het citeren is om deze volgorde te volgen:
Als het resulterende tonnage binnen 20 procent van de beoordeling van een persmodel terechtkomt, ga dan door naar het volgende model. Een koudvormpers die tot 95 procent van zijn bruikbare capaciteit wordt belast, zal zijn energiemarge verliezen en er zullen problemen optreden tijdens de hitte van de middagproductie.
Tegen de tijd dat de persspecificatie duidelijk is, blijft de vraag wie deze bouwt en in welke configuratie. De volgende punten komen voort uit het vergelijken van meerdere offertes en uit de problemen die optreden na installatie.
Voor elke koudvervormingsbelasting van meer dan 100 ton geeft u de voorkeur aan een gesloten frameconstructie als het budget dit toelaat. Gesloten frames zijn dimensionaal stabiel onder zijbelastingen en zorgen voor een hogere nauwkeurigheid in de loop van de tijd. Als een open frame nodig is voor de toegankelijkheid van het gereedschap, controleer dan of het frame spanningsvrij is en of het bed en de slede tegelijkertijd zijn bewerkt om de uitlijningsreferentie te behouden. Vraag of de leverancier hetzelfde frameontwerp verkoopt in een standaard gestanste versie en een koudsmeedversie; het verschil ligt vaak in een langere glijgeleider, zwaardere gibs en een versterkt bed.
Koudvervormen veroorzaakt een zware schok op de aandrijving. Een natte lamellenkoppeling genereert meer warmtecapaciteit en is de gebruikelijke keuze bij hoge continue belasting; een droge koppeling is acceptabel voor kleinere persen en korte runs. Controleer of de pers continu een nominaal tonnage kan produceren met de slagfrequentie die u van plan bent uit te voeren, en niet alleen bij tests met één slag.
Kopers van moderne persen verwachten een programmeerbare logische controller met een kleurenaanraakscherm, opslag voor matrijsinstellingen en een belastingsmonitor die het werkelijke tonnage bij elke slag registreert. De belastingsmonitor is geen overbodige luxe: hij beschermt het gereedschap en vertelt de operator wanneer de matrijs versleten is. Bevestig ook dat de controller het type invoersysteem ondersteunt, of het nu gaat om een spoelaanvoer, staafaanvoer, transfersysteem of robotachtige pick-and-place-cel, en dat de leverancier de automatiseringsinterface tijdens de inbedrijfstelling kan integreren.
Stilstand bij koudvervormen wordt gedomineerd door matrijswisselingen. Een snel matrijswisselsysteem, een goed ontworpen uitwerpset en een persbed met voldoende T-gleuven verminderen de insteltijd met een aanzienlijke marge. Als het onderdeel wordt geproduceerd met olie of met een in water oplosbaar smeermiddel, moet de pers beschikken over de afvoer-, carter- en optionele mistafzuigaansluiting die nodig zijn voor een schone celopstelling.
Voor een machine die jarenlang in twee ploegen draait, is de leverancier net zo belangrijk als de specificatie. Zoek naar een fabrikant met geïntegreerde productie: het frame van het huis gieten, machinaal bewerken, assemblagelijnen en een serviceteam dat technische vragen beantwoordt tijdens de pre-sales. Een nuttige controle ter plaatse is of de leverancier de precisiebewerking van de slede en het bed op dezelfde werktuigmachines controleert, aangezien dit de parallelliteitstoleranties bepaalt die de hele levensduur van de pers aanhouden. Een competente leverancier zal ook zijn productiemanagementsysteem en kwaliteitscertificeringen documenteren, dus vraag tijdens de onderhandelingen om zowel het certificaat als het laatste auditrapport.
Koudvormpersen draaien hard, en het verschil tussen goed onderhouden en verwaarloosde machines komt binnen zes maanden tot uiting in de levensduur van de matrijzen en de consistentie van de onderdelen.
Dagelijkse controles hebben betrekking op het smeersysteem: oliepeil, circulatiedruk en filterconditie. De tuimelschakels hebben extreem hoge pendrukken, en een smeringsonderbreking van enkele minuten kan de oppervlakken van de schakelpennen permanent beschadigen. Een praktische onderhoudskalender ziet er als volgt uit:
De meest voorkomende fout bij koudvervormen is niet het breken van het frame, maar thermische drift. Lange productieruns genereren warmte in de tuimelaars, waardoor het frame uitzet en de sluithoogte verandert. Machines die zijn ontworpen voor continu koud werk compenseren dit met een automatische smeerstroom die ook warmte afvoert, en het besturingssysteem bewaakt de temperatuur van het frame. Bespreek de thermische stabiliteit vóór aankoop met de fabrikant, vooral als de werkvloer niet temperatuurgecontroleerd is.
Veiligheid maakt deel uit van de bediening: tweehandsbediening tegen herhaling, een lichtgordijn of vaste afscherming en een mechanische remvergrendeling zijn basisvereisten. Koudvormmatrijzen werpen materiaal met hoge snelheid uit, en chiplees betekent niet chipvrij; het beschermen tegen rondvliegende stukjes draad of smeermiddelnevel behoort tot hetzelfde veiligheidsconcept als de glijbaan zelf.
Het eerste antwoord op de vraag over de kosten luidt: koudvormpersen kosten voor hetzelfde nominale tonnage meer dan gewone stanspersen, omdat het frame, de geleiding en de aandrijving zwaarder zijn. Het tweede antwoord is dat de economie doorgaans wordt bepaald door materiaal en snelheid, en niet door de persprijs.
Een typische koudvormpers met middelzware tonnage in het bereik van 160 tot 400 ton vereist een initiële kapitaalinvestering van dezelfde orde als andere industriële persen in die klasse, en de berekening van de terugverdientijd moet gereedschap, installatie, training en de eerste set reserveonderdelen omvatten. De bedrijfskosten per onderdeel dalen echter dramatisch met het volume, omdat het materiaalgebruik stijgt van 40 tot 60 procent bij machinale bewerking tot 75 tot 95 procent bij koudvervormen.
Een eenvoudig model: een bewerkt onderdeel verliest 50 procent van zijn uitgangsmateriaal als spanen. Als het staal een aanzienlijk deel van de verkoopprijs kost en de fabriek 500.000 stuks per jaar produceert, kan het teruggewonnen materiaal alleen al het persverschil binnen twee jaar rechtvaardigen, voordat de cyclustijd wordt geteld. In de realiteit op de werkvloer omvat de beslissing ook het inpassen van de pers in de bestaande productielijn. Daarom is een verantwoorde kostenanalyse altijd gebaseerd op het specifieke onderdeel en niet op een algemene verklaring.
Bij de kapitaalbegroting en de ruimteplanning moet ook rekening worden gehouden met de toevoerapparatuur: spiraalhouder, richter, voer, schroottransportband en een onderdelenverwerkingssysteem. Deze randsystemen vertegenwoordigen vaak 20 tot 35 procent van de persinvesteringen en zijn onzichtbaar in de offertefase. Kopers die deze stap overslaan, krijgen uiteindelijk een pers die één ploegendienst draait, omdat operators deze niet kunnen voeden.
Een praktische manier om de discussie te onderbouwen is door te kijken naar een echte productfamilie die speciaal is gebouwd voor koud smeden. Bolun High-Precision Machinery produceert de BLKP-serie koudsmeed-toggle-type krachtpersen, met een nominale capaciteit van 260, 400, 650 en 850 ton. De serie is een direct voorbeeld van de hierboven beschreven ontwerpprioriteiten: een tuimelaandrijving voor hoge vervormingskracht, een gebalanceerde slag voor gecontroleerde schuifbeweging en een robuuste frameconstructie voor industrieel continu gebruik.
De BLKP260 is het instapmodel in het zware assortiment. Het is gepositioneerd voor stuif- en klein extrusiewerk, waarbij de wendbare precisie en de stabiliteit van het toggle-systeem een strakke dimensionele controle mogelijk maken op componenten met een hoog volume. Fabrieken die middelmatige bevestigingsmateriaal, kleine lagerringen en elektrische verbindingsonderdelen produceren, beginnen hun koudsmeedlijn doorgaans met deze capaciteit.
 BLKP-260 Agile Precision Cold Forging Toggle Press Deze 2600 kN knevelpers is geschikt voor het snel en nauwkeurig vormen van kleine onderdelen. De verminderde glijsnelheid nabij het onderste dode punt ondersteunt gecontroleerde vervorming, ideaal voor het hier beschreven stuik- en kleine extrusiewerk. Bekijk Product →
De BLKP400 voegt een gebalanceerde slag toe, wat van belang is wanneer het materiaal door een langere matrijsholte moet reizen: de schuifkracht blijft op het onderdeel door de volledige vormingszone, zodat de matrijs volledig wordt gevuld zonder dat de hoeken barsten. Het is een gebruikelijke keuze voor kogelbouten, spoorstangeinden en rem- en stuurcomponenten van auto's.
 BLKP-400 gebalanceerde slag-wisselpers voor koud smeden Met een capaciteit van 4000 kN en een knokkelgewrichtmechanisme verbetert dit model de materiaalstroom voor het stuiken, munten en op maat maken. De uitgebalanceerde slag helpt langere matrijsholtes volledig te vullen, een belangrijk voordeel voor kogeltappen en stuurcomponenten. Bekijk Product →
Aan de bovenkant zijn de BLKP650 en BLKP850 industriële machines voor grote extrusies, zware tandwielstukken en dikwandige gevormde onderdelen. Het hoge vervormingsvermogen en het versterkte frame absorberen de herhaalde belasting van grote verkleiningen in de dwarsdoorsnede bij continue slagfrequenties. De volledige BLKP-serie is gedocumenteerd op de Bolun-productpagina's, en het verkoopteam kan uw specifieke onderdeel aan een model toewijzen nadat het de tekening heeft bekeken.
 BLKP-650 Heavy-duty koudsmeedpers met hoge vervorming Deze 6500 kN-machine kan zware compressie en diep koudsmeedwerk aan met een drukslag van 8 mm en geïntegreerde uitwerper. Het versterkte frame en het veiligheidssysteem voor ladingdetectie zijn geschikt voor grote extrusies en dikwandige onderdelen in industriële toepassingen. Bekijk Product →
De achtergrond van Bolun ondersteunt deze bewering: het bedrijf produceert al meer dan twintig jaar metaalvormapparatuur, exploiteert een volledige productieketen, van ontwerp en bewerking van kerncomponenten tot eindassemblage, en onderhoudt een brede catalogus van open-, gesloten- en speciale persen. Die volledige catalogus, beschikbaar op de bedrijfswebsite, is van belang voor een koper omdat dezelfde fabriek niet alleen de koudsmeedpers kan leveren, maar ook de stempelpersen en servopersen voor de aangrenzende bewerkingen in dezelfde fabriek.
De koudvormpers is geen nichemachine; het is het meest economische productieproces voor een brede lijst componenten waarvan de vormen symmetrisch zijn, waarvan de volumes hoog zijn en waarvan de materialen voldoende taai zijn. De technische kern is het tuimelmechanisme: het plaatst de tonnage precies daar waar het vormwerk plaatsvindt, beschermt de matrijzen door de glijbaan bij contact te vertragen en geeft de gereedschapsontwerper een voorspelbaar krachtvenster. Het selectieproces begint met een krachtschatting, gaat over naar een transparante vergelijking van tonnagedefinities, slag, stijfheid, energie en geleiding, en eindigt met een partnerschap met een fabrikant wiens frameproductie en kwaliteitssysteem u heeft geverifieerd.
De Bolun BLKP-serie laat zien hoe een moderne koudvormpers eruit ziet in het bereik van 260 tot 850 ton, en de bredere catalogus van het bedrijf omvat de stempel-, servo- en dieptrekmachines die gewoonlijk een koudvormcel omringen. Wanneer een onderdeeltekening binnenkomt en het volume het proces rechtvaardigt, is de meest praktische volgende stap het sturen van de tekening en de bedrijfsomstandigheden naar de fabriek voor een cyclustijd- en tonnageanalyse. Zo wordt de aankoop van een pers een productiebeslissing, en wordt een productiebeslissing een concurrerende kostenpositie.


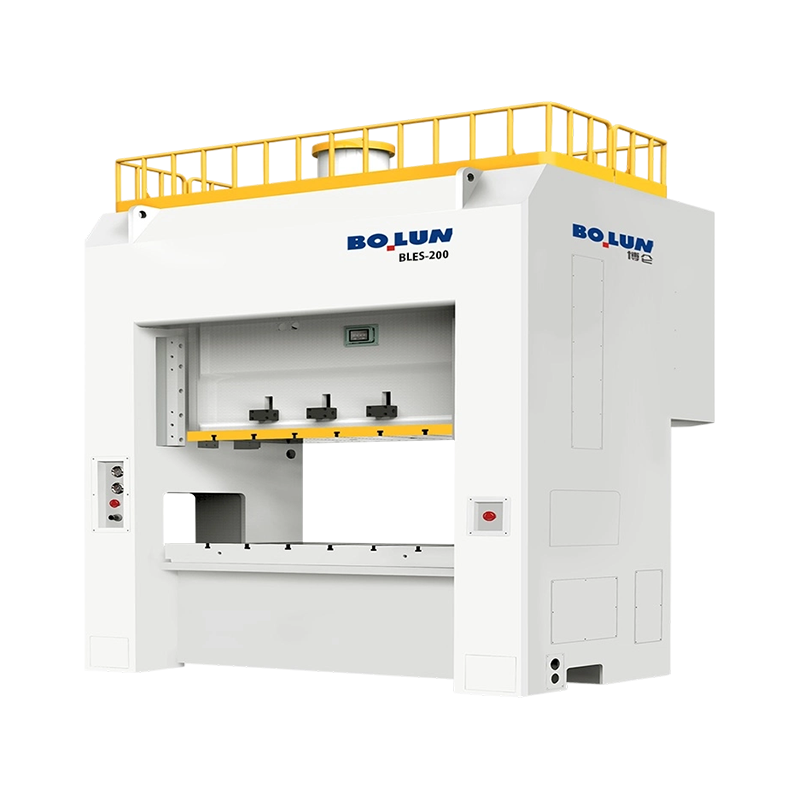
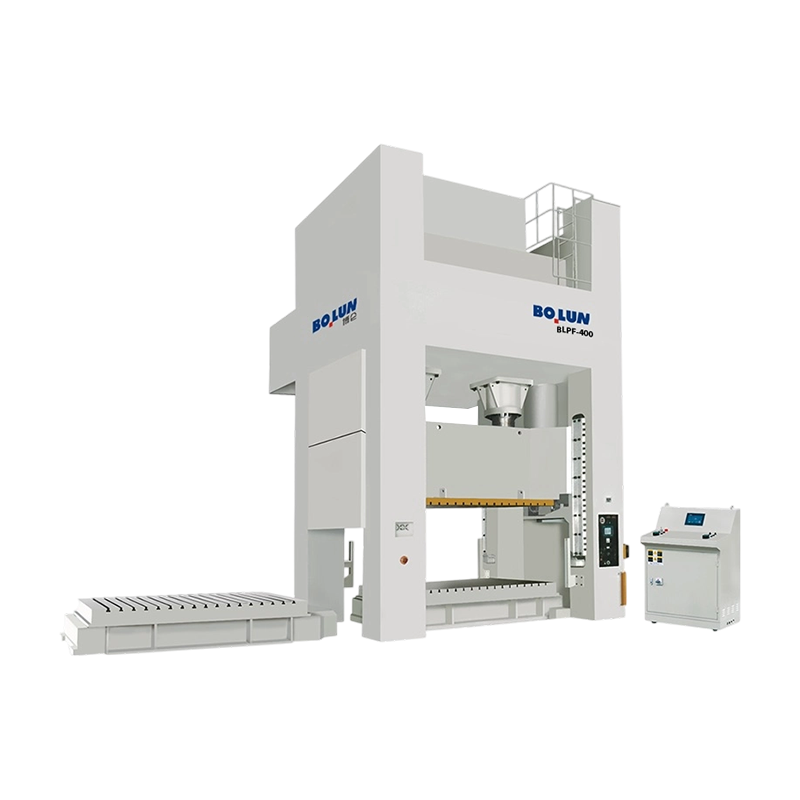
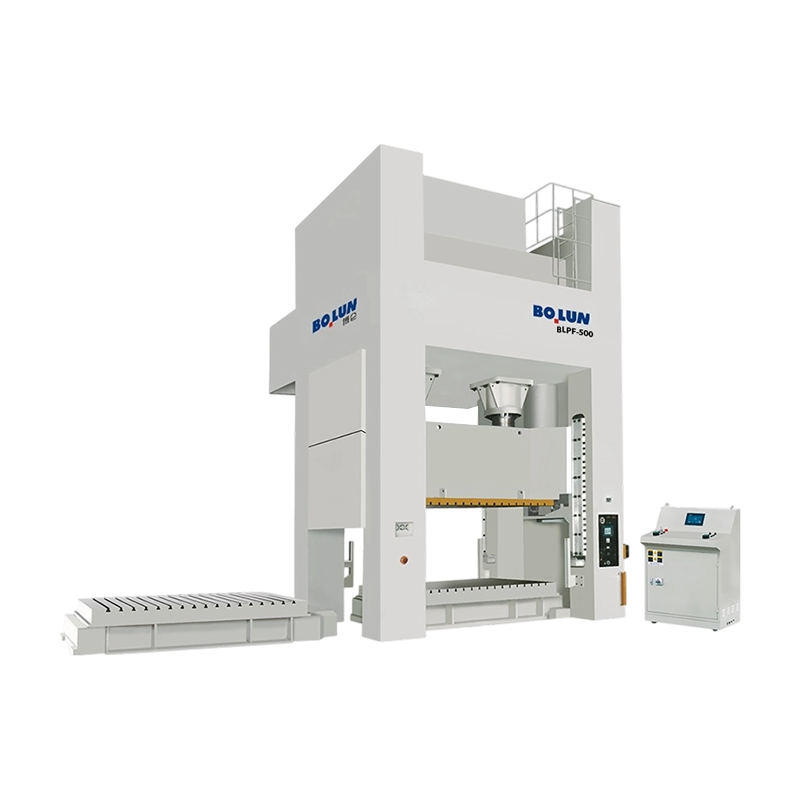
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
Eénpuntsontwerp Eén aandrijfaansluiting in...
Een productiemanager bij een middelgrote fabriek voor metaalcomponenten we...
Een middelgrote fabrikant van bevestigingsmiddelen werd onlangs geconfront...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

