Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton naast elkaar en het verschil is zichtbaar vanaf tien meter afstand. Men laat het matrijsgebied aan drie zijden open, zodat een operator er met de hand een brede plano in kan schuiven; de andere wikkelt dezelfde matrijs in een doos van spanningsvrij staal dat nauwelijks buigt bij volledige belasting. Beide worden verkocht onder dezelfde omschrijving: "mechanische pers van 160 ton", en beide zullen tegen verrassend vergelijkbare prijzen worden aangeboden. Het zijn niet dezelfde machines.
De definitie moet op de eerste plaats komen, omdat elke praktische beslissing over een pers daaruit voortvloeit. Een mechanische persmachine is een werktuigmachine voor het vormen van metaal die kinetische energie opslaat in een roterend vliegwiel en die energie, via een koppeling en een krukmechanisme, vrijgeeft in een slede die een vaste slag op en neer beweegt in een reeks geleidingen. De kracht is niet constant. Het bouwt zich op tijdens de slag en piekt in de laatste paar millimeters vóór het onderste dode punt. Daarom is een mechanische pers uitstekend in stansen en munten en onhandig bij langzaam vormen op volledige diepte.
Dat ene kenmerk verklaart het grootste deel van wat volgt: waarom tonnage, slag en slagen per minuut worden vastgesteld door de mechanica van de machine in plaats van door een bedieningsinstelling; waarom de stijfheid van het frame belangrijker is dan het getal op het typeplaatje; en waarom de servogestuurde versie van dezelfde machine de snelst groeiende categorie is geworden in stempelwinkels die flexibiliteit nodig hebben zonder de cyclussnelheid op te geven.
Volg het energiepad van de elektrische voeding naar het matrijsoppervlak en de hele machine wordt gemakkelijker om over te redeneren en gemakkelijker te specificeren.
Er vallen twee gevolgen uit deze reeks. Ten eerste ontwikkelt een mechanische pers zijn nominale tonnage pas aan de onderkant van de slag; als een proces bij een halve slag veel kracht nodig heeft, is een krukpers het verkeerde gereedschap en moet een hydraulische of servopers worden overwogen. Ten tweede, omdat de koppeling en de rem bepalen hoe nauwkeurig het slippen kan worden gestopt en hoe snel er kan worden gefietst, is het koppelingstype een van de sterkste signalen van de machinegeneratie. Dankzij een wrijvingskoppeling met een elektronische remmonitor en een inch/enkele/continue moduskeuzeschakelaar kan een pers worden gebruikt voor matrijsinstelling en voor automatische spoelaanvoer tijdens dezelfde ploegendienst.
Het transmissietype is de andere helft van het verhaal. Een gewone krukas is goedkoop, compact en geeft een ruwweg sinusoïdale slagcurve, die geschikt is voor stansen en algemeen stempelen. Een excentrische tandwielaandrijving verlengt de effectieve slag en vertraagt het glijden nabij de bodem, waardoor meer arbeidsenergie per slag ontstaat en betere prestaties worden geleverd bij dieptrekken en zwaar vervormen. Een tuimelkoppeling vermenigvuldigt de kracht dramatisch nabij de bodem en is daarom de standaardkeuze voor koudsmeed-, munt- en kalibratiewerk waarbij het materiaal moet stromen in plaats van afschuiven. Een servoaandrijving vervangt de opstelling met vliegwiel en koppeling door een motor met hoog koppel die elke gewenste slagcurve kan programmeren.
Het tonnage is het belangrijkste getal, maar dit zijn de componenten die bepalen of een pers na vijf jaar tweeploegendienst nog steeds tolerantie heeft.
| Montage | Wat het doet | Wat het je vertelt in een citaat |
|---|---|---|
| Kader | Voert de vormingsreactie uit en houdt de glijbaan haaks op het bed | Gelaste versus trekstangconstructie; doorbuigingscijfer onder nominale belasting; of het na het lassen spanningsvrij is |
| Vliegwiel | Slaat de energie op die vrijkomt bij elke slag | Vliegwiel mass and allowable speed drop indicate available work energy, not just tonnage |
| Koppeling en rem | Schakel de aandrijflijn elke cyclus in en stop deze | Luchtwrijvingskoppeling met rembewaking en inch-modus duidt op een moderne, veiligere machine |
| Krukas of excentrisch tandwiel | Converteert rotatie naar schuifbeweging | Bepaalt het slagprofiel, de werkenergie en de geschiktheid voor tekenen versus blanken |
| Drijfstang en schuif | Brengt kracht over naar de bovenste matrijs | Glijgebied, schuifverstelbereik en of er een hydraulische overbelastingsbeveiliging is gemonteerd |
| Gibs en gidsen | Houd de slede parallel en weersta een niet-gecentreerde stuwkracht | Verstelbare versus vaste gibs; klaringsspecificatie; achtpuntsgeleiding op bredere glijbanen |
| Bed en steunplaat | Ondersteunt de onderste matrijs en definieert de bruikbare matrijsruimte | Bedgrootte, T-gleufpatroon, kussen- of kussenvoorziening en beddikte |
| Tegenwicht cilinders | Offset slede en gereedschapsgewicht | Heeft invloed op de remnauwkeurigheid, remslijtage en geluidsniveau |
| Smeersysteem | Voert olie naar lagers, gibs en tandwielen | Gecentraliseerd versus handmatig; of smeerfouten in de besturing zijn gekoppeld |
| Controle- en veiligheidssysteem | Voert de cyclus uit en beschermt de operator | PLC-generatie, tonnagemonitor, lichtgordijnen, tweehandbediening en selectie van slagmodus |
Twee vermeldingen in die tabel verdienen extra aandacht, omdat kopers daar het vaakst voorbij vliegen. Doorbuiging van het frame – vaak uitgedrukt als een fractie van een millimeter per meter bedlengte bij nominale belasting – bepaalt of de matrijsranden in het midden van een lang bed ongeveer dezelfde diepte hebben als de matrijsranden aan de uiteinden. En de spiespeling bepaalt hoe de slede zich gedraagt wanneer een matrijs niet in het midden wordt geladen, wat normaal is bij progressief en overdrachtswerk. Een pers met een royale tonnage maar een zacht frame en losse geleiders zal nog steeds afgekeurde onderdelen produceren, alleen duurder.
Persen worden op vier punten gegroepeerd: de vorm van het frame, het aantal verbindingspunten tussen de aandrijving en de slede, de transmissie die de slag produceert en het proces waarvoor de machine is gebouwd. Deze vier assen genereren de categorieën die u in elke catalogus tegenkomt.
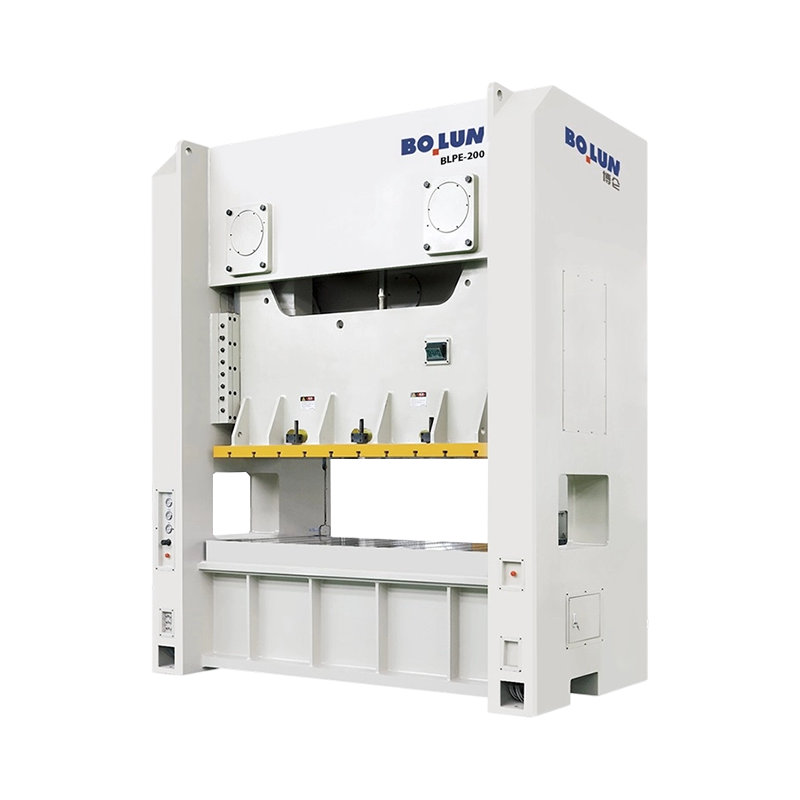
Een open pers heeft een C-vormig frame waarbij het matrijsgebied vanaf de voorkant en beide zijkanten toegankelijk is, wat handmatig laden, robottoegang en werk in kleine oplagen gemakkelijk maakt. Het nadeel is dat het frame inherent minder stijf is omdat het belastingspad niet gesloten is, waardoor het meer doorbuigt en meer terugveert onder belasting, wat de levensduur en de nauwkeurigheid van het onderdeel ten koste gaat. Een pers van het gesloten type sluit het belastingspad rond de matrijs, waardoor een veel hogere stijfheid en een betere excentrische belastingstolerantie ontstaat, ten koste van beperkte toegang. De meeste werkplaatsen die precisiewerk in grote volumes uitvoeren, standaardiseren uiteindelijk op machines met een gesloten frame, terwijl persen met een open frame de standaard blijven voor kleinere tonnages en gemengde productie. De uitgebreidere vergelijking tussen de twee families is de moeite waard om te lezen voordat u een aankoopbeslissing neemt, en een nuttige uitsplitsing ervan de afweging tussen open en gesloten type behandelt de afbuigings- en toegangsargumenten in meer detail.
Een enkelpuntspers drijft de slede door één drijfstang in het midden. Het is eenvoudiger, goedkoper en perfect geschikt voor smalle matrijzen en gematigde excentrisch laden. Een dubbelpuntspers drijft de slede door twee verbindingsstangen die over de breedte van de slede zijn verdeeld, waardoor de belasting wordt verdeeld en de weerstand tegen kantelen aanzienlijk wordt verbeterd wanneer de matrijs niet in het midden wordt geladen. Als je brede panelen gebruikt, progressieve matrijzen met ongebalanceerde stations, of iets anders dat de lading naar één kant van het bed duwt, is de tweepuntsmachine geen luxe; het is het verschil tussen consistente onderdelen en schroot. Een representatief voorbeeld is de dubbelpuntsfamilie van het gesloten type, waarbij een middenklassemodel zoals een breedbedmachine van 250 ton precies op dit soort werk is gericht.
 BLPE-250 Robuuste dubbelpuntspers met breed bed, gesloten type Een dubbelpuntspers van het gesloten type van 250 ton, een werktafel van 2.500 x 1.000 mm, een motor van 22 kW en seriegegevens, geschikt voor brede progressieve matrijzen en excentrische belastingen. Bekijk Product →
De krukaandrijving is de klassieker en nog steeds de meest voorkomende: eenvoudig, robuust en goedkoop in onderhoud. De excentrische tandwielaandrijving zorgt voor een langere effectieve slag en meer werkenergie, waardoor deze voorkomt bij zware machines met gesloten frame in het bereik van 400 tot 800 ton. De tuimelaandrijving vermenigvuldigt de kracht aan de onderkant van de slag, waardoor dit de standaard is voor koud smeden en munten. De servoaandrijving verwijdert het vliegwiel-en-koppelingsmechanisme volledig en vervangt dit door een servomotor die de schuif kan vasthouden, halverwege de slag kan omkeren en een programmeerbaar bewegingsprofiel kan volgen: langzame nadering, gecontroleerd contact, stilstaan op de bodem, snelle terugkeer.
Die programmeerbaarheid maakt servopersen aantrekkelijk voor dieptrekken, waarbij het materiaal moet kunnen vloeien in plaats van scheuren, en voor vormbewerkingen die een pauze nodig hebben om terugveren te elimineren. Een machine zoals een 125-tons open-type enkelpuntsservopers is speciaal rond die vereiste gebouwd, waarbij servogestuurde schuifbewegingen worden gecombineerd met het dieptrekprocesvenster.
 BLAS-125 Dieptrekken Open Type Single-Point Servo Power Press Open servopers van 125 ton met een verlengde schuifslag van 180 mm en een keeldiepte van 350 mm voor dieptrekken, waarbij programmeerbare schuifbeweging de materiaalstroom ondersteunt. Bekijk Product →
De praktische waarschuwing is dat servopersen meer per ton kosten en betere proceskennis vereisen om te kunnen exploiteren. Als het onderdeel een eenvoudig plano of een doorboorde beugel is, wordt de extra bewegingscontrole geld uitgegeven aan mogelijkheden die de taak nooit gebruikt.
Op een persofferteblad staan een tiental cijfers, waarvan er slechts enkele beslissen of de machine geschikt is voor de klus. Dit zijn degenen die als eerste moeten worden onderzocht.
De meest voorkomende specificatiefout is het kopen van tonnage zonder de slag en energie te controleren. Een pers van 200 ton met een korte slag en een licht vliegwiel kan bij dieptrekwerk verslagen worden door een pers van 160 ton met een langere slag en een zwaarder vliegwiel, en dat zal het specificatieblad niet hardop zeggen. De tweede meest voorkomende fout is het negeren van niet-gecentreerde belasting. Een matrijs die geheel in het midden van het bed zit, gedraagt zich heel anders dan een matrijs die de volledige bedbreedte bestrijkt met het zwaarste station aan één kant.
Mechanische persen zijn vormmachines voor algemene doeleinden, maar de processen die ze domineren hebben één eigenschap gemeen: er is grote kracht nodig die plotseling en herhaaldelijk op een gecontroleerde positie wordt uitgeoefend.
Blanken en doordringen. Plaatwerk in vormen knippen en gaten ponsen. Het materiaal breekt in plaats van vloeit, dus een snelle, stijve pers met goede glijgeleiding is ideaal, en de tonnage-eisen zijn eenvoudig te berekenen op basis van de schuifsterkte en de snijlengte.
Buigen, flenzen en vormen. Luchtbuig-, diepte- en flensbewerkingen waarbij de matrijs de uiteindelijke geometrie bepaalt. De consistentie hangt af van de herhaalbare onderste dode puntpositie.
Dieptrekken. Cups, behuizingen en motorschalen waarbij het materiaal in een matrijsholte moet stromen zonder te scheuren. Dit is het proces dat een koper meestal dwingt tot een langere slag, een matrijskussen of een servoaandrijving met een programmeerbaar snelheidsprofiel.
Muntvorming en maatvoering. Dunne operaties onder hoge druk waarbij kracht nodig is, geconcentreerd op de onderkant van de slag. Schakel- en excentrische tandwielmachines blinken hier uit.
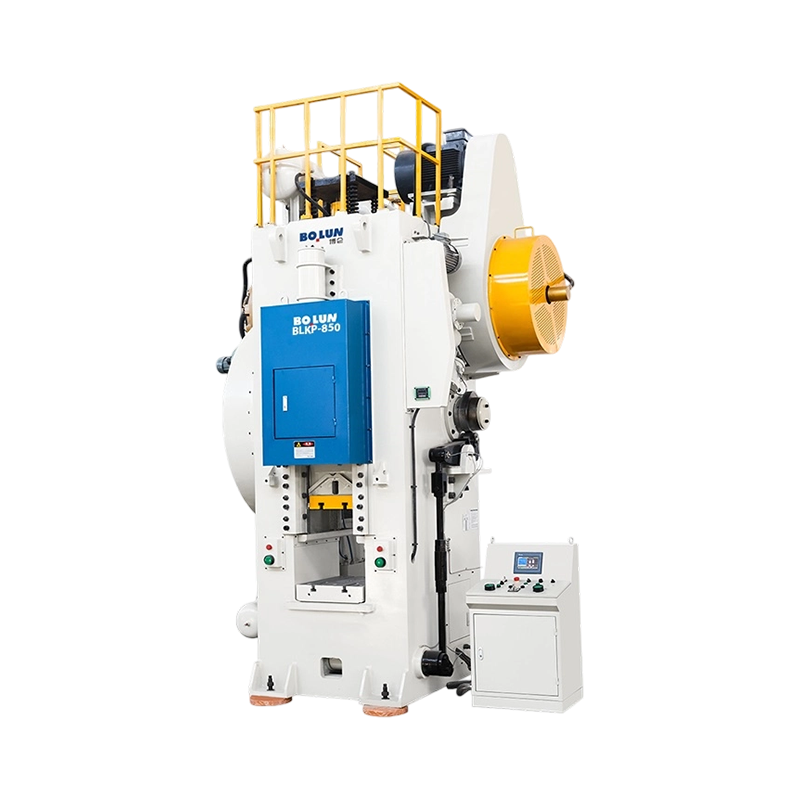
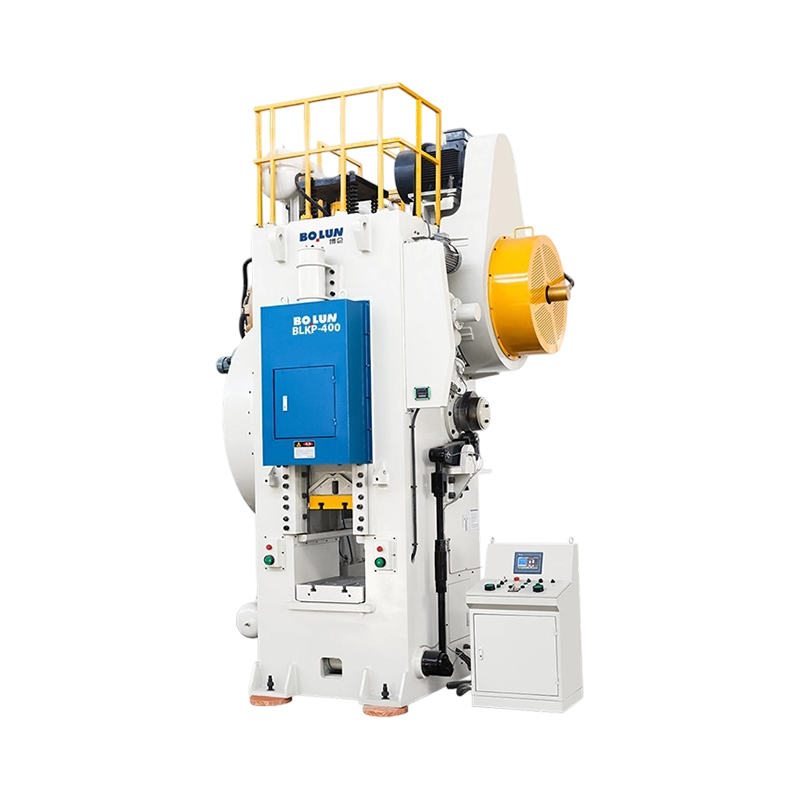
Koud smeden. Massieve of bijna massieve onderdelen gevormd bij kamertemperatuur, die een zeer hoge kracht en grote vervorming vereisen. Machines met tuimelaandrijving met gebalanceerde slagkarakteristieken en heavy-duty frames zijn voor deze taak gebouwd, en een hoge tonnage-tuimelpers in de klasse van 650 ton illustreert de categorie: gebalanceerde slagbeweging, groot vervormingsvermogen en een frame bedoeld voor continue industriële belasting.
 BLKP-650 Hoge vervorming koud smeden Toggle-type krachtpers 650 ton knevelpers met 8 mm drukslag, geïntegreerde uitwerper en 75 x 4 kW motor voor zwaar koud smeden en stabiel vormen van dikwandige componenten. Bekijk Product →
Batterijomhulsel en stempelen van structurele componenten. Een nieuwere en snelgroeiende applicatie. Batterijbehuizingen en structurele onderdelen vereisen een zeer stabiele schuifbeweging, hoge precisie over meerdere schaalgroottes en voldoende tonnage om dikkere of hardere legeringen te vormen zonder vervorming. Speciaal voor deze categorie werk zijn speciaal gebouwde dubbelpuntsmachines met brede bedden verschenen.
Voordat een specifiek model wordt gekozen, moet de machinefamilie kloppen. De drie families lossen verschillende problemen op.
| Variabel | Mechanische pers | Hydraulische pers | Servo-pers |
|---|---|---|---|
| Forceer profiel | Pieken dichtbij het onderste dode punt | Constant gedurende de hele slag | Programmeerbaar overal in de slag |
| beroerte | Opgelost door het mechanisme | Verstelbaar | Volledig programmeerbaar |
| Cyclus snelheid | Snel, meestal de snelste van de drie | Langzaamst | Snel, en per onderdeel te optimaliseren |
| Energie-efficiëntie | Vliegwiel buffers peak demand from the supply | Continue pompbelasting | Energie die voornamelijk wordt gebruikt bij het vormen |
| Het meest geschikt voor | Blanking, piercing, buigen, algemeen stampen, koud smeden | Dieptrekken, dikke plaat, lange stilstandvorming | Dieptrekken, terugveringscontrole, flexibele, gemengde productie |
| Belangrijkste kostenfactor | Kader stiffness, drive type, tonnage | Pomp- en klepcapaciteit, cilindergrootte | Motor- en aandrijfelektronica, besturingssoftware |
In de praktijk gebruiken de meeste stempelwerkplaatsen met grote volumes nog steeds mechanische persen voor alles wat met knippen of ondiep vormen te maken heeft, behouden ze hydrauliek voor de diepe, langzame klussen en voegen ze servomachines toe waar de onderdelenmix breed is en de omsteltijd van belang is. De fout die we moeten vermijden is het kopen van een servopers voor een klus die een goed gespecificeerde crankpers voor aanzienlijk minder geld zou kunnen doen, of het kopen van een kleine mechanische pers voor een dieptrekklus waarbij het krachtprofiel nodig is dat alleen een hydraulische of servomachine kan leveren.
Als het gezin en het tonnage eenmaal zijn geregeld, komt het verschil tussen een machine die vijftien jaar meegaat en een machine die vijf jaar met je vecht, neer op een korte lijst met commerciële en technische vragen.
Leadtime verdient een eigen lijn. Een standaard open-frame machine kan binnen een paar maanden worden verzonden, terwijl een grote gesloten-frame- of servopers die volgens specificatie is gebouwd, aanzienlijk langer kan duren. Als het productieplatform vaststaat, ligt de datum van de persbestelling ook effectief vast, en eventuele aanpassingen moeten vóór de aanbetaling schriftelijk worden overeengekomen.
Een mechanische pers is een machine met opgeslagen energie, en die energie blijft behouden, zelfs als de stroom is uitgeschakeld. Alle veiligheidsvoorzieningen op een moderne pers bestaan vanwege dat feit: de rem moet worden bewaakt, zodat een defecte rem de machine stopt in plaats van de slede te laten vallen, en vergrendelingsprocedures moeten de opgeslagen energie isoleren, en niet alleen de elektrische voeding.
Onderhoud volgt ook uit de mechanica. Koppeling en remvoeringen zijn versleten en moeten volgens een schema worden geïnspecteerd; De speling tussen de spiebanen moet worden gecontroleerd, omdat deze onder invloed van belasting en temperatuur afwijkt; smeerpunten moeten betrouwbaar worden gevoed, aangezien een uitgehongerde spie het glijoppervlak zal beschadigen lang voordat het het lager vernietigt; en de vliegwiellagers, tegengewichtcilinders en overbelastingsbeveiligingen hebben allemaal inspectie-intervallen die vanaf de eerste dag in het onderhoudslogboek moeten worden vastgelegd.
De nuttigste gewoonte die een winkel kan aannemen is tonnagemonitoring. Een pers die de krachtsignatuur van elke slag registreert, signaleert een versleten matrijs, een dubbele blanco, een verkeerd ingevoerd onderdeel of een zich ontwikkelend lagerprobleem, weken voordat er een afvalbak vol afgekeurde onderdelen ontstaat. Op een machine die duizenden slagen per dienst draait, betaalt die monitoring zichzelf sneller terug dan bijna elke andere optie op het bestelformulier.
Mechanische persmachines zijn eenvoudig van concept en meedogenloos in detail. Het vliegwiel slaat energie op, de koppeling laat deze los en de kruk, versnelling of schakelaar zet deze energie om in een vaste slag die kracht levert nabij de bodem. Alles wat er commercieel toe doet – stijfheid van het frame, verbindingspunten, tolerantie voor excentrische belasting, slag en energie in plaats van tonnage alleen, en de kwaliteit van de koppeling, geleiders en controlesysteem – is een direct gevolg van dat mechanisme.
Zorg eerst dat de familie op orde is. Stem vervolgens de slagkracht, energie en bedgrootte af op het onderdeel in plaats van op het nummer in de brochure, koop een redelijke tonnagemarge en bevestig wie het frame bewerkt en wie er na de installatie achter de machine staat. Een op deze manier geselecteerde pers hoeft niet de duurste optie in de offerte te zijn; het moet gewoon degene zijn waarvan de mechanica overeenkomt met het werk dat u daadwerkelijk wilt uitvoeren.


In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Een bevestigingsfabriek in Taizhou ontvangt een verzoek van een topleveran...
Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
Een productiemanager loopt een technische bijeenkomst binnen met een stape...
Productie en metaalbewerking Een directe, praktische kijk op ...
Een pers is niet één machinecategorie. Het is een familie van metaalvormma...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

