Een pers is niet één machinecategorie. Het is een familie van metaalvormmachines die worden gedefinieerd door frame, aandrijving, ramverbindingspunten en het beoogde proces. Dat is de reden waarom twee machines met hetzelfde tonnage zich heel verschillend kunnen gedragen op dezelfde dobbelsteen: de ene kan een breed paneel plat houden, een andere kan diep in de keel reiken en een derde kan een langzame, gecontroleerde trekbeweging maken zonder schokken. Voor een koper is de nuttige vraag niet simpelweg “wat zijn de verschillende soorten persen?” maar “welk perstype past bij het onderdeel, de matrijs en het productieritme?”
Het korte antwoord: kies mechanische krukpersen of excentrische tandwielpersen voor stabiel stempelen in grote volumes, servopersen wanneer de beweging van de ram programmeerbaar moet zijn, tuimelpersen voor koud smeden en dimensionering met hoge kracht, en een constructie met een open of gesloten frame, afhankelijk van de stukgrootte, bedbreedte en niet-gecentreerde belasting. Hydraulische en pneumatische persen vullen andere niches. In de onderstaande paragrafen wordt uitgelegd wat er tussen typen verandert en waar het specificatierisico zit.
De meeste industriële persselectie begint met het krachtgenererende principe. Onderstaande tabel geeft de werkvergelijking; in de rest van het artikel worden de details uitgelegd die van invloed zijn op het ontwerp, de voetafdruk en de bedrijfskosten.
| Druk op typen | Forceer principe | Typische pasvorm | Belangrijkste afweging |
|---|---|---|---|
| Mechanische crankpers | Vliegwiel en koppeling drijven een krukas aan met een vaste slagbeweging | Blanken, doorboren, ondiep vormen, algemeen stempelen | Snel en eenvoudig, maar het slagprofiel staat vast |
| Excentrische tandwielpers | Tandwielaandrijving en excentrische as leveren een hoog koppel over een langere slag | Zwaar stampen, diepe delen, brede bedden, werk met een hoog tonnage | Meer kracht en stijfheid, met grotere massa en kosten |
| Schakel in | De knokkelverbinding vermenigvuldigt de kracht aan de onderkant van de slag | Koud smeden, munten, dimensioneren, hogedruk-korteslagwerk | Hoog mechanisch voordeel, maar niet ideaal voor lange trekkingen |
| Servo-pers | Servomotor regelt de positie, snelheid en verblijftijd van de ram | Dieptrekken, meerstapsvormen, materialen met hoge sterkte | Flexibele beweging, met meer regelcomplexiteit |
| Hydraulische pers | Hydraulische cilinder levert kracht met regelbare druk en slag | Lange trekkingen, vormen op lage snelheid, persbewerkingen | Forceer een lange slag, met langzamere cycli en vloeistofonderhoud |
| Pneumatische pers | De luchtcilinder zorgt voor bediening met lage kracht | Lichte montage, markering, klein trimwerk | Lage kosten, maar beperkte tonnage en consistentie |
De tafel is bewust breed gemaakt. In de praktijk kan een mechanische pers open of gesloten zijn, enkel- of dubbelpunts, en aangedreven door een krukas of excentrische tandwielen. Die combinaties zijn net zo belangrijk als de aandrijffamilie. Een open pers van 160 ton en een gesloten pers van 160 ton zijn niet uitwisselbaar als de matrijs breed is of de lading niet in het midden staat.
Het frame bepaalt de toegang, de stijfheid en hoeveel doorbuiging de matrijs moet tolereren. Een open pers, vaak een C-frame genoemd, laat de voorkant en twee zijkanten open. Dat maakt handmatig laden, gereedschapswissels en toegang aan de zijkant eenvoudiger. De wisselwerking is structureel: onder belasting kan de opening iets kleiner worden, waardoor de ram en het bed de parallelliteit kunnen verliezen. Voor smalle onderdelen, gecentreerde matrijzen en een gemiddeld tonnage is dat vaak acceptabel. Voor brede progressieve matrijzen wordt de doorbuiging een kwestie van kwaliteit en levensduur van de matrijs.
Een gesloten pers verbindt de staanders aan de bovenkant met elkaar, meestal met een kroon en bed die een stijver portaal vormen. Het kan hogere tonnage en bredere bedden aan met minder hoekafbuiging. Daarom is het gebruikelijk voor panelen op autoschaal, matrijzen met meerdere stations en zwaar stempelen. De toegang is beperkter, dus laadautomatisering of zijopeningen moeten vroeg worden gepland. Halfgesloten ontwerpen zitten tussen de twee in: meer stijfheid dan een gewoon C-frame, meer toegang dan een volledig gesloten frame.
Keeldiepte is een aparte variabele. Dankzij een deep-throat open pers kan de operator verder in een groot paneel reiken of aan een asymmetrisch onderdeel werken zonder het te draaien. Maar een langere keel betekent een langere structurele overspanning, dus de machine moet stijver zijn voor dezelfde beoordeling. Kopers moeten de keeldiepte, bedgrootte en doorbuigingsgegevens met elkaar vergelijken, en de keeldiepte niet als een gratis bonus beschouwen. Voor algemeen open framewerk is een open-type krachtpers is het natuurlijke uitgangspunt. Voor een vergelijking op ontwerpniveau van framegedrag is dit Overzicht van open-type versus gesloten-type persontwerp is nuttig.
Het aantal punten verwijst naar het aantal verbindingspunten dat de kracht van de aandrijving naar de slede overbrengt. Een enkelpuntspers maakt gebruik van één drijfstang of één centraal aandrijfpunt. Het is eenvoudiger, vaak compacter en werkt goed als de matrijsbelasting gecentreerd is. Een dubbelpuntspers maakt gebruik van twee verbindingspunten, meestal links en rechts, waardoor de slede gelijkmatiger over de breedte wordt aangedreven. Het verschil komt tot uiting in de kanteling van de ram, de doorbuiging van het bed en de slijtage van de matrijzen.
Op een breed bed kan een enkelpuntsmachine nog steeds goede onderdelen maken als de matrijs gecentreerd is en de lading in evenwicht is. Er doen zich problemen voor met niet-gecentreerde belastingen, lange progressieve matrijzen of stations die niet allemaal op hetzelfde moment snijden. De slede wil kantelen, de matrijsspelingen veranderen van links naar rechts en de slijtage van de pons wordt ongelijkmatig. Een dubbelpuntspers spreidt de belasting en verkleint dat risico. Het is ook geschikt voor werk met brede spoeltoevoer en grote panelen. De afweging is kosten, grotere machinemassa en een grotere voetafdruk.
Een praktische controle is het belastingsdiagram. Vraag waar elk station zich op het bed bevindt en of de gecombineerde lading gecentreerd is. Als de dobbelsteen aan één uiteinde een zwaar station heeft, heeft een enkelpuntsframe mogelijk een grotere rating of een ander frame nodig; alleen het toevoegen van tonnage corrigeert een kantelmoment niet.
De aandrijving bepaalt het krachtverloop door de slag. Een conventionele krukpers gebruikt een vliegwiel en een koppeling om een krukas te laten draaien; de schuif volgt een vaste sinusoïdale beweging. Het is snel, mechanisch eenvoudig en zeer geschikt voor stansen, doorboren en ondiep vervormen, waarbij hetzelfde slagprofiel voor elke klus geschikt is. De beperking is flexibiliteit: slag, snelheid en stilstand zijn ingebouwd in de kinematica.
Een excentrische tandwielpers voegt een tandwielaandrijving en een excentrische as toe om een hoog koppel te leveren over een langer deel van de slag. Dat helpt als het bekistingswerk diep is of als er grote tonnage nodig is over een breed bed. De machine is zwaarder en duurder, maar kan de kracht verder in de slag vasthouden dan een simpele zwengel. Voor werk met een hoog tonnage en een diepe slag is dit vaak de stabielere keuze dan een lichtere krukpers tot het uiterste te drijven.
Een servopers vervangt de vaste vliegwielbeweging door een servomotor die de rampositie, snelheid en stilstand kan programmeren. Het praktische voordeel is een bewegingsprofiel dat is afgestemd op het onderdeel: langzaam contact om schokken te voorkomen, een gecontroleerde stilstand voor het bedenken of een omgekeerde trekstap voor moeilijke vormen. Servopersen zijn zeer geschikt voor dieptrekken, materialen met hoge sterkte en meerstapsvormen waarbij een vaste krukcurve scheuren of rimpels veroorzaakt. Ze maken in sommige bedrijfscycli ook een lager energieverbruik bij inactiviteit mogelijk, maar de vereiste controlesysteem- en onderhoudsvaardigheden zijn geavanceerder. Voor een dubbelpunts servoplatform met een gesloten frame en een stabiel bed is de BLES250 gepositioneerd voor hoogenergetisch werk met een stabiel bed.
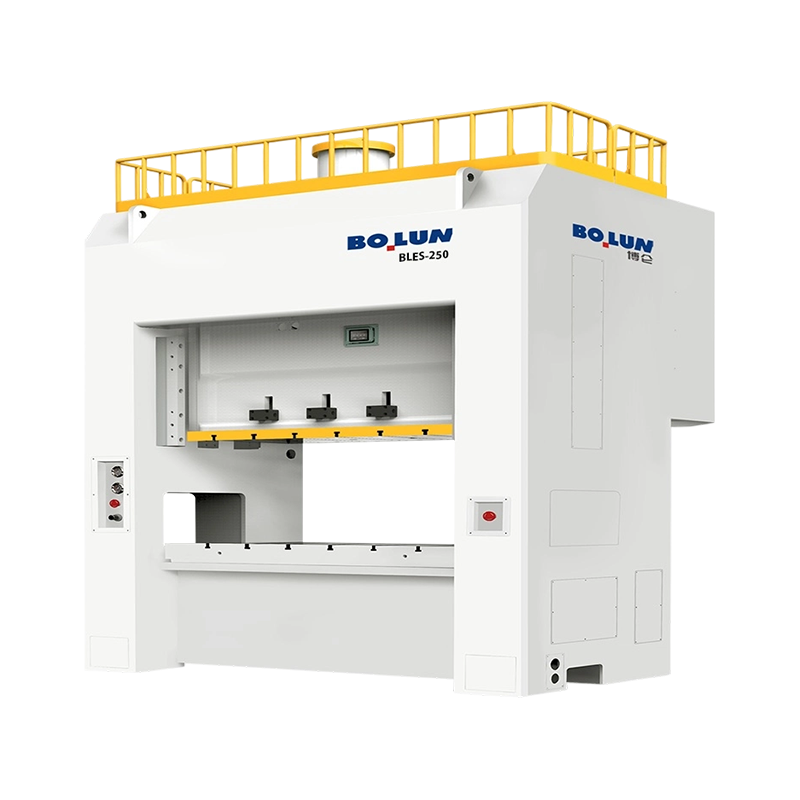 BLES-250 dubbelpunts servokrachtpers met gesloten frame Een servopers van 2500 kN voor dieptrekken en groot precisiestansen, met dubbelpuntsstabiliteit in een gesloten frame en programmeerbare servobeweging. Bekijk Product →
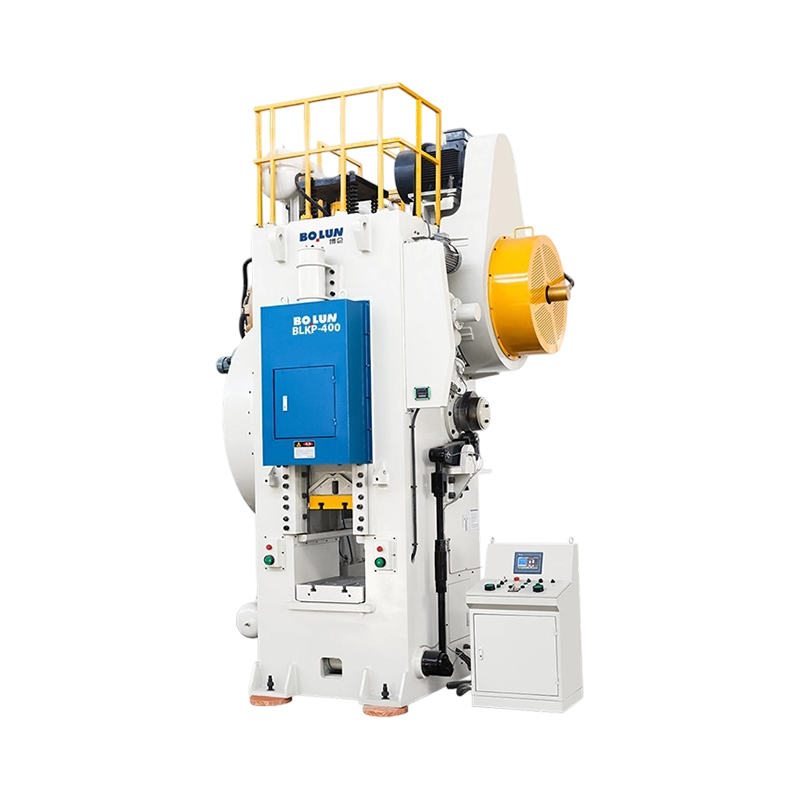
Een tuimelpers maakt gebruik van een knokkelverbinding om de kracht nabij de onderkant van de slag te vermenigvuldigen. De krachtcurve is steil: groot mechanisch voordeel op het moment van vervormen, minder kracht eerder in de slag. Dat maakt tuimelpersen effectief voor koud smeden, munten, dimensioneren en andere bewerkingen waarbij hoge druk over een korte afstand nodig is. Ze zijn niet de eerste keuze voor lange trekkingen; de koppeling werkt tegen u wanneer de slaglengte en kracht constant moeten zijn. Voor robuust koudsmeedwerk met hoge vervorming is de BLKP650 een representatief model met knevel.
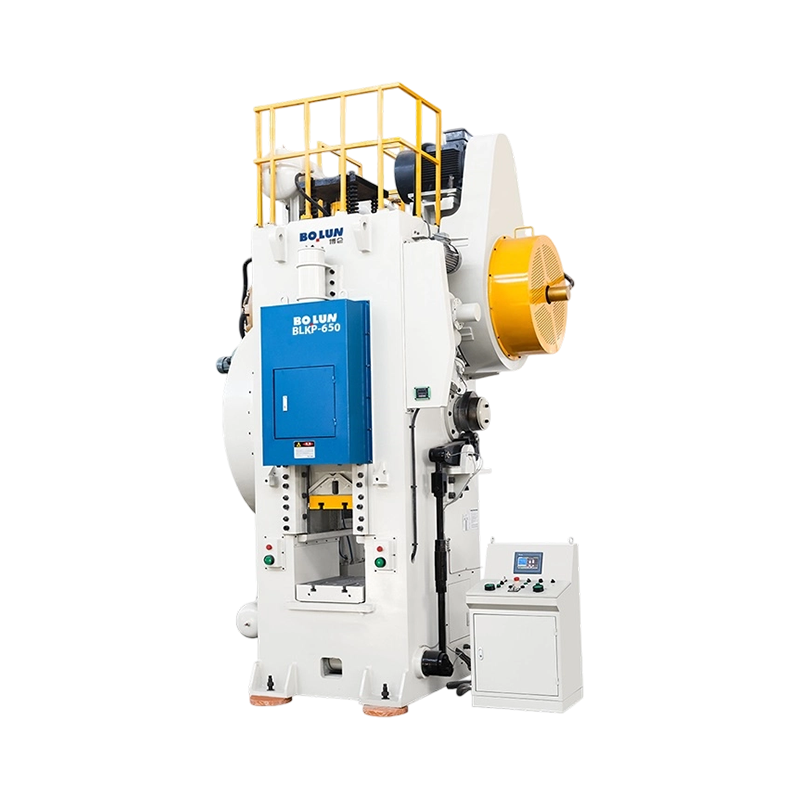 BLKP-650 Toggle-type koudsmeedkrachtpers Een 6500 kN-knevelpers voor zware compressie en diep koud smeden, met een zeer stijf frame en geïntegreerde uitwerper voor stabiel dikvervormen. Bekijk Product →
Dezelfde perscategorie kan voor het ene onderdeel goed zijn en voor het andere onderdeel fout. De volgende gebruikspatronen zijn een praktisch filter vóór het specificatieblad.
De productie van batterijschalen combineert dun materiaal, hoge nauwkeurigheid en herhaalbaarheid in vele formaten. De pers heeft een stijf frame, nauwkeurige schuifgeleiding en een bed nodig dat een compacte matrijs ondersteunt zonder overmatige doorbuiging. Een dubbelpunts open pers kan hier werken omdat deze de belasting over de schaalmatrijs verdeelt en toch toegang mogelijk maakt. Voor batterijomhulselwerk met een hoog tonnage is de BLPC2160 een batterijomhulselspecifiek open-type dubbelpuntsmodel.
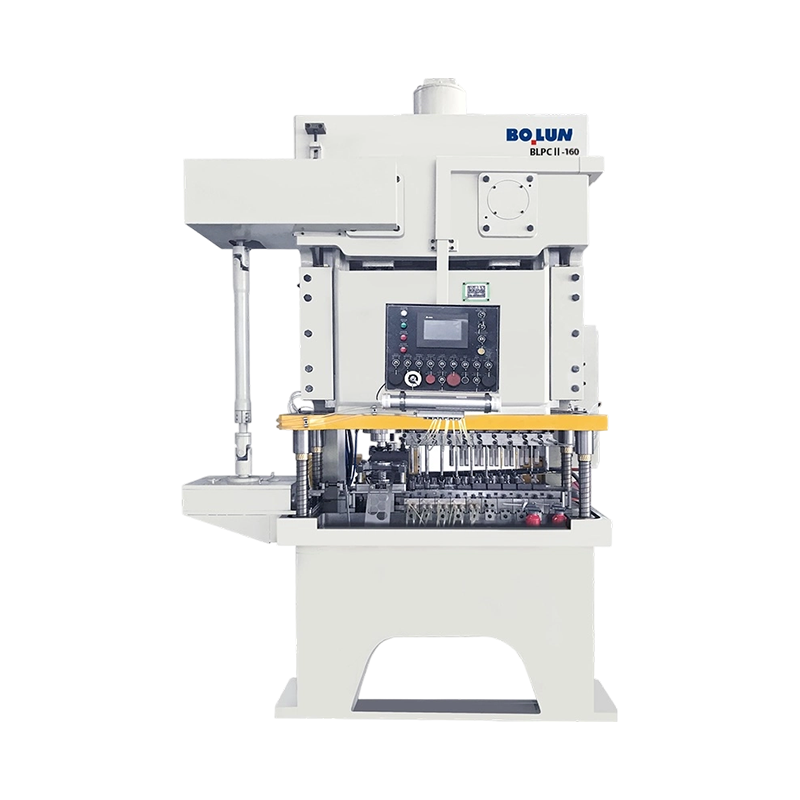 BLPC2-160 Batterijomhulsel Open type dubbelpunts stroompers Een open dubbelpuntspers bedoeld voor de productie van batterijomhulsels, waarbij gebruik wordt gemaakt van een evenwichtige belastingsverdeling en foto-elektrische veiligheid voor stabiel vormen. Bekijk Product →
Bij dieptrekken gaat het minder om het piektonnage dan om het beheersen van de materiaalstroom. Een vaste crankcurve kan bij het eerste contact te snel trekken en vervolgens te snel loslaten. Servocontrole, matrijskussencontrole en consistente smering zijn belangrijker. Een servopers met programmeerbare stilstand en omgekeerde trek kan vallen en opstaan in de matrijs verminderen. Dezelfde logica is van toepassing op hogesterktestaal- en aluminiumlegeringen die gevoelig zijn voor vervormingssnelheid.
Wanneer het onderdeel breder is dan het matrijsvenster of de spoel over een lang bed loopt, worden de stijfheid van het frame en de dubbelpuntsverdeling van de belasting de belangrijkste problemen. Persen met een gesloten frame, brede bedden en excentrische tandwieloverbrengingen zijn de gebruikelijke route voor grote panelen, apparaathuiden en structurele stempels. De koper moet vragen naar de doorbuigingslimieten van het bed, de parallelliteit van de ram en de belastingscurve bij de werkelijke werkhoek, en niet alleen naar het nominale tonnage in het onderste dode punt.
Koud smeden is een ander proces dan stempelen. De knuppel stroomt in drie dimensies, het gereedschap ondervindt hoge druk en de pers moet kracht leveren nabij de onderkant van de slag zonder overmatig elastisch herstel. Toggle- en heavy-duty crankpersen zijn gebruikelijk. Gereedschapsgeleiding, uitwerpsystemen en framestijfheid verdienen evenveel aandacht als tonnage. Een pers die geschikt is voor stempelen heeft mogelijk niet de geleidingsstijfheid of energiecapaciteit voor een smeedmatrijs.
Een perscitaat heeft alleen zin als het procesgebonden is. Voordat u aanbiedingen vergelijkt, plaatst u deze items op één blad:
Een leverancier die om de onderdeeltekening, de matrijsindeling en het productiedoel vraagt, is gemakkelijker te vertrouwen dan een leverancier die alleen een tonnage opgeeft. Het onderdeel en de matrijs definiëren de pers; de pers definieert het onderdeel niet.
De verschillende soorten persen zijn het gemakkelijkst te begrijpen als een reeks beslissingen: krachtprincipe, frame, puntentelling, aandrijving en toepassing. Een mechanische krukpers is het werkpaard voor algemene doeleinden; een excentrische tandwielpers voegt koppel en bereik toe voor zwaar werk; een servopers ruilt mechanische eenvoud in voor bewegingscontrole; een tuimelpers zet de koppeling om in hoge kracht nabij de bodem; en open, gesloten en semi-gesloten frames bepalen de toegangs- en stijfheidsenvelop. Hydraulische en pneumatische persen blijven geldig voor andere kracht- en cyclusvereisten. De juiste keuze is de combinatie die de matrijsbelasting gecentreerd houdt, de slagcurve afstemt op het materiaal en voldoende stijfheid overlaat voor de tolerantie die u wilt aanhouden.


Machtspersmachines worden op twee manieren geclassificeerd: door ...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Een productiemanager loopt een technische bijeenkomst binnen met een stape...
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Productie en metaalbewerking Een directe, praktische kijk op ...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

