Machtspersmachines worden op twee manieren geclassificeerd: door frameconstructie, die ze verdeelt in Open type krachtpersmachines en Gesloten type krachtpersmachines, en door aandrijfmechanisme, dat ze scheidt in mechanische persmachines, hydraulische persen en pneumatische persen. Specifiek binnen de categorie mechanische persen worden machines verder onderverdeeld op basis van de manier waarop de ram wordt aangedreven, inclusief ontwerpen met krukas, excentrisch aangedreven, knokkelverbinding, knevel en schroef, en door het aantal verbindingspunten dat de ram ondersteunt, variërend van enkelpuntspersen die worden gebruikt voor lichter werk tot vierpuntspersen die worden gebruikt voor grote, zware panelen.
Voor de meeste kopers komt de praktische beslissing neer op twee vragen die achtereenvolgens worden beantwoord. Ten eerste heeft de toepassing de toegankelijkheid en lagere kosten nodig van een open-type krachtpersmachine, of de stijfheid en precisie van een gesloten-type krachtpersmachine. Ten tweede, binnen welk frametype ook geschikt voor de taak, welke tonnage, slaglengte en puntconfiguratie overeenkomen met het specifieke onderdeel dat wordt geproduceerd. De rest van deze gids doorloopt alle belangrijke classificaties van elektrische persmachines, vergelijkt open en gesloten frame-ontwerpen rechtstreeks met echte bedrijfsgegevens, legt aandrijfmechanismen en puntconfiguraties in detail uit, en behandelt veiligheids- en onderhoudspraktijken die ervoor zorgen dat een pers jarenlang betrouwbaar blijft draaien.
A macht persmachine is industriële apparatuur die gecontroleerde mechanische kracht uitoefent via een bewegende ram om plaatmetaal en andere materialen die tussen de ram en een vast bed zijn geplaatst, te vormen, snijden, ponsen of vormen. In tegenstelling tot een handmatig bediende pers, maakt een elektrische persmachine gebruik van een motoraangedreven systeem, meestal een vliegwiel en een krukasopstelling, om de energie op te slaan en af te leveren die nodig is voor elke slag, waardoor een veel hogere krachtuitvoer en veel snellere cyclustijden mogelijk zijn dan met handmatige bediening mogelijk is.
In een typische mechanische krachtpers draait een elektromotor continu een vliegwiel, waarbij rotatie-energie wordt opgeslagen. Wanneer de operator een slag activeert, wordt er een koppeling ingeschakeld, die het draaiende vliegwiel verbindt met een krukas of excentrische as. Terwijl die as draait, wordt de roterende beweging omgezet in de lineaire op en neer gaande beweging van de ram via een drijfstang, waardoor een uitbarsting van opgeslagen energie aan het werkstuk wordt afgegeven op het laagste punt van de slag, precies wanneer het gereedschap in contact komt met het materiaal.
Het vliegwiel speelt een centrale rol in de manier waarop een mechanische pers een grote kracht uit een relatief bescheiden motor haalt. In plaats van een motor nodig te hebben die krachtig genoeg is om onmiddellijk piekkracht te leveren, accumuleert het vliegwiel voortdurend energie tussen de slagen door en geeft deze in een korte, krachtige uitbarsting vrij tijdens het daadwerkelijke werkgedeelte van de slag, waardoor een relatief kleine motor een pers kan aandrijven die een tonnage kan leveren dat veel groter is dan wat de motor alleen op duurzame basis zou kunnen produceren.
Eén enkele persslag doorloopt verschillende fasen waar operators en procesingenieurs naar verwijzen bij het oplossen van problemen of het optimaliseren van een stempelbewerking. De naderingsfase brengt de ram met minimale weerstand vanuit het bovenste dode punt naar het werkstuk. De werkfase begint op het moment dat het gereedschap in contact komt met het materiaal, waarbij het grootste deel van de opgeslagen energie van het vliegwiel wordt verbruikt terwijl het daadwerkelijke snijden of vormen plaatsvindt. De terugkeerfase brengt de ram vervolgens terug naar het bovenste dode punt, waardoor de pers gereed wordt gemaakt voor de volgende cyclus. Als u begrijpt waar in deze volgorde een bepaalde bewerking een piek in de vraag veroorzaakt, kunt u verklaren waarom bepaalde aandrijfmechanismen, zoals knokkelgewrichten of knevelontwerpen, beter geschikt zijn voor specifieke handelingen dan een standaard krukaandrijving, omdat elk mechanisme deze cyclus anders vormgeeft om aan een bepaalde procesbehoefte te voldoen.
Machtspersmachines worden gebruikt in de metaalfabricage, de productie van auto-onderdelen, de productie van apparaten, de productie van elektrische behuizingen en talloze andere industrieën die herhaalbare plaatbewerkingen in grote volumes vereisen, zoals stansen, doorboren, buigen, tekenen en munten, waardoor deze categorie apparatuur een van de meest gebruikte klassen van industriële machines in de moderne productie.
Voordat we ons beperken tot het frametype, helpt het om de mechanische persmachine binnen het bredere landschap van persaandrijftechnologieën, omdat elk aandrijftype past bij een ander productieprofiel.
| Factor | Mechanische pers | Hydraulische pers | Pneumatische pers |
|---|---|---|---|
| Cyclus snelheid | Snelle, hoge slagen per minuut | Langzamere, gecontroleerde ramsnelheid | Zeer snel voor licht werk |
| Forceer consistentie door middel van een beroerte | Varieert per beroerte | Constante volledige kracht gedurende de hele slag | Constante maar beperkte kracht |
| Typisch tonnagebereik | Matig tot zeer hoog | Groot assortiment, inclusief zeer hoge tonnage | Laag tot matig |
| Meest geschikte operaties | Blanking, piercing, hoog volume stempelen | Dieptrekken, dik materiaal vormen | Lichte montage, vorming van kleine onderdelen |
Een mechanische persmachine heeft over het algemeen de voorkeur wanneer de cyclussnelheid en herhaalbare hoge volumes belangrijker zijn dan instelbare krachtcontrole Dit is de reden waarom mechanische persen de hogesnelheidsstanslijnen domineren in de automobiel- en apparatenbouw, terwijl hydraulische persen de voorkeur blijven genieten voor dieptrekken en het vormen van dik materiaal, waarbij gecontroleerde, constante kracht over de volledige slag betere resultaten oplevert.
Pneumatische persen bezetten een kleinere maar aparte niche, die over het algemeen gereserveerd is voor lichte toepassingen, zoals de assemblage van kleine onderdelen, licht stampen of perspassing, waarbij de betrokken krachten bescheiden blijven en de extreem hoge cyclussnelheid belangrijker is dan het ruwe tonnagevermogen. Faciliteiten kiezen zelden tussen alle drie de aandrijftypen voor een enkele toepassing, omdat het vereiste tonnage en het vereiste bedieningstype de praktische keuze doorgaans beperken tot één duidelijke categorie voordat de frameconstructie zelfs maar een rol speelt.
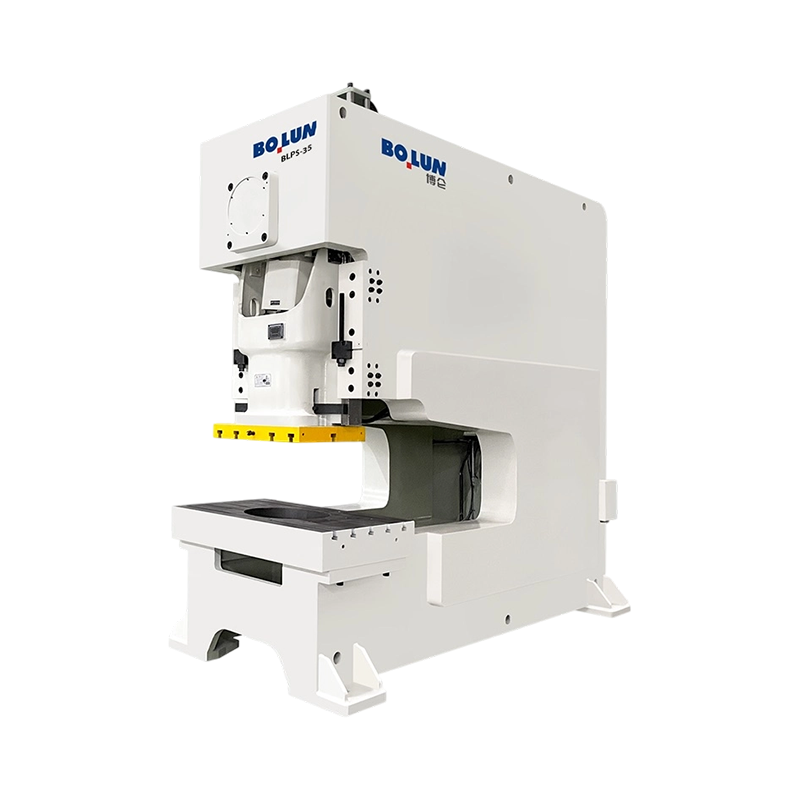
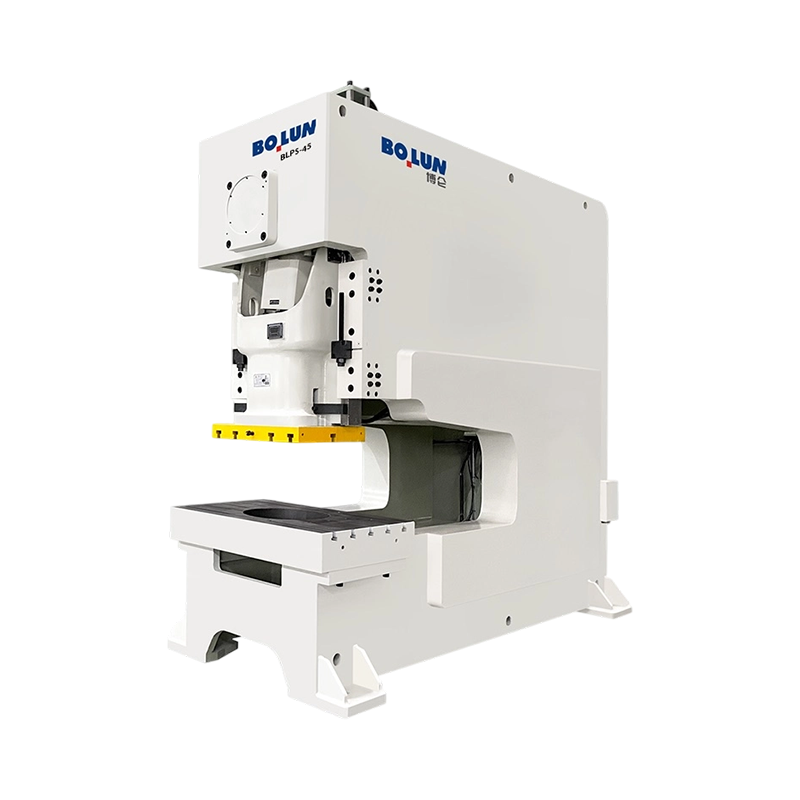
Een Open Type Power Press Machine , ook wel een C-frame of gap-frame-pers genoemd, gebruikt een frame in de vorm van de letter C, aan drie zijden open rond het werkgebied tussen de ram en het bed.
Het open C-vormige frame laat de voorkant en beide zijkanten van het werkgebied toegankelijk, wat het bepalende praktische voordeel van dit ontwerp is. Materiaal kan vanaf de voorkant of aan beide zijden worden ingevoerd, matrijzen kunnen met relatief gemakkelijke toegang worden gewisseld, en operators of geautomatiseerde invoersystemen hebben tijdens de hele operatie een duidelijke zichtlijn en fysieke toegang tot het werkgebied.
Het open frame-ontwerp, hoewel zeer toegankelijk, is inherent minder stijf dan een volledig gesloten frame, omdat de C-vorm een kleine mate van framedoorbuiging onder belasting mogelijk maakt, vooral bij hogere tonnages of wanneer de belasting niet in het midden van het werkgebied wordt uitgeoefend. Om deze reden is een Open Type Power Press Machine over het algemeen het meest geschikt voor werk met lichte en middelzware tonnages, gewoonlijk tot ongeveer 250 ton, waarbij het toegankelijkheidsvoordeel zwaarder weegt dan de bescheiden nauwkeurigheidsafweging.
Naast de ruwe toegankelijkheid tijdens normaal gebruik, maakt het open C-vormige frame van een Open Type Power Press Machine doorgaans een snellere matrijswissel mogelijk dan een equivalent met een gesloten frame, omdat technici de matrijsruimte vanuit drie richtingen kunnen benaderen in plaats van beperkt te zijn tot een enkele opening aan de voorkant. Voor winkels die volgens een roterend schema veel verschillende onderdelen door dezelfde pers laten lopen, kan dit voordeel in de omsteltijd de totale bezettingsgraad van de apparatuur tijdens een ploegendienst aanzienlijk verhogen, wat vaak het verschil kan maken tussen het voldoen aan een strak leveringsschema en het achterop raken.
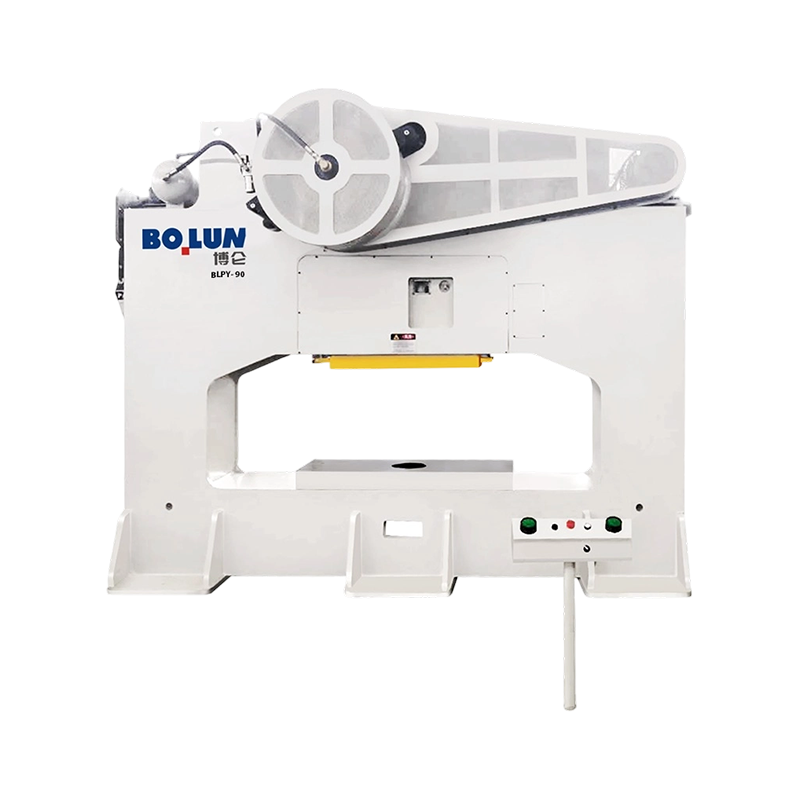
A Gesloten type krachtpersmachine , vaak een rechte zijpers of H-framepers genoemd, maakt gebruik van een frame met verbonden structurele elementen aan beide zijden van het werkgebied, waardoor een volledig ingesloten laadpad rond de ram ontstaat.
Omdat het frame aan beide zijden een volledig lastpad vormt in plaats van een open C-vorm, is een gesloten krachtpersmachine veel effectiever bestand tegen doorbuiging bij zware of niet-gecentreerde belasting. Deze extra stijfheid vertaalt zich direct in een betere parallelliteit van de ram en een consistenter gereedschapscontact over het volledige werkgebied, wat aanzienlijk van belang is voor nauwkeurig stempelen en groot paneelvormingswerk.
De gesloten frameconstructie ondersteunt aanzienlijk hogere tonnagewaarden dan open frameontwerpen, waarbij veel gesloten persen een vermogen hebben van ruim boven de 500 ton en grote autocarrosseriepaneelpersen die enkele duizenden tonnen bereiken. De verbeterde stijfheid van een gesloten frameontwerp vertaalt zich over het algemeen in nauwere maattoleranties op afgewerkte onderdelen Dit is de reden waarom stempelen met hoge precisie en groot paneelwerk consequent de voorkeur geven aan constructie van het gesloten type boven alternatieven van het open type.
Persen van het gesloten type maken doorgaans gebruik van uitgebreidere schuifgeleidingssystemen dan equivalenten van het open type, waarbij vaak geleidingsoppervlakken op alle vier de hoeken van de ram worden gebruikt in plaats van een eenvoudigere tweepuntsgeleidingsopstelling. Deze uitgebreidere geleiding draagt verder bij aan het precisievoordeel van een gesloten frameconstructie, omdat het de beweging van de ram beperkt tot een consistent verticaal pad, zelfs als de matrijskrachten niet perfect gecentreerd zijn binnen het werkgebied, een scenario dat routinematig voorkomt in de echte productie, zelfs met goed ontworpen gereedschappen.
In de onderstaande tabel worden de belangrijkste verschillen tussen de twee frametypen naast elkaar geplaatst voor directe vergelijking.
| Factor | Open Type Power Press Machine | Gesloten type krachtpersmachine |
|---|---|---|
| Framevorm | C-vormig, aan drie zijden open | Volledig gesloten laadpad aan beide zijden |
| Toegankelijkheid | Uitstekende, open voorkant en zijkanten | Beperkt tot alleen opening aan de voorkant |
| Framestijfheid | Matig, enige doorbuiging onder belasting | Hoge, minimale doorbuiging onder belasting |
| Typisch tonnagebereik | Tot ongeveer 250 ton | 250 ton tot enkele duizenden tonnen |
| Precisie en herhaalbaarheid | Goed voor algemeen stempelwerk | Superieur voor werk met nauwe tolerantie |
| Relatieve apparatuurkosten | Lager | Hoger |
Geen van beide frametypen is universeel beter, omdat de juiste keuze volledig afhangt van de onderdeelgrootte, de vereiste tolerantie, het tonnage en hoe vaak matrijzen moeten worden gewijzigd tijdens de productie, een beslissingskader dat verderop in deze handleiding meer in detail wordt behandeld.
Naast de frameconstructie worden mechanische krachtpersen verder gecategoriseerd door het specifieke mechanisme dat wordt gebruikt om vliegwielenergie om te zetten in rambeweging, en elk aandrijftype produceert een duidelijk kracht- en snelheidsprofiel tijdens de slag.
Het meest voorkomende mechanische persontwerp, waarbij een krukas wordt gebruikt om een roterende beweging om te zetten in een lineaire rambeweging. Crankpersen bieden een eenvoudig, betrouwbaar ontwerp dat zeer geschikt is voor algemeen stans-, doorsteek- en vormwerk.
Maakt gebruik van een excentrische as in plaats van een echte krukas, waardoor vaak een compacter frameontwerp mogelijk is voor een bepaalde slaglengte, vaak gebruikt in persen van kleine tot middelgrote tonnage.
Maakt gebruik van een knokkelverbinding die de kracht dramatisch vermenigvuldigt nabij de onderkant van de slag, waardoor dit ontwerp zeer geschikt is voor munt-, maat- en precisievormbewerkingen die een zeer hoge kracht vereisen over een korte werkafstand.
In principe vergelijkbaar met een knokkelgewrichtspers, waarbij gebruik wordt gemaakt van een tuimelkoppeling om hoge kracht te genereren met een gecontroleerde, stilstaande beweging nabij het onderste dode punt, favoriet voor operaties waarbij een langere contacttijd onder belasting nodig is.
Maakt gebruik van een roterend schroefmechanisme dat wordt aangedreven door een vliegwiel of motor om de ram aan te drijven, waardoor een energiebeperkte in plaats van een slagbeperkte werking wordt geboden, vaak gebruikt bij smeed- en munttoepassingen waarbij gecontroleerde impactenergie belangrijker is dan een vaste slaggeometrie.
Maakt gebruik van een multi-link-mechanisme om het snelheidsprofiel van de ram tijdens de slag te wijzigen, waardoor vaak een lagere naderingssnelheid en langere stilstand aan de onderkant van de slag ontstaat, wat handig is voor dieptrekwerkzaamheden die gevoelig zijn voor de ramsnelheid.
Het selecteren van het juiste aandrijfmechanisme begint met het identificeren van wat het proces feitelijk vraagt van het bewegingsprofiel van de ram. Bewerkingen waarbij snel en eenvoudig moet worden gezaagd, profiteren van standaard kruk- of excentrische aandrijvingen, omdat deze ontwerpen een ongecompliceerde, voorspelbare beweging bij hoge cyclussnelheden opleveren. Operaties waarbij extreme kracht nodig is, geconcentreerd in het onderste dode punt, zoals het aanbrengen van fijne details in het oppervlak van een onderdeel, profiteren van knokkelverbindings- of knevelontwerpen, met name vanwege de manier waarop deze mechanismen de kracht vermenigvuldigen door hun koppelingsgeometrie. Het afstemmen van het aandrijfmechanisme op de procesvraag, in plaats van voor elke toepassing standaard een krukpers te gebruiken, verbetert vaak zowel de kwaliteit van de onderdelen als de levensduur van het gereedschap, en kan de afvalpercentages aanzienlijk verminderen bij processen waarbij de krachttiming door de slag rechtstreeks van invloed is op het voltooide onderdeel.
Grotere persmachines worden ook geclassificeerd op basis van het aantal verbindingspunten, dat wil zeggen individuele krukas- of excentrische verbindingen, die de ram ondersteunen en aandrijven, wat een directe invloed heeft op de verdeling van de belasting over brede werkgebieden.
Een enkelpuntspers maakt gebruik van één centrale aandrijfverbinding met de ram, wat de eenvoudigste en meest gebruikelijke configuratie is voor kleine tot middelgrote persen die onderdelen verwerken die comfortabel in een compact werkgebied passen zonder ondersteuning over een ongewoon grote overspanning.
Een dubbelpuntspers maakt gebruik van twee aandrijfverbindingen die over de breedte van de ram zijn geplaatst, waardoor de belasting gelijkmatiger wordt verdeeld over bredere werkgebieden en het risico op kantelen van de ram wordt verminderd wanneer kracht uit het midden wordt uitgeoefend binnen een grotere matrijsruimte.
Een vierpuntspers maakt gebruik van vier aandrijfaansluitingen, één nabij elke hoek van de ram, waardoor de meest gelijkmatige verdeling van de belasting wordt verkregen. Hierdoor is deze configuratie de standaardkeuze voor zeer grote paneelstanstoepassingen, zoals carrosseriepanelen van auto's, waarbij het handhaven van een consistente parallelliteit over een groot werkgebied essentieel is voor de kwaliteit van de onderdelen.
Naarmate het werkgebied groter wordt, neemt het risico op een ongelijkmatige krachtverdeling en ramkanteling proportioneel toe. Dit is precies de reden waarom grotere gesloten persen gewoonlijk dubbele of vierpuntsconfiguraties gebruiken in plaats van een enkele centrale aandrijving. Het afstemmen van het aantal punten op de onderdeelgrootte en tonnage is een van de belangrijkste specificatiebeslissingen bij het selecteren van een grootformaat stempelpers.
Hoewel extra aandrijfpunten de lastverdeling verbeteren, voegen ze ook de mechanische complexiteit toe, omdat elk extra verbindingspunt zijn eigen nauwkeurig gesynchroniseerde aandrijfkoppeling vereist, gekoppeld aan een gemeenschappelijk vliegwiel en koppelingssysteem. Deze extra complexiteit verhoogt over het algemeen zowel de initiële apparatuurkosten als de voortdurende onderhoudsvereisten vergeleken met een eenvoudiger single-point-ontwerp. Daarom moet het aantal punten worden afgestemd op de werkelijke vereisten voor de onderdeelgrootte in plaats van te worden geselecteerd als een standaardupgrade, ongeacht de toepassing, aangezien betalen voor synchronisatiecomplexiteit die de werkelijke productiebehoefte niet vereist zelden het algehele rendement op de investering in apparatuur verbetert.
Slaat de rotatie-energie van de aandrijfmotor continu op en geeft deze tijdens elke werkslag in een geconcentreerde stoot vrij om kracht te leveren die veel verder gaat dan wat de motor alleen zou kunnen verdragen.
Schakelt het vliegwiel in op de krukas om een slag te initiëren en stopt de beweging van de ram onmiddellijk zodra de slag is voltooid, een cruciaal veiligheids- en controlecomponent op elke elektrische persmachine.
Zet de roterende beweging van het vliegwiel om in de lineaire heen en weer gaande beweging van de ram, waarbij de asgeometrie de slaglengte en het snelheidsprofiel van de ram rechtstreeks bepaalt.
Het bewegende onderdeel dat de bovenste matrijs draagt en kracht levert aan het werkstuk, wordt nauwkeurig binnen het frame geleid om tijdens elke slag een consistente uitlijning met het vaste bed te behouden.
De vaste onderconstructie die de onderste matrijs ondersteunt, is ontworpen om herhaalde impactbelasting te weerstaan en tegelijkertijd een nauwkeurige uitlijning met de ram te behouden gedurende de hele levensduur van de machine.
Moderne elektrische persmachines omvatten programmeerbare bedieningselementen die de slagsnelheid regelen, veiligheidsvergrendelingen en operationele monitoring, die steeds vaker worden geïntegreerd met geautomatiseerde invoer- en onderdeelverwerkingssystemen op lijnen met een hoog volume.
Al deze componenten zijn afhankelijk van het correct functioneren van de andere componenten, zodat de pers veilig kan werken en consistente onderdelen kan produceren. Een perfect onderhouden vliegwiel en krukas kunnen een versleten koppelings- en remconstructie die er niet in slaagt de ram betrouwbaar te stoppen niet compenseren, en een nauwkeurig uitgelijnd ramgeleidingssysteem biedt weinig voordeel als het bed en de steunplaat na jaren van intensief gebruik uit de lijn zijn verschoven. Het evalueren van de aankoop van een pers of het plannen van een onderhoudsprogramma voor een bestaande machine betekent dat u het volledige systeem in ogenschouw neemt in plaats van elk afzonderlijk onderdeel.
Faciliteiten die een elektrische persmachine selecteren, moeten niet alleen rekening houden met de huidige eisen aan onderdelen, maar ook met redelijkerwijs te verwachten toekomstige productiebehoeften, aangezien het later upgraden van tonnage of frametype doorgaans betekent dat een geheel nieuwe machine moet worden aangeschaft in plaats van een bestaande machine moet worden aangepast. Het specificeren van een bescheiden extra capaciteit die verder gaat dan de onmiddellijke vereisten, waar het budget dit toelaat, blijkt vaak kosteneffectiever gedurende de levensduur van de apparatuur dan het herhaaldelijk ontgroeien van opeenvolgende ondermaatse persen, vooral voor groeiende bedrijven waarbij verwacht wordt dat de complexiteit of het volume van de onderdelen binnen een paar jaar na de eerste aankoop zal toenemen.
De pers zelf is slechts de helft van een functionele stempeloperatie, aangezien de matrijs de werkelijke vorm, snijactie of vormresultaat bepaalt dat op het materiaal wordt toegepast, en het matrijsontwerp nauw moet aansluiten bij het specifieke geselecteerde perstype.
Progressieve matrijzen voeren meerdere bewerkingen achter elkaar uit terwijl stripmateriaal door verschillende stations binnen één enkele matrijsset wordt voortbewogen, en deze aanpak past bijzonder goed bij hogesnelheidspersen van het open type met continue spoeltoevoer, omdat de combinatie de output maximaliseert voor onderdelen die verschillende vormings- of snijstappen vereisen.
Overdrachtmatrijzen verplaatsen individuele plano's of onderdelen tussen stations met behulp van een mechanisch overdrachtssysteem in plaats van een doorlopende strip, een aanpak die vaak wordt gebruikt op grotere persen van het gesloten type die grotere onderdelen produceren, zoals autopanelen, waarbij individuele plano's in plaats van een continue spoel het proces voeden.
Samengestelde matrijzen voeren meerdere snijbewerkingen tegelijkertijd uit in één enkel station in plaats van in opeenvolgende stations, vaak gebruikt voor onderdelen die een hoge maatnauwkeurigheid vereisen tussen meerdere snijkenmerken in één enkele slag.
Het gewicht van de matrijs, de sluithoogte en de vereiste werkruimte moeten allemaal worden gecontroleerd aan de hand van het specifieke persframetype in kwestie, aangezien een matrijs die is ontworpen voor de open toegang en de kortere sluithoogte die kenmerkend is voor een open pers, mogelijk niet rechtstreeks wordt overgedragen naar een gesloten pers zonder aanpassingen, en omgekeerd.
Een slecht onderhouden matrijs, met botte snijranden of versleten vormoppervlakken, dwingt de pers harder te werken dan nodig is om elke bewerking te voltooien, waardoor de slijtage van de koppelings-, rem- en aandrijfcomponenten in de loop van de tijd wordt versneld. Faciliteiten die matrijsonderhoud en personderhoud behandelen als één enkel geïntegreerd programma, in plaats van twee afzonderlijke zaken die door verschillende afdelingen worden afgehandeld, zien over het algemeen een langere levensduur van zowel het gereedschap als de pers zelf, samen met een consistentere onderdeelkwaliteit gedurende de volledige levensduur van een productierun.
Het gebied waar de ram en de matrijs in contact komen met het werkstuk, ook wel het bedieningspunt genoemd, vertegenwoordigt de hoogste risicozone op elke elektrische persmachine, en passende bescherming, of het nu gaat om vaste barrières, lichtgordijnen of tweehandsbedieningssystemen, is essentieel om contact van de operator met bewegende componenten tijdens een slag te voorkomen, ongeacht het specifieke frametype of het betrokken tonnage.
Omdat de koppelings- en remconstructie precies regelt wanneer de ram beweegt en stopt, is regelmatige inspectie en onderhoud van dit systeem een kritische veiligheidsvereiste, en elk teken van vertraagd stoppen of inconsistente inschakeling zou de machine onmiddellijk buiten gebruik moeten stellen totdat deze gerepareerd is.
Consistente training van operators over de juiste toevoertechniek, procedures voor het vervangen van matrijzen en noodstopprotocollen vermindert het risico op incidenten aanzienlijk, en faciliteiten moeten gedocumenteerde standaardwerkprocedures handhaven die specifiek zijn voor elke combinatie van pers en matrijs die regelmatig wordt gebruikt.
Eeny maintenance, die change, or adjustment work performed on a power press machine should follow strict lockout and tagout procedures, ensuring the machine cannot unexpectedly cycle while personnel are working within or near the point of operation.
Voortdurende werking van de krachtpers genereert aanzienlijk geluid en trillingen, vooral bij grotere persen van het gesloten type die hoge tonnages uitvoeren. Faciliteiten moeten de geluidsblootstelling evalueren aan de hand van de relevante richtlijnen voor de werkplek en trillingsisolatiemontage overwegen voor persen die op de bovenste verdiepingen of in de buurt van gevoelige apparatuur zijn geïnstalleerd, omdat overgedragen trillingen na verloop van tijd nabijgelegen precisiemachines kunnen beïnvloeden.
Elke elektrische persmachine moet duidelijk gemarkeerde, gemakkelijk bereikbare noodstopbedieningen hebben die zo zijn geplaatst dat elke operator of personeel in de buurt de machine onmiddellijk kan stoppen zonder dat hij daarvoor over of in de buurt van het bedieningspunt hoeft te reiken. Deze bedieningselementen moeten regelmatig worden getest als onderdeel van routinematige veiligheidsverificatie in plaats van dat ze na de eerste installatie voor onbepaalde tijd functioneel worden geacht, aangezien een noodbediening die stilletjes uitvalt geen echte bescherming biedt wanneer deze daadwerkelijk nodig is.
Verschillende industrieën neigen naar specifieke elektrische persconfiguraties op basis van de onderdeelgroottes, toleranties en productievolumes die kenmerkend zijn voor hun producten.
De productie van carrosseriepanelen in de auto-industrie is sterk afhankelijk van grote gesloten persen, vaak in vierpuntsconfiguraties, die in staat zijn grote, complexe panelen met een strakke maatvastheid over duizenden onderdelen per productierun te stansen. Kleinere auto-onderdelen, zoals beugels en bevestigingsmiddelen, worden vaak geproduceerd op open persen met hogere snelheid en progressieve matrijzen.
Apparaatbehuizingen en interne componenten bestrijken een breed tonnagebereik, waarbij kleinere open persen gewoonlijk interne beugels en montagecomponenten hanteren, terwijl grotere gesloten persen buitenpanelen vormen die een gladde, consistente oppervlakteafwerking vereisen.
Bij de productie van elektrische behuizingen wordt doorgaans de voorkeur gegeven aan persen van het open type met progressieve matrijzen met hoge snelheid, omdat deze onderdelen over het algemeen van lichter materiaal zijn, geproduceerd in zeer hoge volumes, waarbij de cyclussnelheid en de toegankelijkheid van de matrijs voor frequente gereedschapswisselingen belangrijker zijn dan de extreme stijfheid van gesloten persen.
Voor de productie van grote volumes bevestigingsmiddelen en kleine hardware wordt gewoonlijk gebruik gemaakt van compacte éénpunts open persen die met zeer hoge slagen per minuut draaien, waarbij de ruwe cyclussnelheid voorrang krijgt boven de precisievoordelen die er meer toe doen voor grotere onderdelen met nauwere toleranties.
Zware industriële toepassingen, waaronder het vormen van structurele beugels, het blinderen van dikke platen en het vormen van grote flensen, vereisen doorgaans de hoogste tonnage gesloten persen die beschikbaar zijn, omdat de materiaaldikte in deze toepassingen aanzienlijk meer kracht per eenheid afschuif- of vormlengte vereist dan typisch dun plaatwerk dat wordt aangetroffen in de automobiel- of apparatenbouw, waardoor de tonnage-eisen vaak veel verder gaan dan wat een vergelijkbare dunne plaat ooit nodig zou hebben.
Naast het frametype en het aandrijfmechanisme bepalen verschillende specifieke numerieke specificaties of een bepaalde elektrische persmachine daadwerkelijk aan een productievereiste voldoet.
Het tonnage vertegenwoordigt de maximale kracht die een pers veilig kan leveren, en dit cijfer moet altijd de berekende vereiste kracht voor een bepaalde bewerking met een redelijke veiligheidsmarge overschrijden, aangezien het constant draaien van een pers in de buurt van de maximale nominale tonnage de slijtage versnelt en het risico op falen vergroot.
De slaglengte definieert de totale verticale verplaatsingsafstand van de ram, die voldoende moet zijn om onderdelen de matrijs vrij te laten maken tijdens verwijdering of automatisch uitwerpen, wat vooral belangrijk is voor diepgetrokken onderdelen die een grotere speling vereisen dan eenvoudige stansbewerkingen.
Dit cijfer bepaalt direct de maximale theoretische productiesnelheid, hoewel de daadwerkelijk haalbare output ook afhangt van de materiaaltoevoersnelheid, de complexiteit van de onderdelen en eventuele secundaire bewerkingen die in de perscyclus zijn geïntegreerd.
De sluithoogte, de afstand tussen de ram en het bed aan de onderkant van de slag, moet geschikt zijn voor de specifieke matrijshoogte die wordt gebruikt, terwijl de bedgrootte fysiek moet passen bij zowel de matrijs als het materiaal dat door de pers wordt gevoerd.
Naast de specificaties waarmee een koper rechtstreeks communiceert, bepalen het motorvermogen en de energiecapaciteit van het vliegwiel hoe snel een pers zich tussen de slagen kan herstellen bij aanhoudend hoge productiesnelheden. Een pers die gedurende langere perioden in de buurt van het maximale aantal slagen per minuut draait, heeft voldoende motorvermogen nodig om het vliegwiel tussen de cycli volledig opgeladen te houden, en een te kleine motorcapaciteit kan leiden tot geleidelijk snelheidsverlies en inconsistente krachtafgifte tijdens lange, ononderbroken productieruns, een probleem dat op specificatiebladen alleen niet altijd duidelijk wordt zonder specifiek de werkcyclusgegevens te controleren. Daarom is het de moeite waard om de werkcyclusgegevens rechtstreeks bij een fabrikant op te vragen voordat u een aankoopbeslissing afrondt.
Machtspersmachines worden voornamelijk op basis van frameconstructie ingedeeld in ontwerpen van het open type en het gesloten type, en op basis van het aandrijfmechanisme in mechanische, hydraulische en pneumatische persen, waarbij mechanische persen verder worden onderverdeeld in typen met krukas, excentriek, knokkelverbinding, knevel en schroefaandrijving.
Een Open Type Power Press Machine uses a C shaped frame open on three sides for easy access, generally suited to lighter tonnage work, while a Closed Type Power Press Machine uses a fully enclosed frame offering greater rigidity and precision for higher tonnage and larger part applications.
Open Type Power Press Machines dekken gewoonlijk een tonnage tot ongeveer 250 ton, waardoor ze zeer geschikt zijn voor kleine en middelgrote stempel-, stans- en doorsteekbewerkingen in plaats van zeer groot paneelwerk.
Gesloten type krachtpersmachines bieden een aanzienlijk grotere framestijfheid, waardoor de doorbuiging bij zware of niet-gecentreerde belasting wordt verminderd en een strakkere parallelliteit van de ram behouden blijft, die beide essentieel zijn voor het produceren van grote, dimensionaal consistente panelen.
Een mechanische persmachine gebruikt een vliegwiel en een krukas om opgeslagen rotatie-energie om te zetten in snelle, herhaalbare ramslagen, terwijl een hydraulische pers vloeistofdruk gebruikt om gedurende de hele slag een constante kracht te leveren bij doorgaans lagere cyclussnelheden.
Een knokkelgewrichtpers maakt gebruik van een koppelingsmechanisme dat de kracht dramatisch vermenigvuldigt nabij de onderkant van de slag, waardoor deze zeer geschikt is voor munt-, maatvoering en andere precisiebewerkingen die een zeer hoge kracht vereisen over een korte werkafstand.
Het aantal punten verwijst naar het aantal individuele krukas- of excentrische aandrijfverbindingen die de ram ondersteunen, variërend van enkelpuntspersen voor compacte onderdelen tot dubbel- of vierpuntspersen die de belasting gelijkmatig over bredere werkgebieden verdelen.
Het vereiste tonnage hangt af van de materiaaldikte, materiaalsterkte, de afschuif- of vormomtreklengte van het onderdeel en de specifieke bewerking die wordt uitgevoerd, en wordt doorgaans berekend met behulp van gevestigde formules die specifiek zijn voor stans-, doorsteek- of vormwerk.
Essentiële veiligheidsvoorzieningen zijn onder meer bewaking van de bedieningslocaties, zoals lichtgordijnen of vaste barrières, een betrouwbaar koppelings- en remsysteem met geverifieerde remprestaties, tweehandenbedieningssystemen waar van toepassing, en gedocumenteerde lockout- en tagout-procedures voor onderhoudswerkzaamheden.
Koppelings- en remsystemen moeten worden geïnspecteerd volgens een regelmatig schema dat is vastgelegd door de fabrikant en de toepasselijke veiligheidsvoorschriften, waarbij bij elk inspectie-interval wordt gecontroleerd of de remafstand en responstijd binnen de gespecificeerde veiligheidstoleranties blijven.


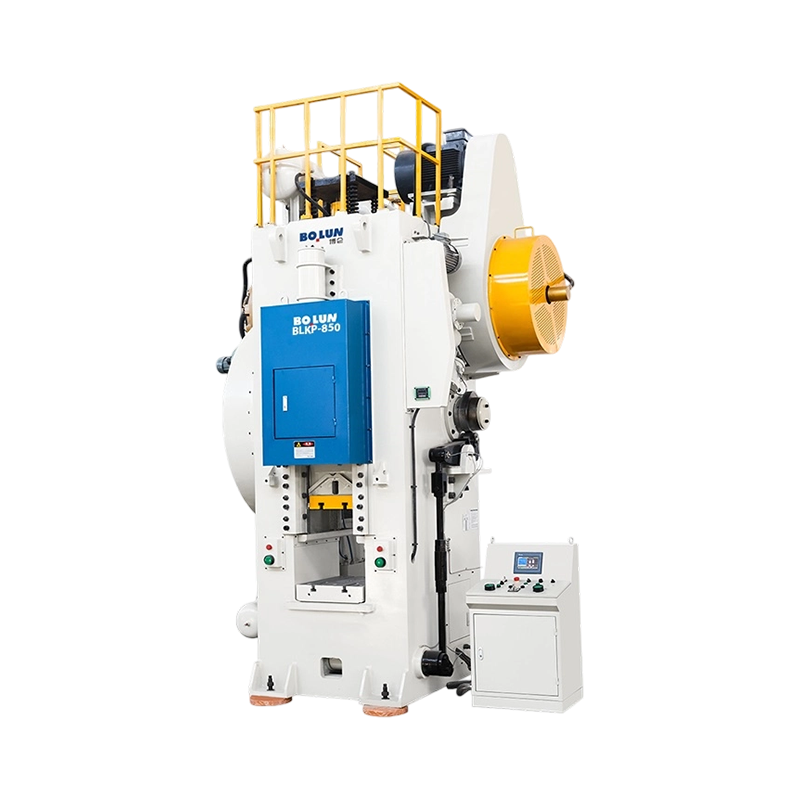
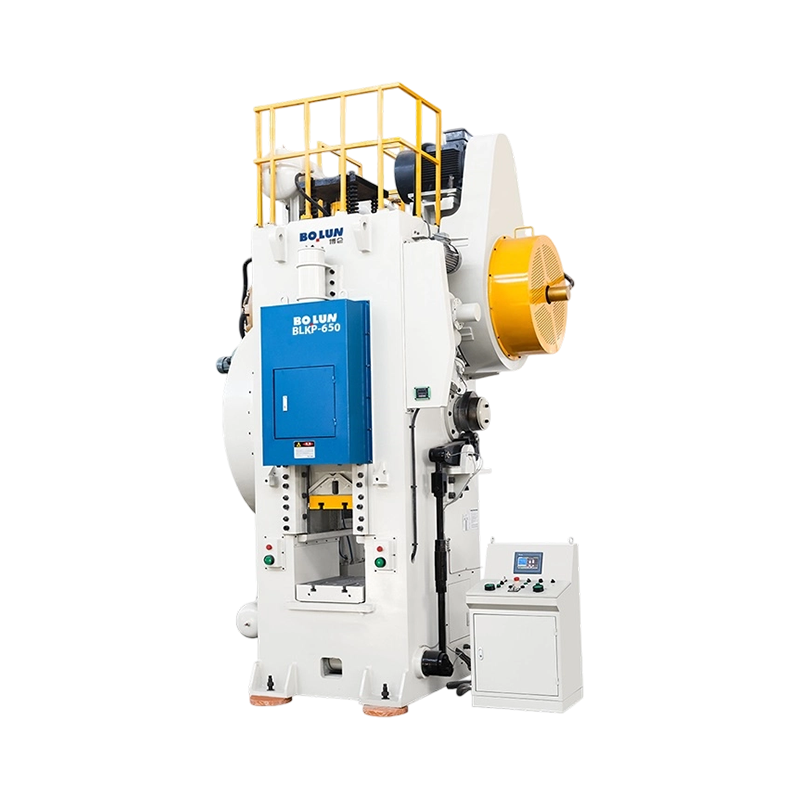
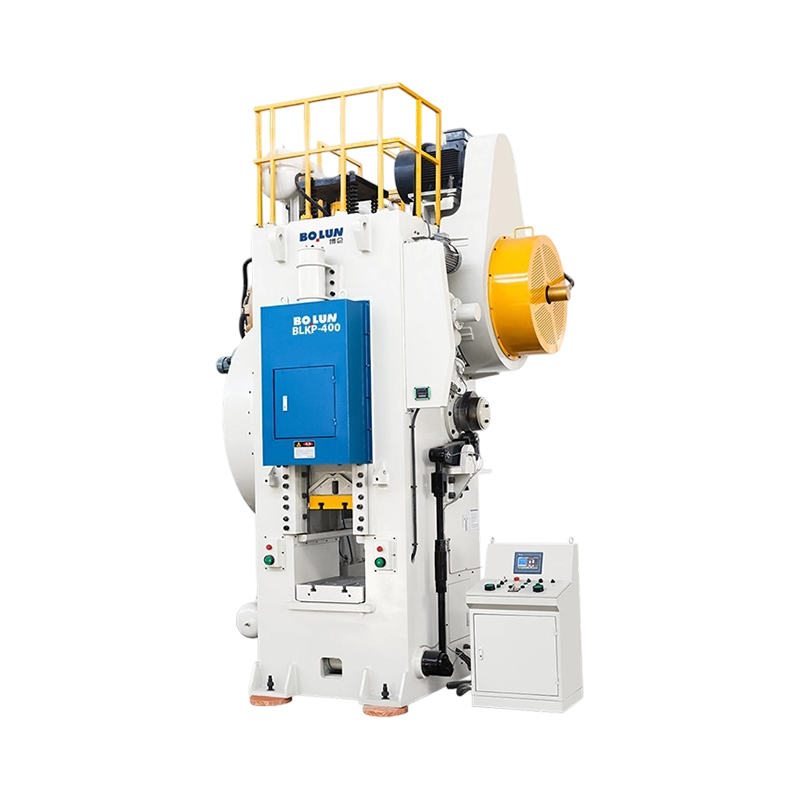
Een pers is niet één machinecategorie. Het is een familie van metaalvormma...
Mechanische krachtpersen en hun essentiële functies begrijpen ...
Een productiemanager loopt een technische bijeenkomst binnen met een stape...
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

