Op het gebied van moderne precisiemechanische productie, a kracht pers is de kernkrachtbron voor uiterst nauwkeurige assemblage, vorming en kalibratie van componenten. Of het nu gaat om de assemblage van krukassen van kernmotoren of om het nauwkeurig persen van grote mechanische constructies: de keuze van het juiste type pers bepaalt direct de assemblagekwaliteit en levensduur van het werkstuk.
Een krachtpers is een apparaat dat enorme kracht genereert door middel van energieoverdracht (mechanisch of hydraulisch) om materiaalvervorming of perspassing van componenten te bewerkstelligen. Bij de verwerking van krukassen is het niet slechts een eenvoudig 'duwgereedschap', maar een precisiesysteem dat strikte controle over slag, snelheid en druk vereist. Het belangrijkste operationele doel is ervoor te zorgen dat op elkaar aansluitende onderdelen de ontworpen perspassing bereiken zonder interne spanningsconcentraties of schade aan de op elkaar passende oppervlakken te genereren.
Om de toepasselijke scenario's voor verschillende apparatuur beter te begrijpen, kunnen we deze analyseren aan de hen van de volgende prestatievergelijking:
| Prestatiekenmerk | Crankpers (Crank/dubbele Crankpers) | Hydraulische pers |
| Stroombron | Energieopslag via vliegwiel, mechanische koppeling | Hydraulische cilinder, vloeistofkracht |
| Kenmerken van een beroerte | Maximale druk in het onderste dode punt, de snelheid daalt scherp nabij de bodem | Constante druk gedurende de gehele slag |
| Controleprecisie | Vaste slag, moeilijk te stoppen halverwege het proces | Nauwkeurige drukbewaking en slagophanging |
| Primaire toepassing | Metaalstampen in grote volumes, smeden | Precisieperspassing, asuitlijning, complexe montage |
| Operationele flexibiliteit | Laag (geschikt voor gestandaardiseerde repetitieve taken) | Hoog (geschikt voor diverse aangepaste perspassingtaken) |
Krukaspersmachine: Deze apparatuur is op maat ontworpen voor krukasproductielijnen en is doorgaans uitgerust met gespecialiseerd positioneringsgereedschap om ervoor te zorgen dat de hartlijnen van de verschillende krukastappen perfect uitgelijnd zijn, waardoor kantelen tijdens het perspassingsproces wordt voorkomen.
Asrichtpers: Krukassen vertonen vaak kleine buigafwijkingen na gebruik of bewerking. Dergelijke persen zijn uitgerust met uiterst gevoelige meetsystemen (meestal gebruikt met V-blokken en meetklokken) om meerdere kleinschalige hydraulische correcties uit te voeren, waarbij de slingering van de krukas tot op micronniveau wordt aangepast.
Wanneer ze geconfronteerd worden met de taak om een krukas van een tweetaktmotor te persen, vragen veel gebruikers zich af: is een gewone pers van 20 ton voldoende? Het antwoord is niet absoluut en hangt af van de fysieke parameters en precisie-eisen van het specifieke onderdeel.
Om te bepalen of 20 ton druk geschikt is, moet men deze evalueren op basis van de fysieke logica van interferentieaanvallen. De vereiste indrukkracht wordt voornamelijk beïnvloed door het contactoppervlak, de mate van interferentie en de wrijvingscoëfficiënt van de materialen.
Berekeningsbasis belasting: In de technische praktijk is de ruwe formule voor het schatten van de inperskracht F = mu * pi * d * L * P_radial, waarbij mu de wrijvingscoëfficiënt is, d de asdiameter is, L de insteeklengte is en P_radial de gegenereerde radiale druk is. Als bij een tweetaktkrukas de tapdiameter groot is en de interferentie groot is, kan de vereiste kracht de limiet van 20 ton benaderen of overschrijden.
Structurele beperkingen: Tweetaktkrukassen bestaan doorgaans uit een linker en rechter steekas en een centrale krukpen. Hun structurele kenmerk is de hoge stijfheid van de krukarm, maar de wanddikte rond het verbindingsgat is beperkt. Als het tonnage van de apparatuur onjuist is geselecteerd, zal een druk die de vloeigrens van het materiaal overschrijdt, microscheurtjes in de krukarm of uitzetting van het asgat veroorzaken.
| Motortype | Tijdschriftdiameterbereik | Geschiktheid voor persen van 20 ton | Kernfactoren om te overwegen |
| Lichte werkzaamheden (bijvoorbeeld tuingereedschap) | 15 - 25 mm | Zeer geschikt | Voldoende drukreserve, vereist drukregeling |
| Middelzwaar gebruik (bijv. motorfiets/buitenboordmotor) | 30 - 50 mm | Industriestandaardconfiguratie | Vereist speciaal gereedschap, focus op coaxialiteit |
| Zwaar gebruik (bijvoorbeeld grote waterverplaatsing/industrieel) | > 50mm | Beperkt, hulp bij thermische montage aanbevolen | Koudpersen beschadigt gemakkelijk oppervlakken, vereist temperatuurverschil |
Zelfs als de pers aan de tonnage-eisen voldoet, drukbewaking is veel belangrijker dan de eenvoudige keuze van het tonnage bij het indrukken van tweetaktkrukassen.
Curvebewaking: In een ideaal perspassingsproces moet de curve van de druk die toeneemt met de verplaatsing vloeiend en lineair zijn. Als er halverwege het proces een aanzienlijke plotselinge drukverhoging (piekjitter) optreedt, duidt dit vaak op metaalspaanders, onvoldoende smering of een axiale verkeerde uitlijning op het pasoppervlak.
Preventieve maatregelen: Het wordt ten zeerste aanbevolen om een druksensor op een hydraulische pers te installeren. Als bij tweetaktkrukassen de druk in het begin snel de limiet bereikt, moet men onmiddellijk stoppen, omdat forceren in dit stadium gemakkelijk vreten aan het astapoppervlak kan veroorzaken. Zodra dergelijke schade optreedt, faalt de bevestigingskracht van het pasoppervlak volledig, wat leidt tot slippen van de as of abnormaal geluid tijdens daaropvolgend gebruik.
In het onderhouds- en productieproces van krukassen zijn het demonteren van oude onderdelen en het persen van nieuwe onderdelen veel voorkomende handelingen. Om efficiënt en met weinig schade te kunnen schakelen, kan men niet uitsluitend vertrouwen op de simpele push-pull-actie van de pers; het vereist een gestandaardiseerde proceslogica.
Het realiseren van een snelle omschakeling tussen perspassing en demontage is afhankelijk van gereedschap instellen and flexibele reactie van het hydraulisch systeem .
Verschil in gereedschapsontwerp: Voor de demontage is een ondersteunende basismatrijs vereist. Zijn rol is om de crankarm stevig op de basis te laten zitten, terwijl er een centraal gat overblijft waar de tap doorheen kan. De perspassingsmodus vereist een positioneringsgeleidingsram. De ram moet nauwkeurig zijn uitgelijnd met het midden van de tap en moet tijdens het persproces fijnafstellingsmogelijkheden hebben om ervoor te zorgen dat de intredehoek absoluut verticaal is.
Beperking aanpassing van hydraulisch systeem: Om schade aan onderdelen als gevolg van overmatige kracht te voorkomen, moeten ontlastkleppen of elektronische limieten worden ingesteld. Omdat de aanvankelijke losbreekkracht vaak hoog is, kan de apparatuur tijdens demontage op nominale druk blijven draaien; tijdens het persen moet een veiligheidsbovengrens vooraf worden ingesteld om overbelasting te voorkomen.
Veel beginners hebben de neiging om te denken dat hoe strakker, hoe beter, maar vanuit technisch perspectief moeten interferentie-passingen binnen een bepaald gebied worden gehandhaafd tolerantie voor interferentiepassing .
| Paringsmethode | Wrijvingscoëfficiënt | Gedrag bij indrukken | Betrouwbaarheid |
| Overmatige interferentie | 0,12 - 0,15 | Manometer fluctueert hevig | Beschadigt gemakkelijk oppervlakken, interne spanningsvermoeidheid |
| Redelijke inmenging | 0,08 - 0,10 | De druk stijgt soepel, stabiele baan | Stabiele koppeloverdracht, geen metaalschade |
| Temperatuur ondersteund | 0,05 - 0,07 | Druk aanzienlijk lager | Strakke pasvorm, materiaaleigenschappen behouden |
Waarde van smering: Het gebruik van extreme druk-smeermiddel is verplicht; het vormt een oliefilm tussen de tap en het verbindingsgat, waardoor droge wrijving tijdens het persen wordt voorkomen en de montage soepeler verloopt.
Bij grootschalige productie kunnen door gebruik te maken van een gezamenlijke lay-out van mechanische en hydraulische apparatuur de productie-efficiëntie en opbrengst aanzienlijk worden verbeterd.
Tijdens de ruwe bewerkings- of smeedfase, a dubbele crankpers is een onmisbare kernkracht. Het is effectief bestand tegen het kantelmoment dat wordt gegenereerd tijdens het persproces, waardoor wordt verzekerd dat de onbewerkte krukas tijdens het smeden gelijkmatig wordt belast.
| Processtap | Aanbevolen uitrusting | Doel |
| Smeden/ruw vormen | Dubbele crankpers | Zorg voor materiaaldichtheid |
| Precisie perspassing | Hydraulische pers | Zorg voor interferentie, voorkom oppervlakteschade |
| Axiaal rechttrekken | Asrichtpers | Controle geometrische fout |
Coaxialiteitsafwijking: Als de geleidingsprecisie van het perspassingsgereedschap onvoldoende is, zal de halve as van de krukas wiebelen, wat leidt tot radiale uitloop in het eindproduct.
Excentrische belasting: Als het drukcentrum niet op het geometrische middelpunt van de krukasas valt, zal dit leiden tot microverdraaiing van de krukarm.
Het persen van een krukas is risicovol en uiterst nauwkeurig werk. Het opzetten van een wetenschappelijk dagelijks management- en veiligheidssysteem is de basis van de werking van de fabriek.
Krachtsensor testen: Het wordt aanbevolen om het druksensorsysteem eenmaal per kwartaal te kalibreren. Zorg ervoor dat de leesfout van de sensor binnen 1 procent ten opzichte van standaard kalibratiegewichten wordt beperkt.
| Beschermende maatregel | Functie |
| Bedieningsknoppen met twee handen | Voorkomt dat operators het station kunnen bereiken |
| Lichtgordijndetectie | Noodstop als er een vreemd voorwerp binnendringt |
| Bescherming tegen overbelasting | Automatisch lossen als de limiet wordt overschreden |
Luister naar abnormale geluiden: Tijdens het indrukken duidt een continu piepend geluid op een smeringsfout; een helder klikgeluid betekent waarschijnlijk lokale schade aan het metalen pasoppervlak.
De kern van kwaliteitsbewaking ligt in de interpretatie van de druk-verplaatsingscurve. Als er bij de uitgang metaalspaanders worden aangetroffen, of als er duidelijke tekensporen op het oppervlak verschijnen, moet de operatie worden stopgezet.
Over het algemeen, herhaalde perspassing wordt niet aanbevolen . Elke indrukking veroorzaakt microscopische plastische vervorming van het pasoppervlak, waardoor de levensduur van het materiaal wordt verkort en het risico op asslip toeneemt.
Speciale afstandhouders bieden niet alleen ondersteuning, maar zijn ook ingebed in de positie van de krukpen, waardoor ervoor wordt gezorgd dat de linker en rechter halve assen de ingestelde fasehoek behouden tijdens het inpersproces, waardoor fase-uitlijning wordt voorkomen.
De conclusie is ja. Hydraulische persen kunnen de maximale perskracht nauwkeurig regelen door de ontlastkleppen aan te passen. Zodra de indrukkracht de ingestelde waarde overschrijdt, zal het hydraulische systeem automatisch de druk ontlasten.
Het wordt aanbevolen om 60 procent van de perspassing te behouden door speling te reserveren door thermische uitzetting en samentrekking, terwijl de resterende 40 procent van de pasvorm afhankelijk is van de pers. Deze methode garandeert de kwaliteit van de montage en minimaliseert interne spanningsschade.
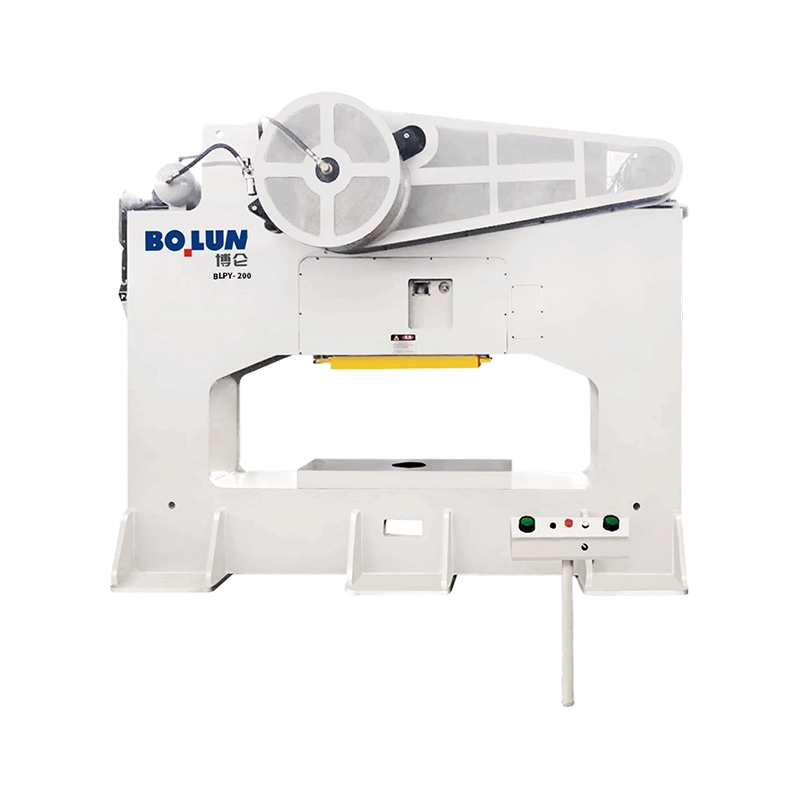


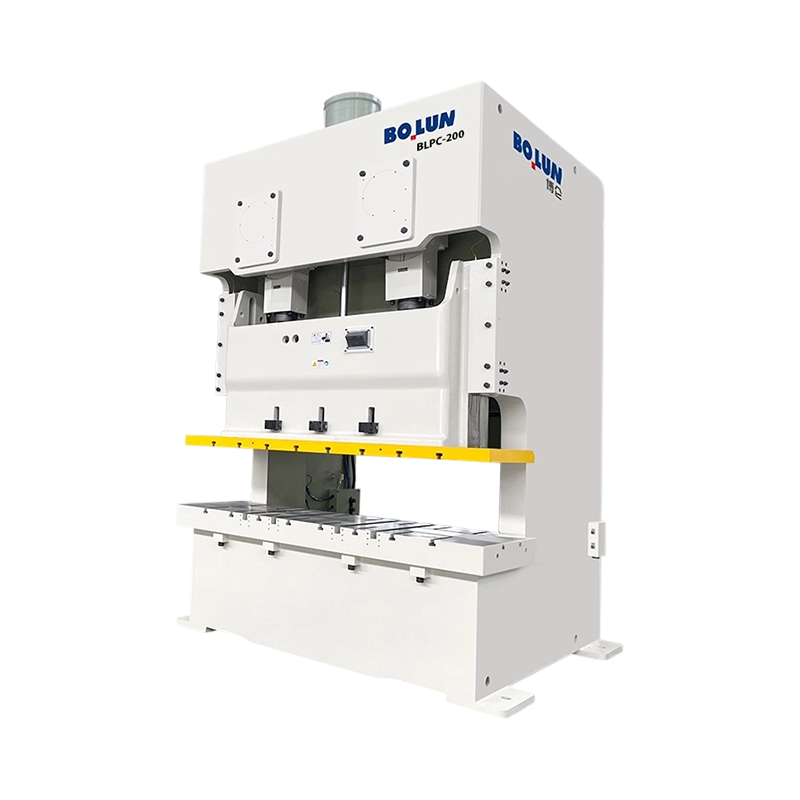
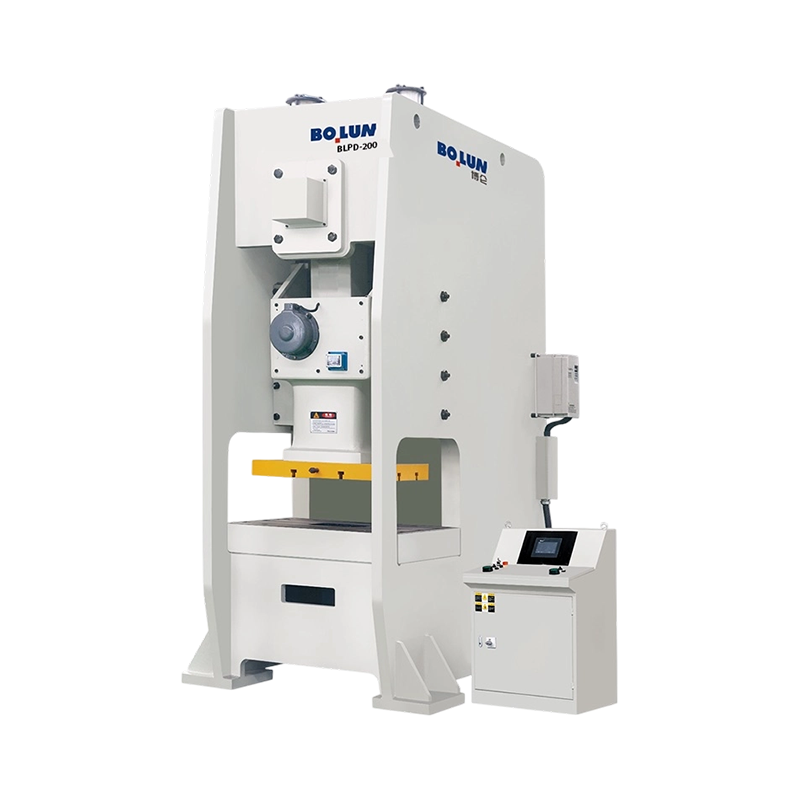
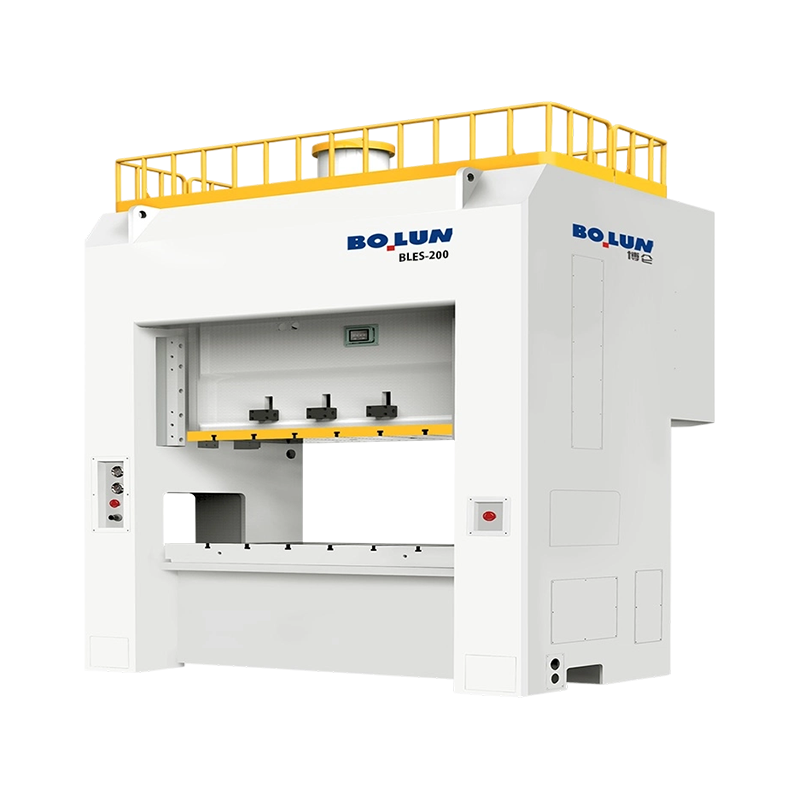
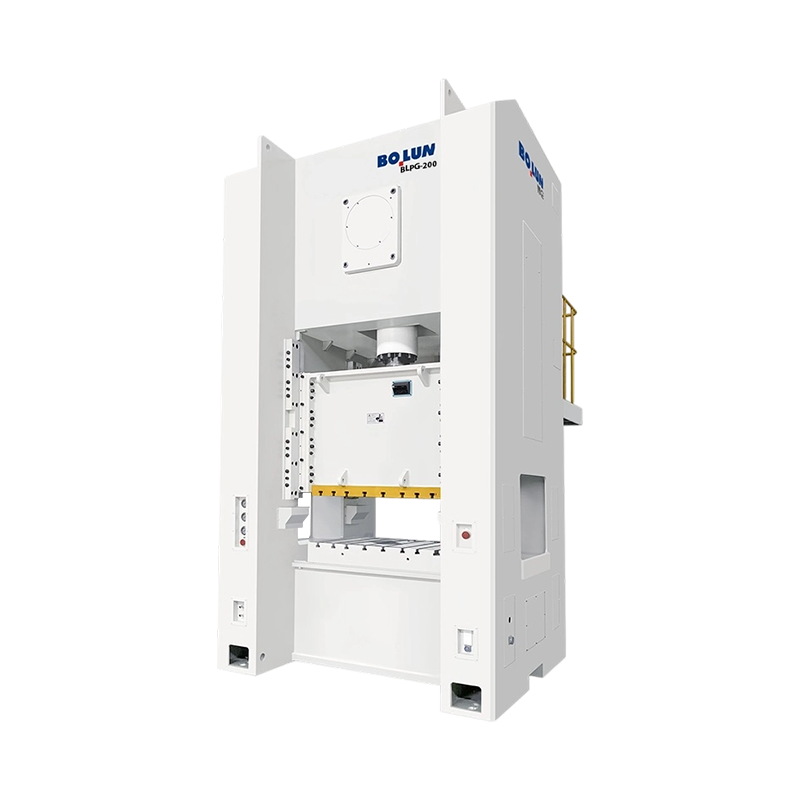
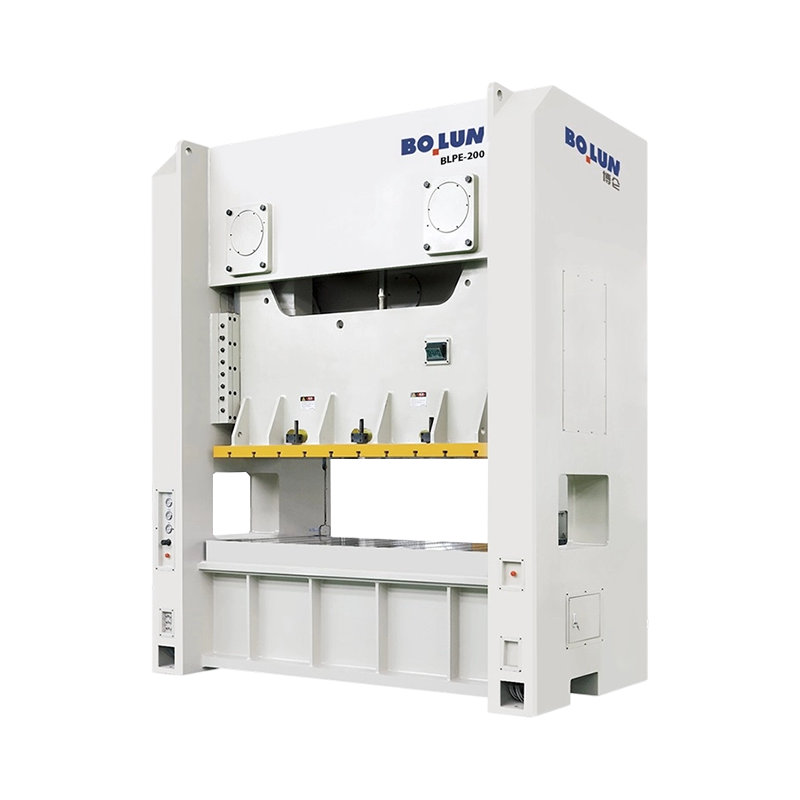
Een bevestigingsfabriek in Taizhou ontvangt een verzoek van een topleveran...
In de moderne productie wordt koud smeden veel gebruikt in de auto-, ruimteva...
Wat is een krachtpers? A machtspers - ook wel stempelpers of p...
Zet een open-framepers van 160 ton en een gesloten-framepers van 160 ton n...
Eénpuntsontwerp Eén aandrijfaansluiting in...
Een koudsmeedmatrijs kondigt zelden vooraf zijn mislukking aan. Op een dag...
Neem contact met ons op

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincie Zhejiang, China
Klaar beginnen?
Get in Touch

Nu!
ZHEJIANG BOLUN

